Portautensili per tornitura · esterni e interni
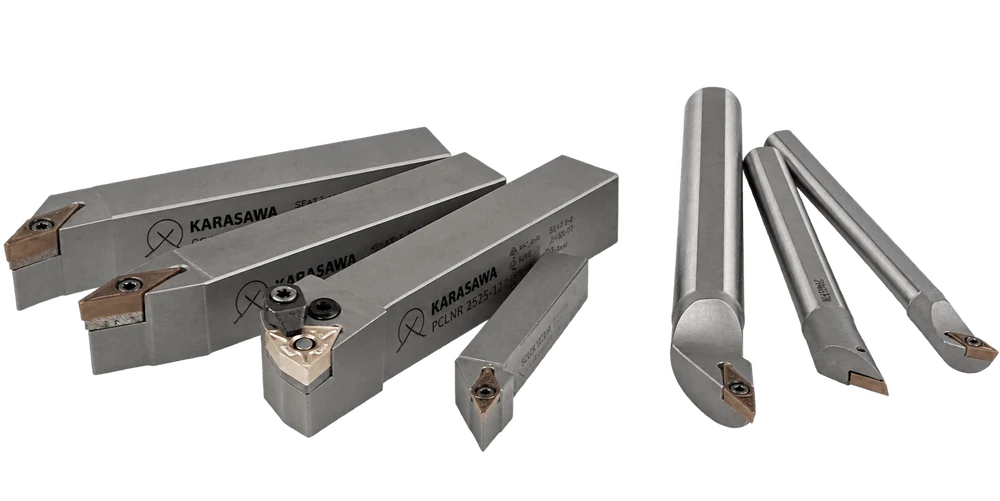
Una stessa qualità in uno stesso inserto si comporta diversamente a seconda di che cosa tiene quell'inserto contro la sua sede. La rigidità del gruppo, l'accesso al profilo, il comportamento nel taglio interrotto, la rapidità con cui si cambia un tagliente: tutto questo lo definisce il portautensile, non l'inserto.
Rispondiamo in giornata lavorativa. Non c'è un ordine minimo.
La decisione principale
La scelta di un portautensile non parte dalla misura del codolo. Prima si stabilisce il tipo di inserto: senza angoli di spoglia (negativo, bifacciale — il doppio dei taglienti) oppure con angoli di spoglia (positivo, taglia con più facilità). E ogni tipo di inserto ha il proprio sistema di bloccaggio. Qui sotto tutti e quattro, come sono descritti nella gamma KARASAWA.
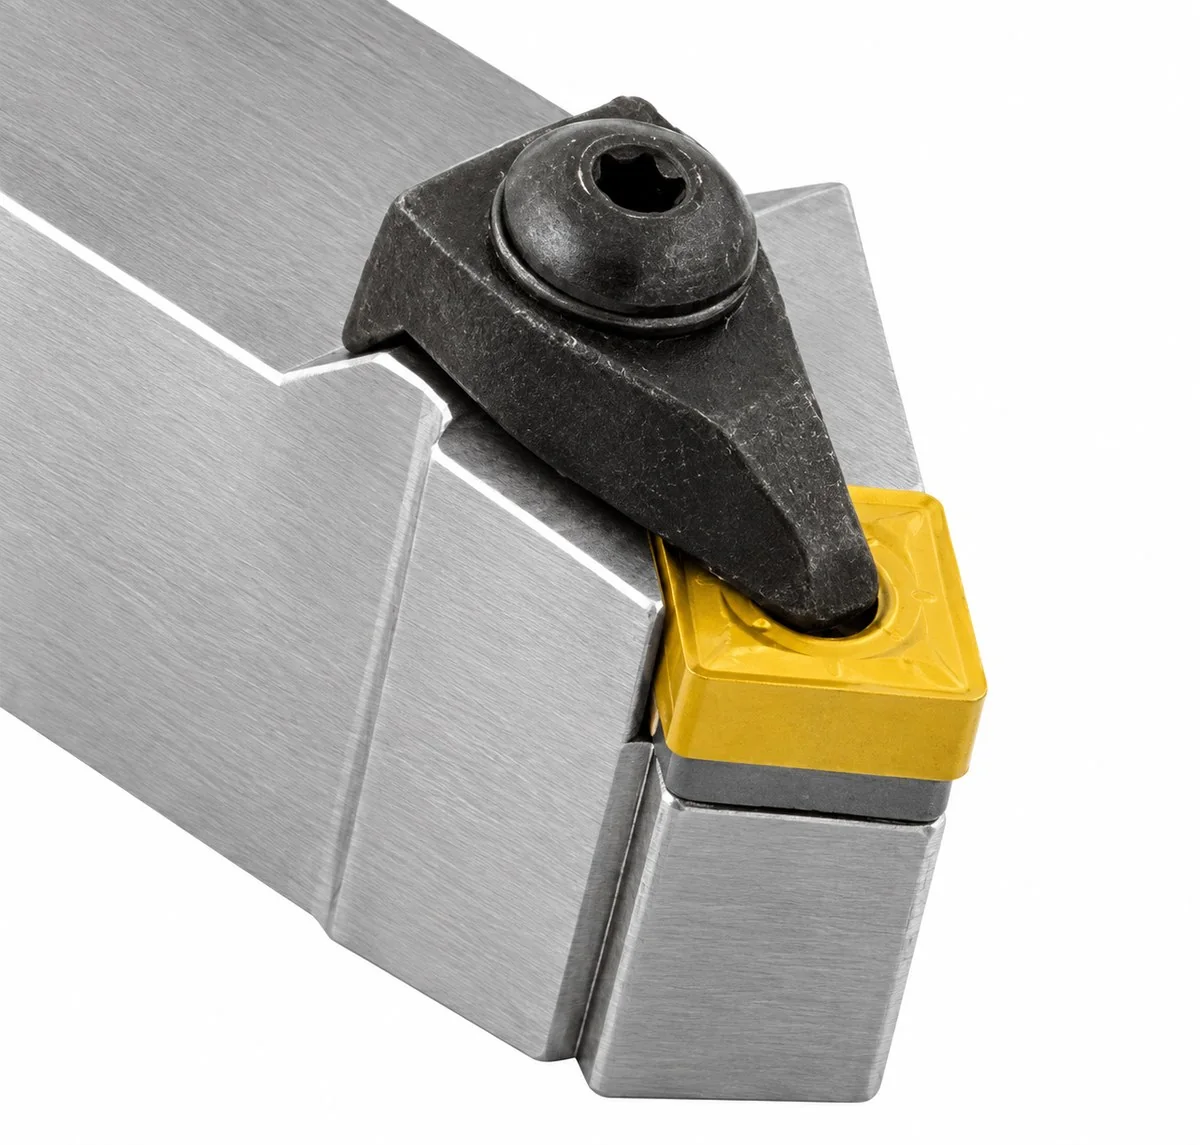
T Staffa superiore ad alta rigiditàUn inserto senza angoli di spoglia viene serrato dall'alto da una staffa pesante. Il gruppo più rigido della gamma.
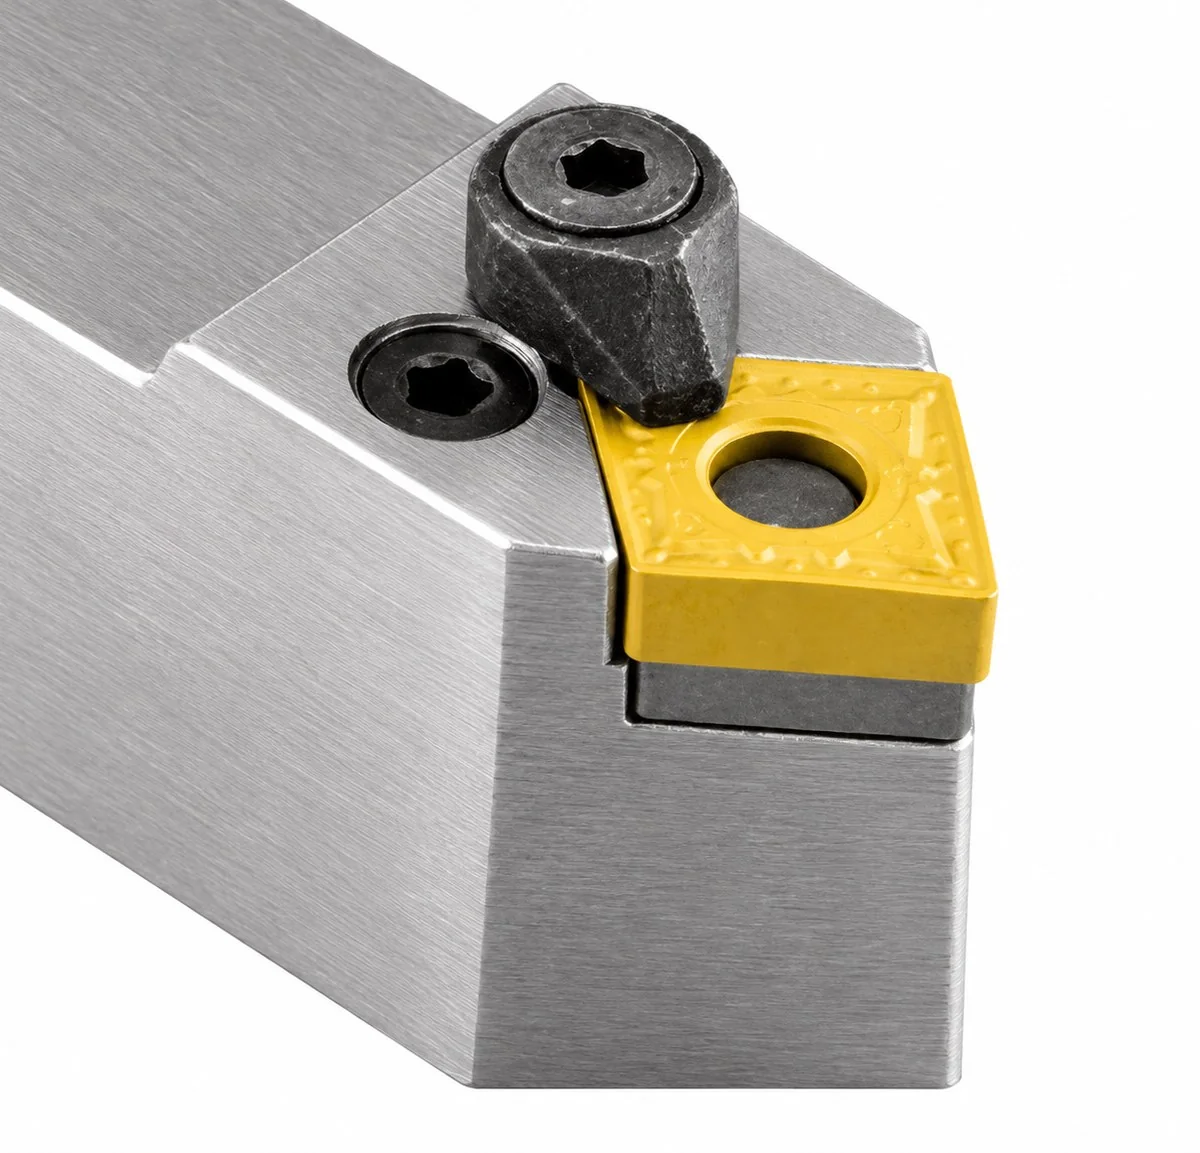
P Bloccaggio a levaL'inserto è tirato verso il basso da una leva dall'interno del foro. Un portautensile universale con il cambio del tagliente più rapido.
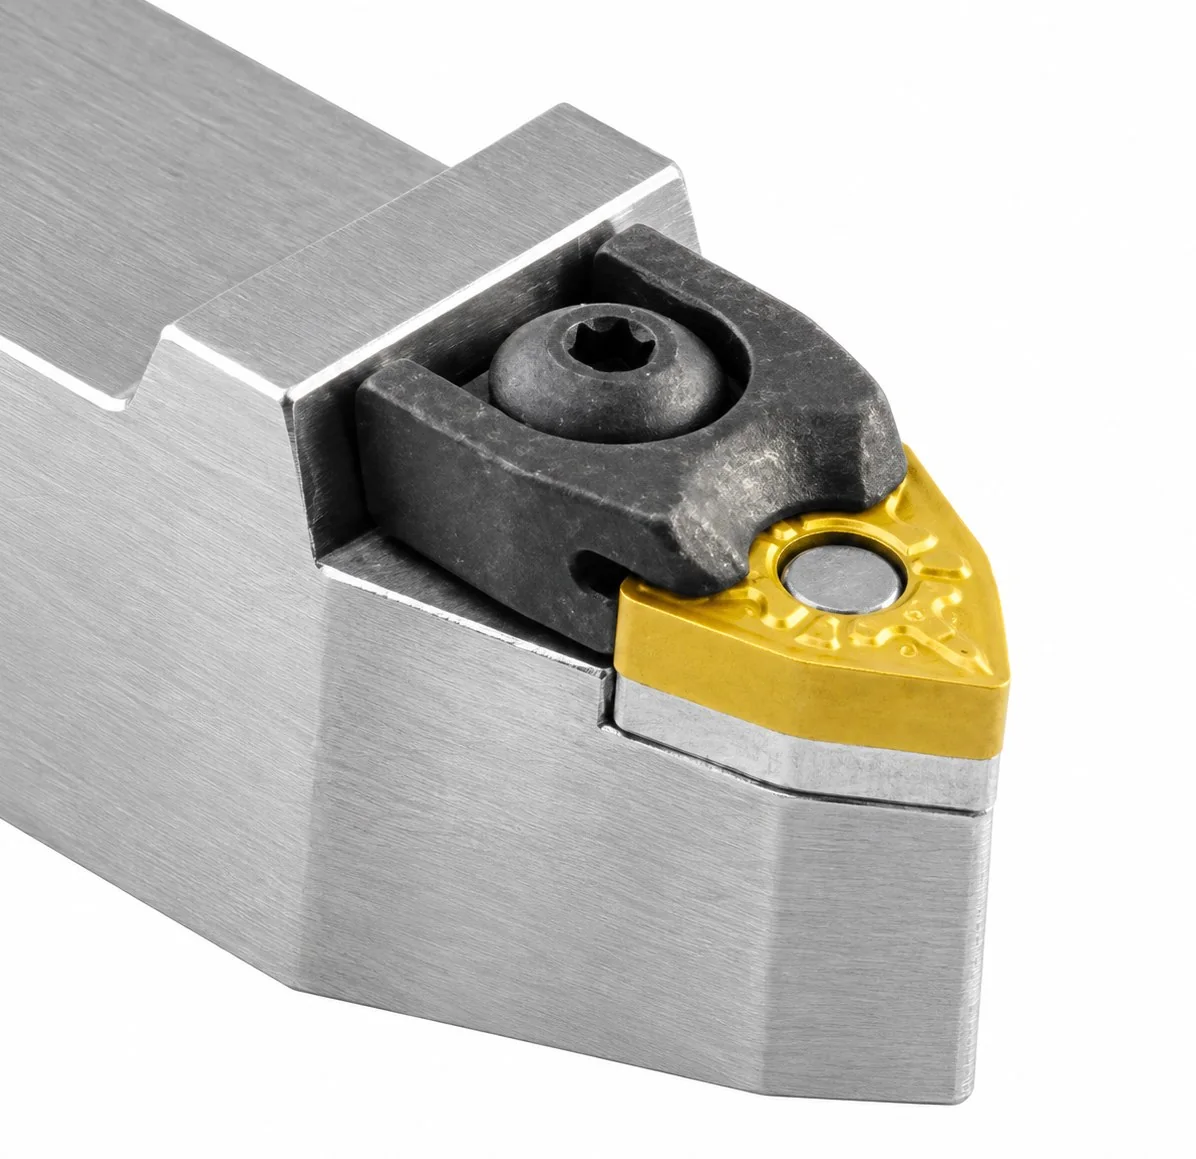
M Bloccaggio a cuneoUna combinazione: serraggio dall'alto più vincolo attraverso il foro con un perno. La sua specialità sono i triangoli e i trigonali.
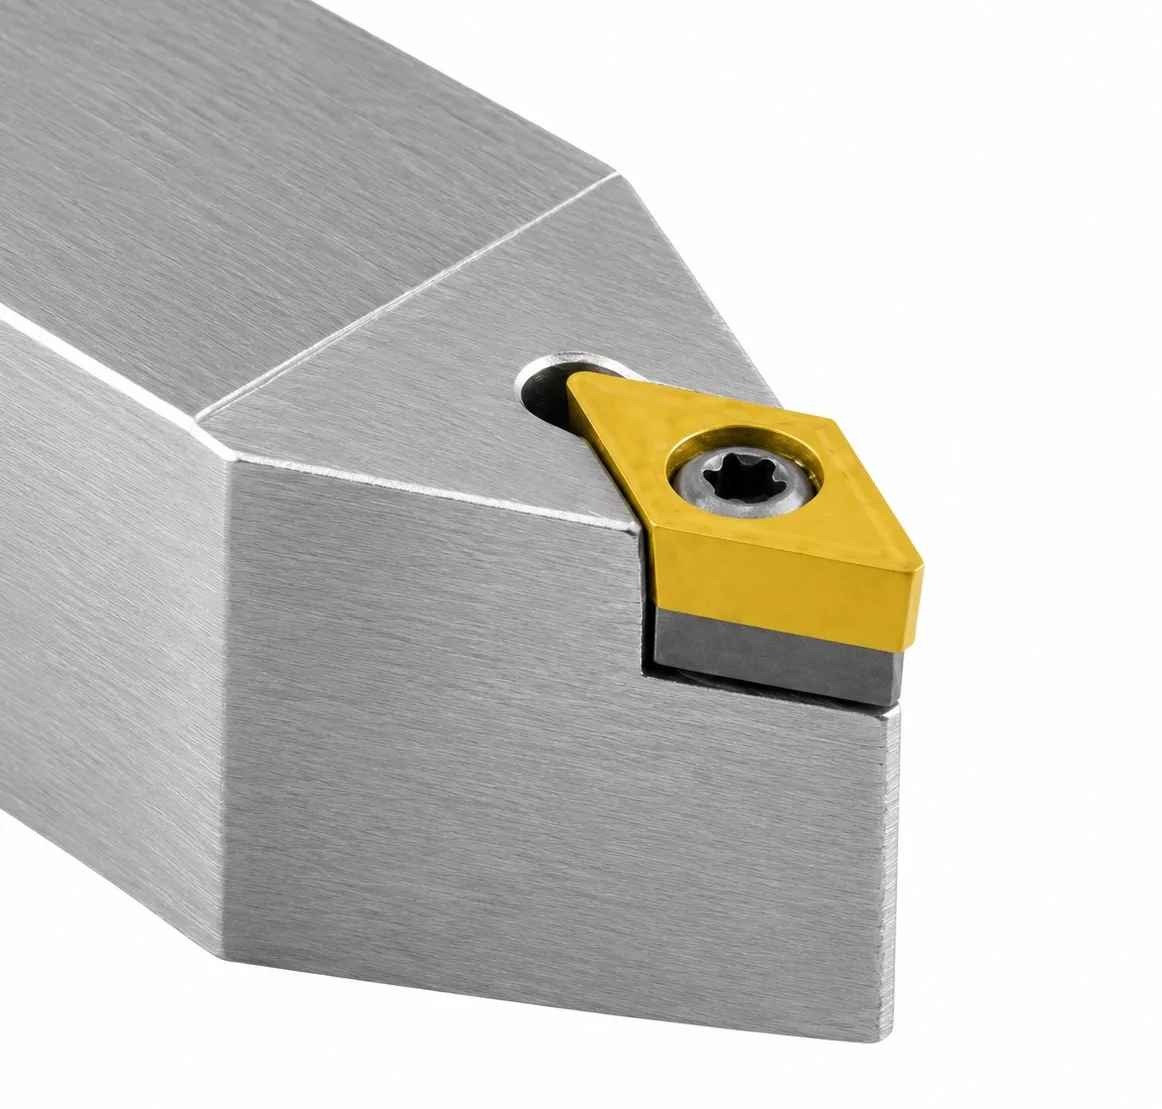
S Bloccaggio a viteUn inserto con angoli di spoglia di 5° o 7° è tirato da una vite Torx attraverso il foro centrale. Il minor numero di componenti del gruppo.
Il gruppo
I quattro sistemi di bloccaggio non si distinguono per “specifiche” ma letteralmente per il numero di componenti fra l'inserto e il codolo. Ogni componente è insieme un punto di fissaggio in più e un secondo in più a ogni cambio di tagliente. Ecco di che cosa è composto ciascun gruppo.
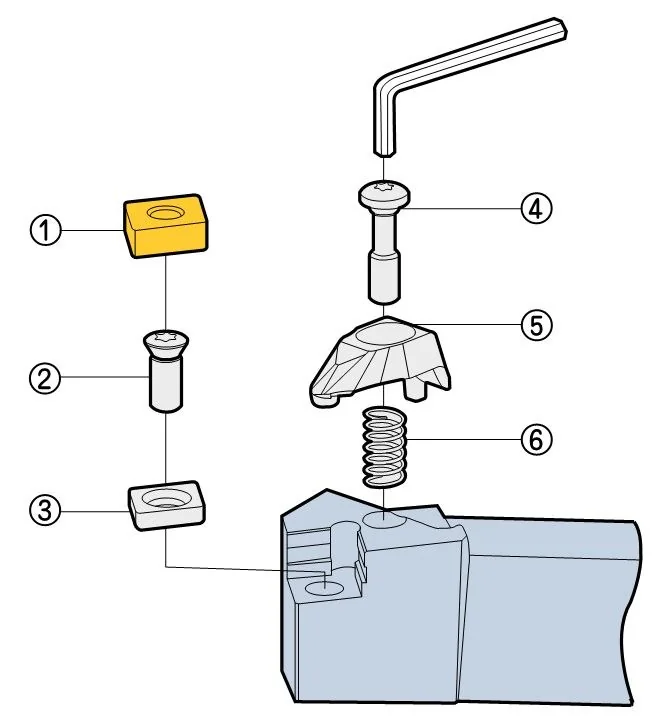
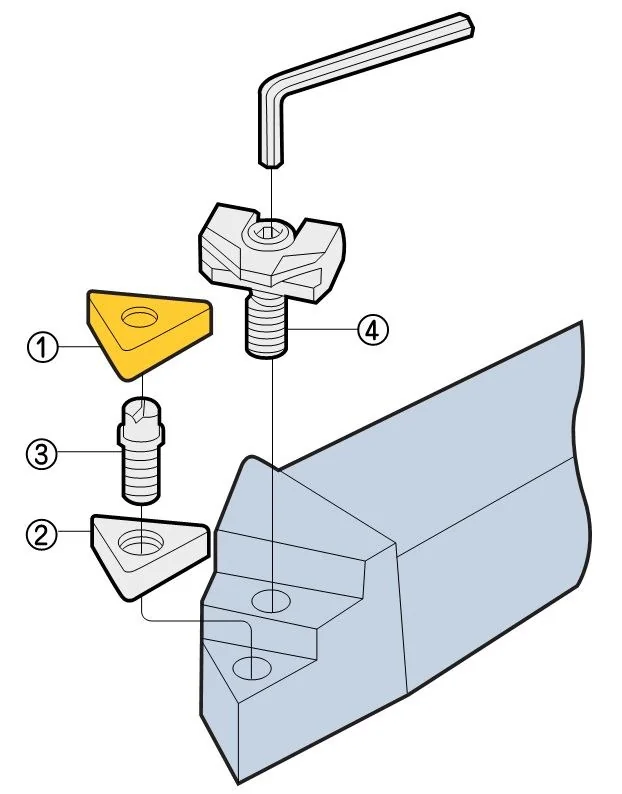
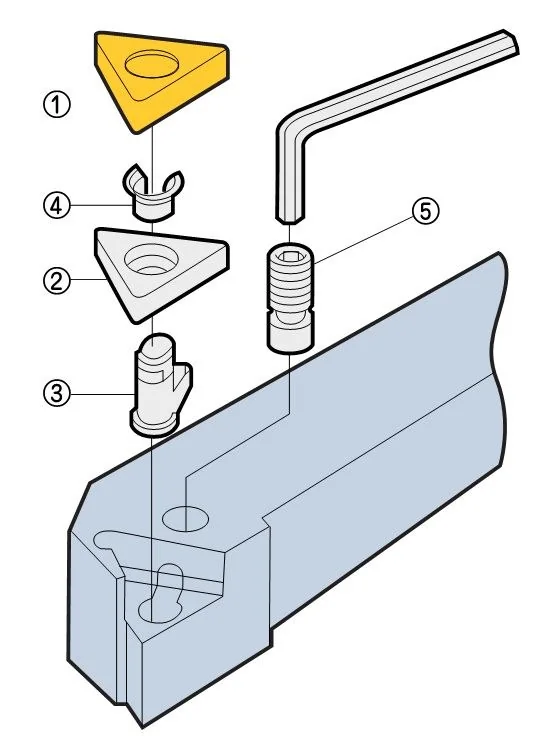
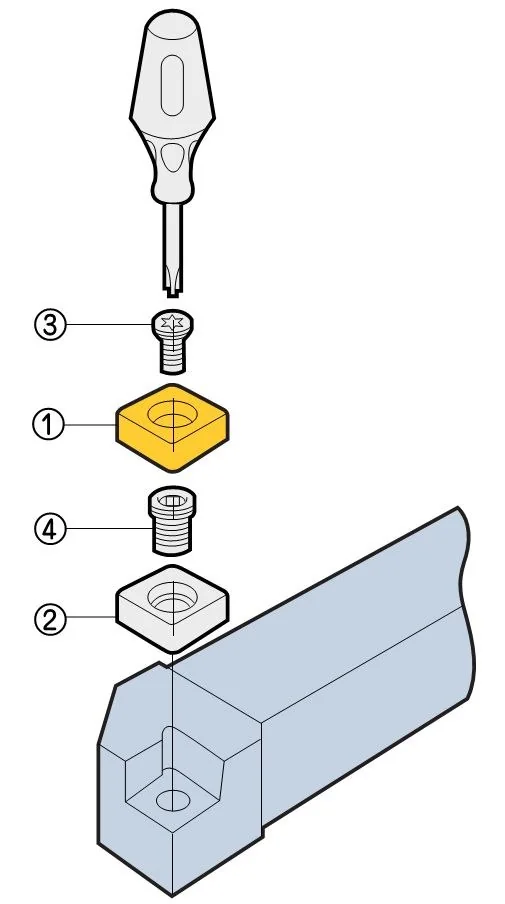
Che cosa se ne ricava. I sei componenti del tipo T significano sei superfici di contatto che insieme danno il bloccaggio più rigido: ed è esattamente per questo che questo gruppo si usa con urti e scaglia. I quattro componenti del tipo S significano una faccia superiore libera: sopra l'inserto non c'è nulla che ostacoli il truciolo o interferisca con la parete del foro. Il tipo P nasconde tutto il meccanismo dentro il corpo e ottiene quella stessa faccia libera con un inserto negativo. Il tipo M aggiunge un perno al serraggio, perché la componente laterale della forza di taglio tende a far ruotare un inserto triangolare nella sua sede.
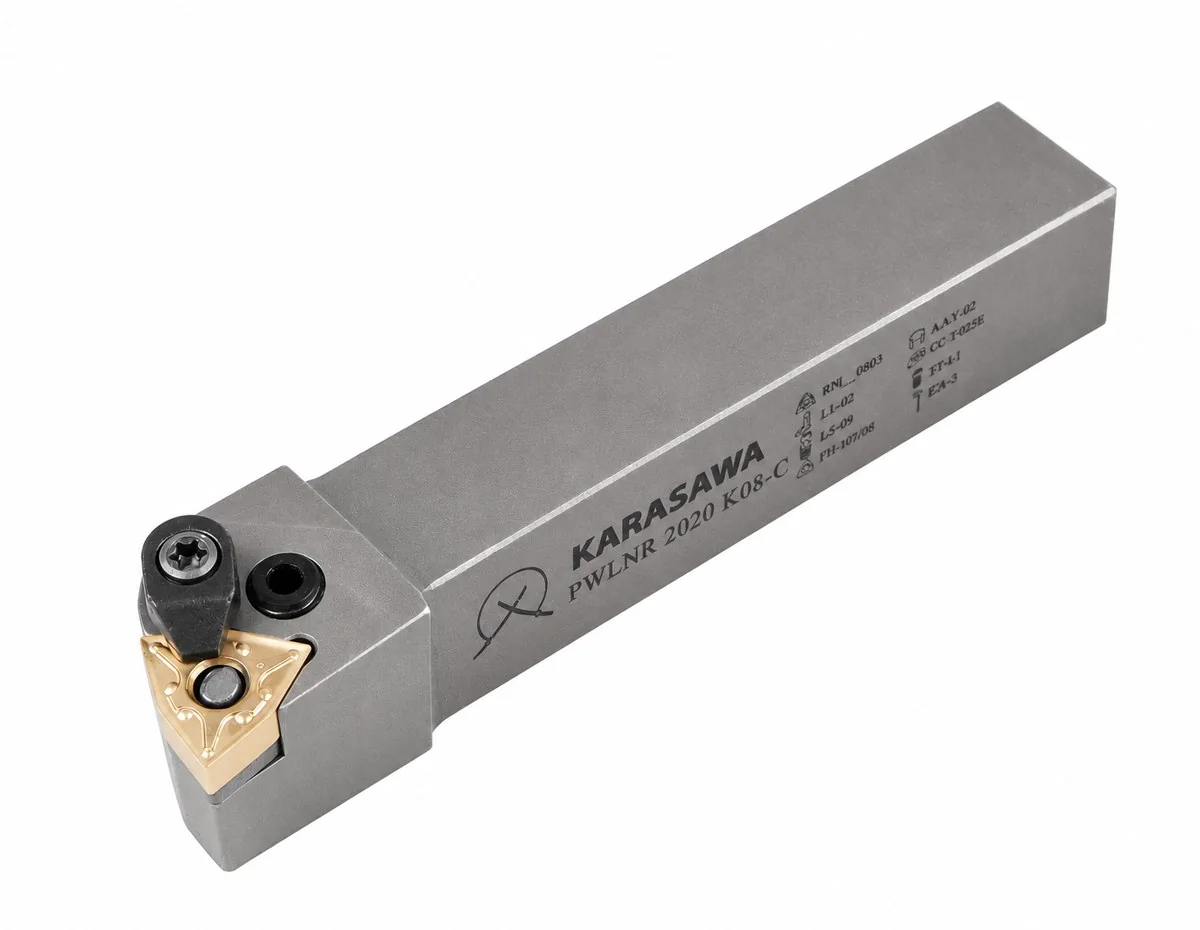
Sezione 1 · lavorazione esterna
Il caso più semplice dal punto di vista della rigidità: l'utensile appoggia in torretta per tutta l'altezza del codolo, lo sbalzo è minimo e le vibrazioni arrivano soltanto dal pezzo. Qui la scelta non è dettata quindi dalla rigidità del portautensile ma dall'accesso al profilo: dove la testa dell'utensile può fisicamente arrivare senza interferire con uno spallamento o con la contropunta.
Il secondo fattore è se il pezzo lo sopporta. Un grezzo corto e massiccio consente inserti negativi e qualsiasi bloccaggio. Uno lungo e poco rigido richiede inserti positivi con bloccaggio a vite: forze di taglio inferiori significano minore flessione.
| Lavoro | TStaffa superiore ad alta rigidità | PBloccaggio a leva | MBloccaggio a cuneo | SBloccaggio a vite | Che cosa significa in pratica |
|---|---|---|---|---|---|
| Scelta in base al profilo da lavorare · grezzo corto e massiccio (T, P, M) oppure lungo e poco rigido (S) | |||||
| Tornitura longitudinale / sfacciatura | ● | ● | ○ | ● | L'operazione di base: funziona qualsiasi sistema. Il bloccaggio a cuneo è limitato dalla forma dell'inserto. |
| Tornitura di profili | ● | ● | ● | ● | L'unica riga in cui tutti e quattro sono adatti. Dopodiché decidono la forma dell'inserto e l'angolo di registrazione. |
| Sfacciatura | ● | ● | ○ | ● | Valgono le stesse considerazioni della tornitura longitudinale. |
| Lavorazione di una golauna zona stretta fra due spallamenti | ● | ○ | ○ | ○ | Qui vince il bloccaggio rigido: l'utensile lavora in uno spazio ristretto senza appoggio dalle superfici vicine. |
| Taglio interrottoscanalati, cava, spianamento, eccentrico | ● | ○ | ○ | ● | L'urto in entrata sposta l'inserto nella sua sede. A trattenerlo sono due gruppi: la staffa pesante e la vite che tira l'inserto in appoggio sulla sede. |
| Scelta in base al materiale da lavorare | |||||
| P Acciaio | ● | ● | ● | ● | L'acciaio accetta tutto: la scelta segue la rigidità del pezzo e il sovrametallo. |
| M Acciaio inossidabile | ○ | ● | ● | ● | Un truciolo filamentoso non ama una staffa sopra l'inserto: vi si impiglia. La leva e la vite lasciano la parte superiore libera. |
| K Ghisa | ● | ○ | ○ | ● | La ghisa arriva quasi sempre con scaglia ed entrata interrotta: da qui il vantaggio di un bloccaggio rigido. |
| N Metalli non ferrosi | – | ○ | – | ● | Alluminio e ottone si tagliano con un inserto positivo affilato, quindi bloccaggio a vite e nient'altro. |
| S Leghe refrattarie | ● | ● | ○ | ● | Le leghe di nichel e titanio riscaldano il tagliente: conta l'appoggio su tutta la superficie sotto l'inserto, non il tipo di serraggio. |
| H Materiali ad alta durezza | ● | ○ | ○ | ○ | Acciai temprati e riporti duri: le forze di taglio sono elevate e qualsiasi cedevolezza del gruppo si traduce in un tagliente scheggiato. |
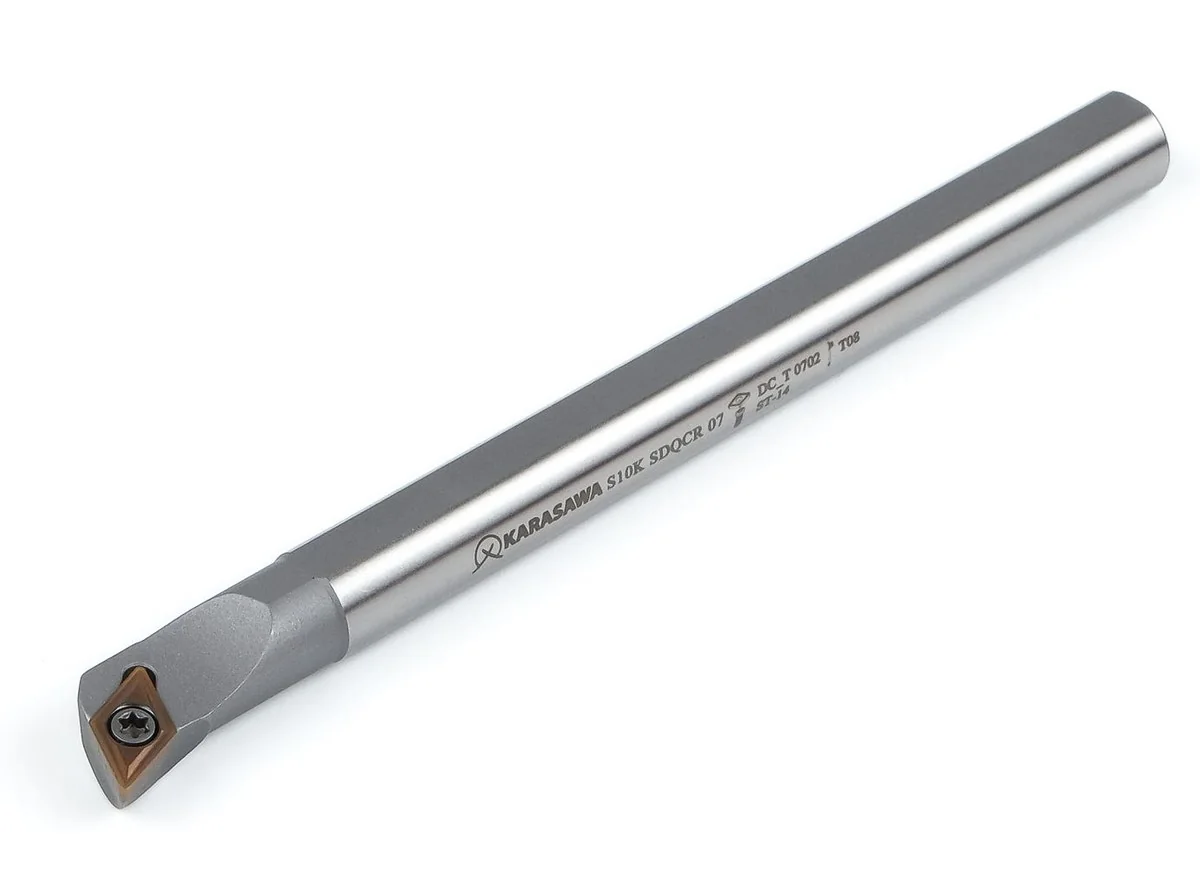
Sezione 2 · lavorazione interna
Dentro un foro cambiano tutte le condizioni di partenza. Il bareno lavora a sbalzo, e ogni diametro di sbalzo in più moltiplica la flessione per il cubo. Compare un secondo problema che all'esterno non esiste: il truciolo non ha dove andare — resta nel foro finché il refrigerante non lo porta fuori.
In questa tabella i criteri hanno quindi un peso diverso. La staffa che all'esterno dà la rigidità migliore, all'interno interferisce con la parete e blocca l'avvicinamento al fondo. La vite, che all'esterno è solo “una delle opzioni”, all'interno diventa la prima scelta sui piccoli diametri. E l'adduzione interna del refrigerante smette di essere un optional.
| Lavoro | TBloccaggio superiore | MBloccaggio a cuneo | PBloccaggio a leva | SBloccaggio a vite | Che cosa cambia il foro |
|---|---|---|---|---|---|
| Scelta in base al profilo da lavorare | |||||
| Tornitura longitudinale / sfacciatura | ● | ● | ● | ● | L'alesatura passante è il caso più semplice: è adatta ogni versione. |
| Tornitura di profilo | ● | ● | ● | ● | Decidono la forma dell'inserto e l'angolo di registrazione, non il sistema di bloccaggio. |
| Sfacciatura dentro un forofondo, spallamento, gradino | ○ | ○ | ● | ● | Una staffa sopra l'inserto interferisce con la parete del foro. La leva e la vite non hanno nulla sopra: il bareno arriva più vicino al fondo. |
| Taglio interrotto | ● | ● | ○ | ● | Dentro un foro l'urto è amplificato dallo sbalzo del bareno. Qui la leva cede il passo al bloccaggio rigido. |
| Scelta in base al materiale da lavorare | |||||
| P Acciaio | ● | ● | ● | ● | Universale. Dopodiché guardate lo sbalzo: oltre 4×D, codolo in metallo duro. |
| M Acciaio inossidabile | ○ | ○ | ● | ● | Un truciolo lungo e filamentoso nel foro è il problema principale. Vincono i gruppi con la parte superiore libera e il refrigerante interno. |
| K Ghisa | ● | ● | ○ | ● | Il truciolo è corto e l'evacuazione non è un problema: passa in primo piano la rigidità. |
| N Metalli non ferrosi | – | – | ○ | – | Un caso particolare: servono inserti positivi affilati e molto spazio per il truciolo. |
| S Leghe refrattarie | ● | ● | ● | ● | A diventare critico è il refrigerante mandato in pressione nella zona di taglio, non il metodo di bloccaggio. |
| H Materiali ad alta durezza | ● | ● | ○ | ○ | Materiale duro dentro un foro è lo scenario più difficile: bloccaggio rigido più bareno in metallo duro. |
La regola breve. Ghisa, scaglia, taglio interrotto — staffa superiore ad alta rigidità (T). Tornitura generica dell'acciaio in grandi lotti con cambi tagliente rapidi — leva (P). Triangoli e profili — cuneo (M). Pareti sottili, pezzi poco rigidi, metalli non ferrosi, un foro piccolo a sbalzo lungo — vite (S).
In sintesi
L'inserto è un materiale di consumo: si cambia ogni turno. Il portautensile resta in officina per anni e determina quanto tranquillamente vadano quei cambi. In esso non contano quindi le “specifiche” ma tre cose che si vedono solo nell'uso.
Uno spessore sotto ogni sede, viti Torx, staffe rinforzate. Il centesimo inserto si appoggia dove si appoggiava il primo: la misura non si sposta dopo un cambio di tagliente e l'operatore non deve ritrovare lo zero.
Designazioni a norma ISO 5608 significano che un portautensile si può ordinare da un disegno anziché dal catalogo di un solo marchio. Le designazioni di inserto, vite e chiave sono incise sul corpo: un riordino richiede un minuto invece di mezza giornata.
Bloccaggio rigido per ghisa e scaglia, leva per l'acciaio di serie, cuneo per i profili, vite per pareti sottili e fori piccoli. Non dovete coprire tutta l'officina con un solo tipo e poi spiegare da dove viene il tagliente scheggiato.
