Токарні державки · зовнішні та внутрішні
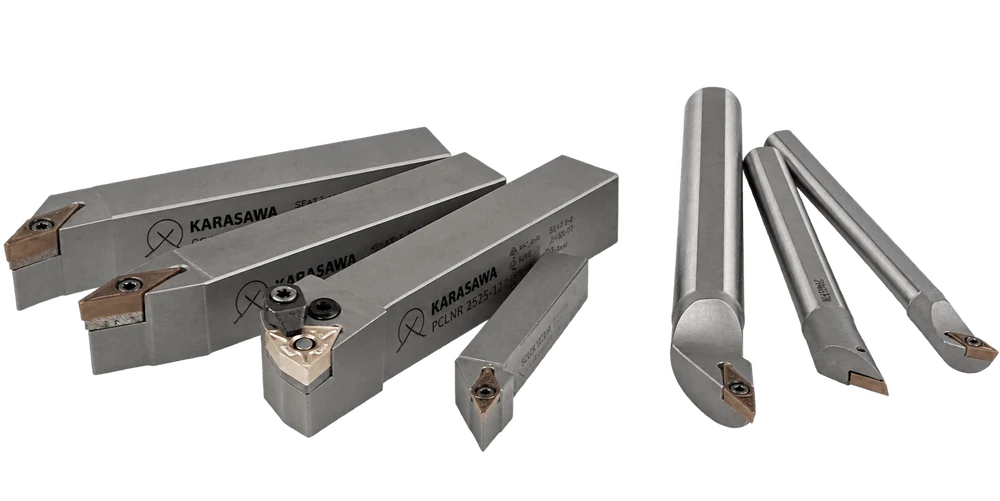
Один і той самий сплав в одній і тій самій пластині поводиться по-різному залежно від того, чим цю пластину притиснуто до гнізда. Жорсткість вузла, доступ до контура, поведінка на переривчастому різанні, швидкість зміни кромки — усе це задає державка, а не пластина.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
Головне рішення
Вибір державки починається не з розміру хвостовика. Спочатку визначають тип пластини: без задніх кутів (негативна, двостороння — удвічі більше кромок) чи із задніми кутами (позитивна, легше ріже). А вже під тип пластини існує своя система притиску. Нижче — усі чотири, як вони описані в програмі KARASAWA.
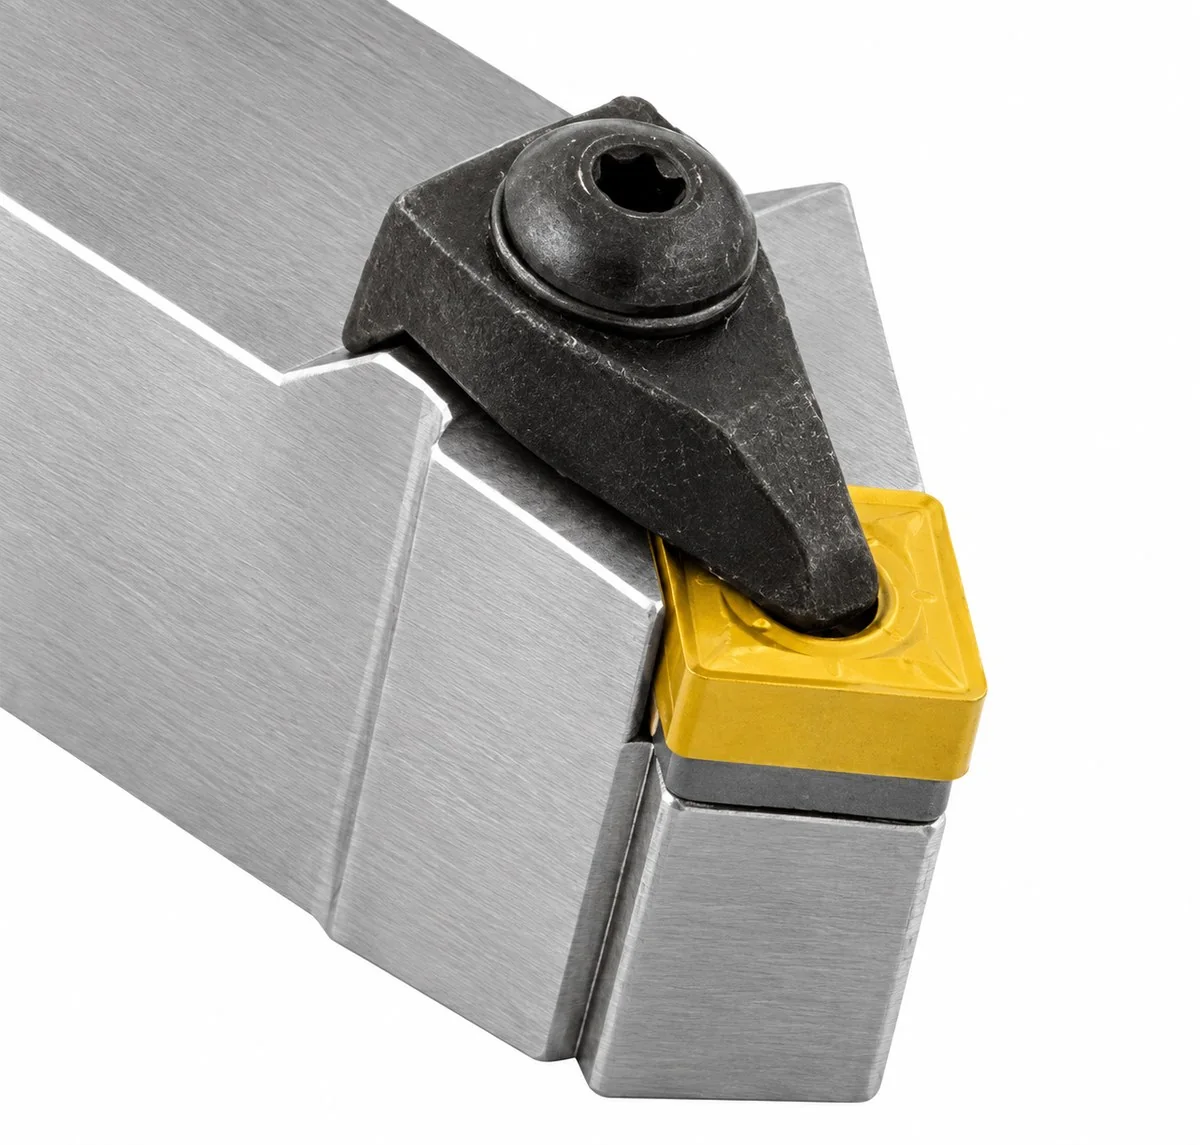
T Притиск підвищеної жорсткостіПластина без задніх кутів притискається зверху масивним прихватом. Найжорсткіший вузол у програмі.
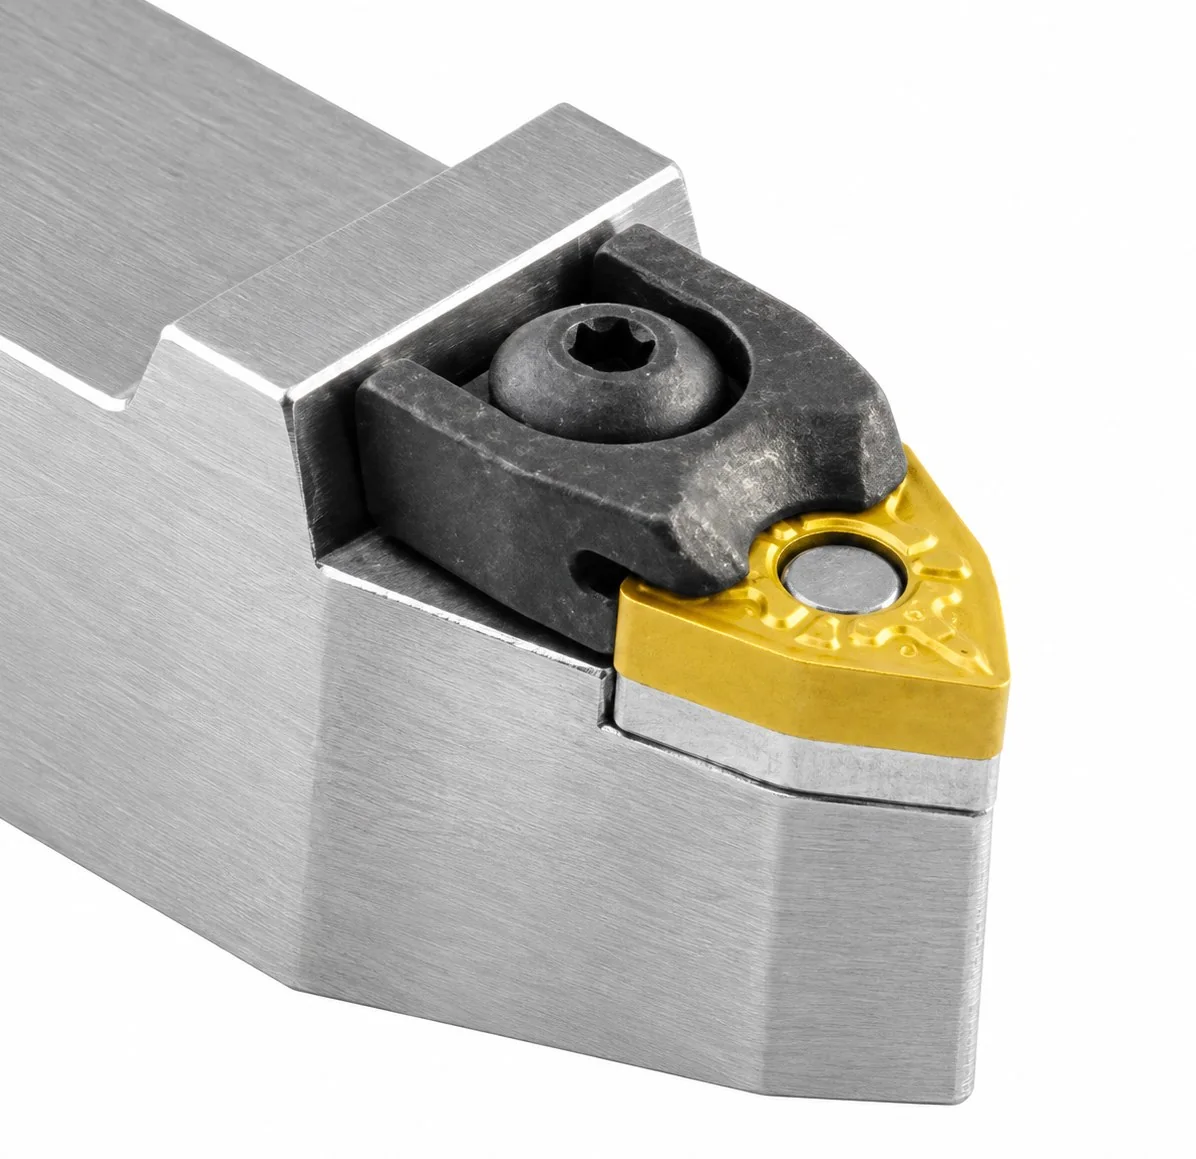
P Кріплення важелемПластина затягується важелем зсередини отвору. Універсальна державка з найшвидшою зміною кромки.
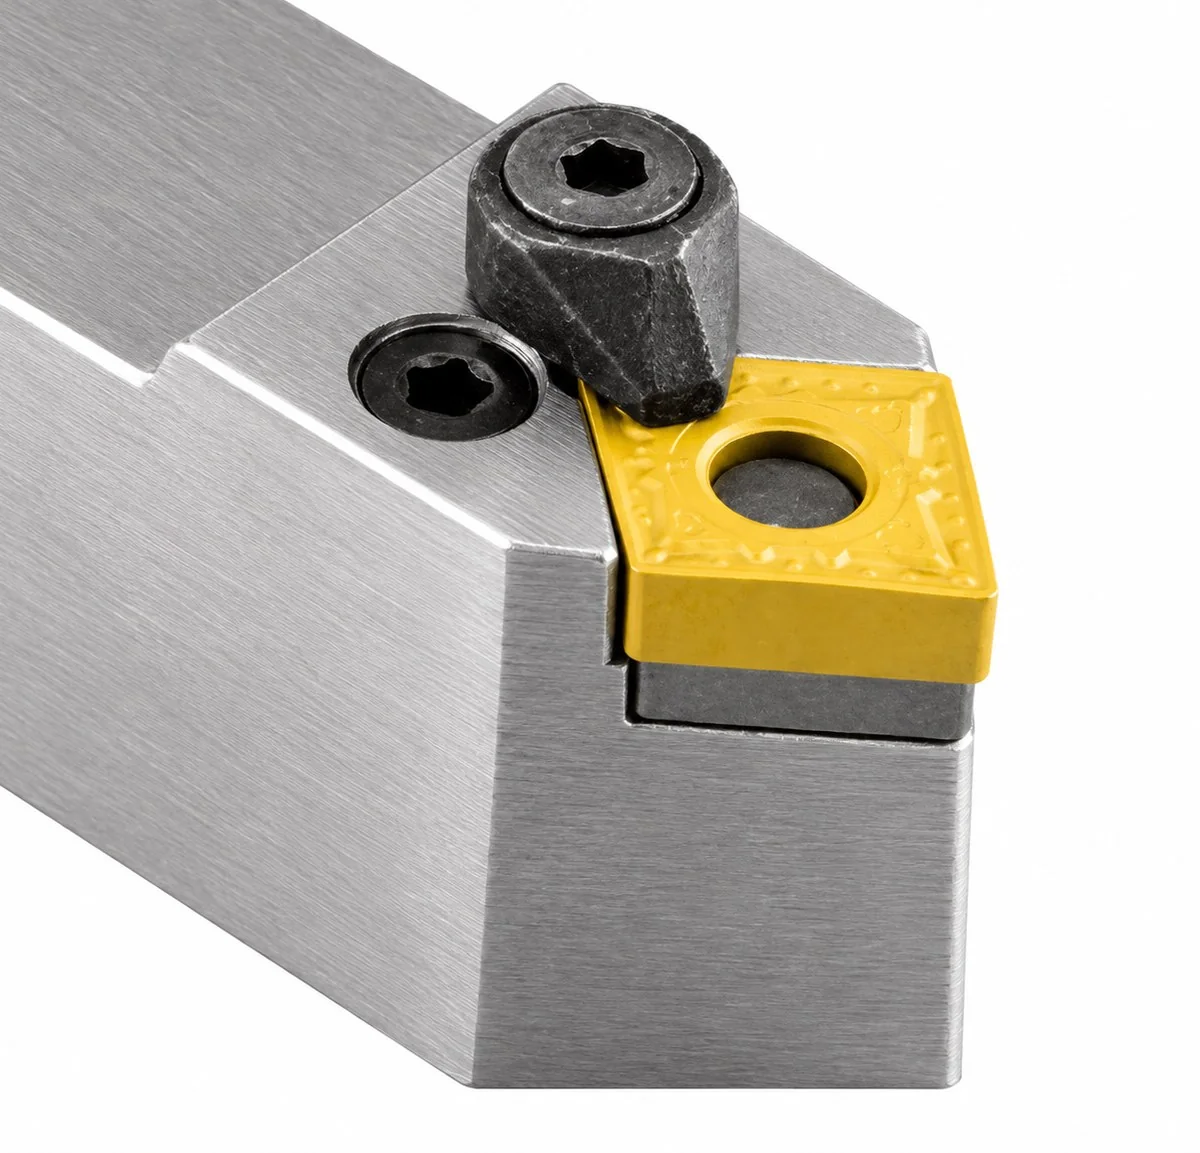
M Клин-прихватКомбінація: притиск зверху плюс підтиск через отвір штифтом. Спеціалізація — трикутник і ламаний трикутник.
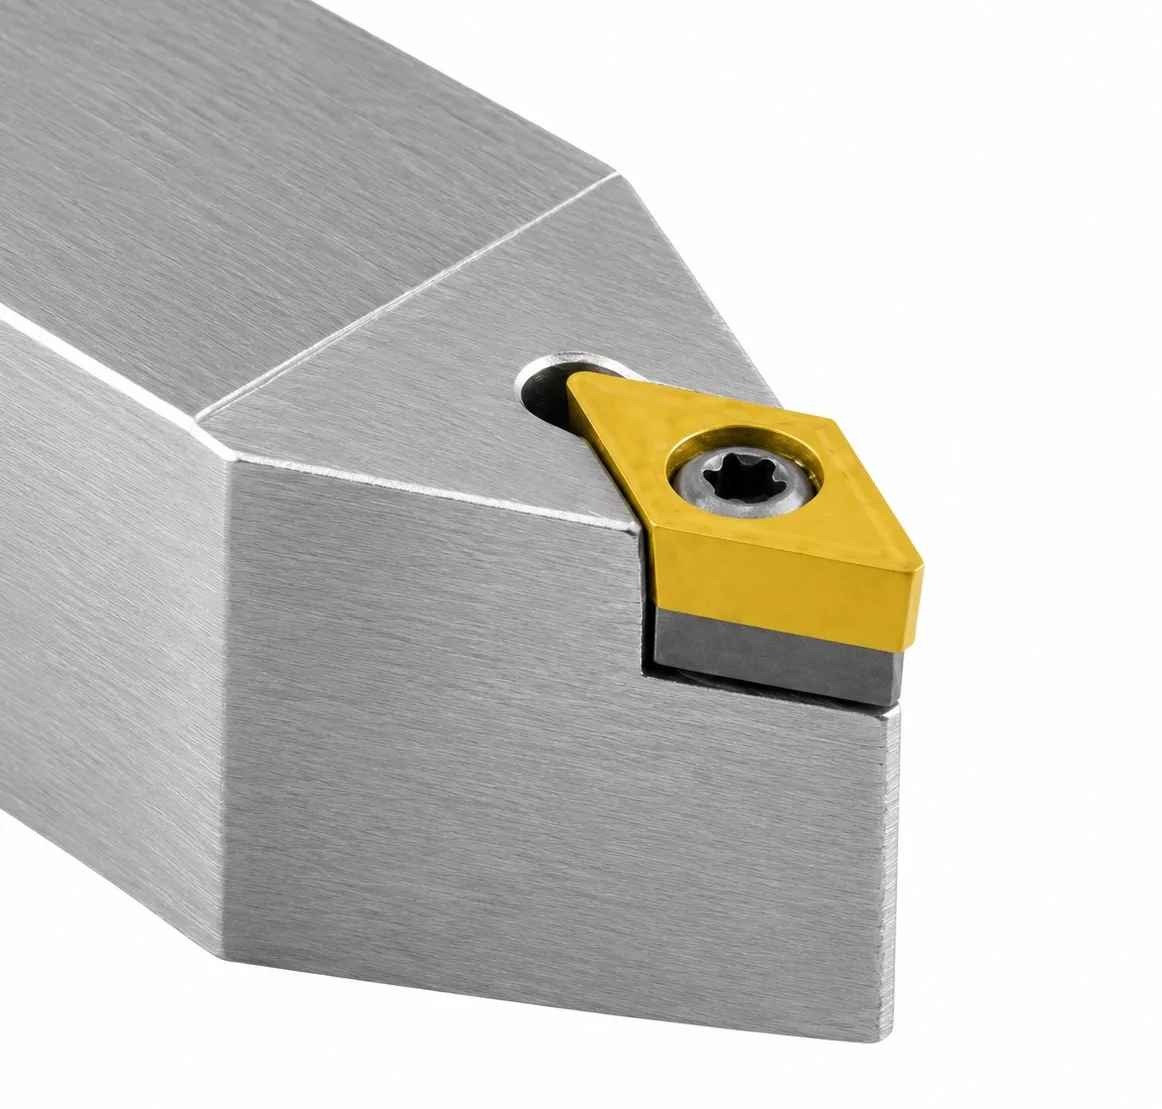
S Кріплення гвинтомПластина із задніми кутами 5° або 7° притягується гвинтом Torx через центральний отвір. Мінімум деталей у вузлі.
Склад вузла
Чотири системи кріплення відрізняються не «характеристиками», а буквально кількістю деталей між пластиною і хвостовиком. Кожна деталь — це і додаткова точка фіксації, і додаткова секунда при зміні кромки. Ось із чого зібрано кожен вузол.
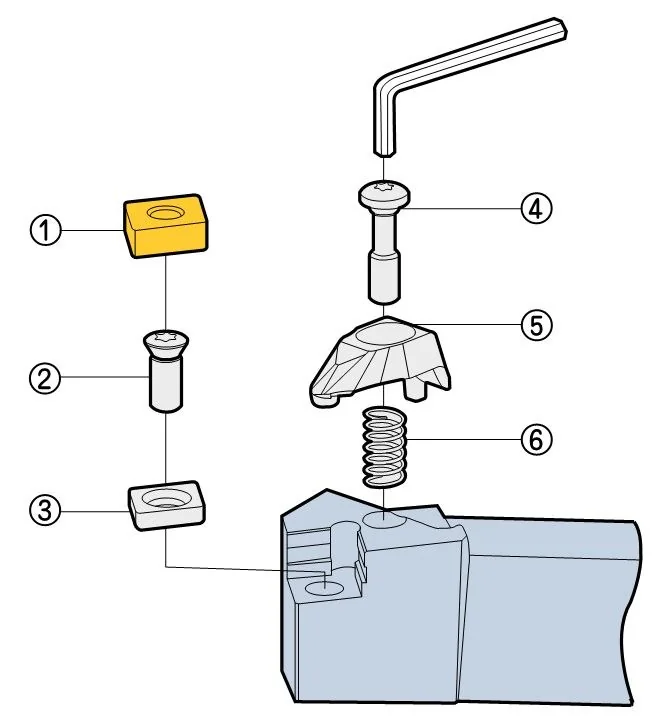
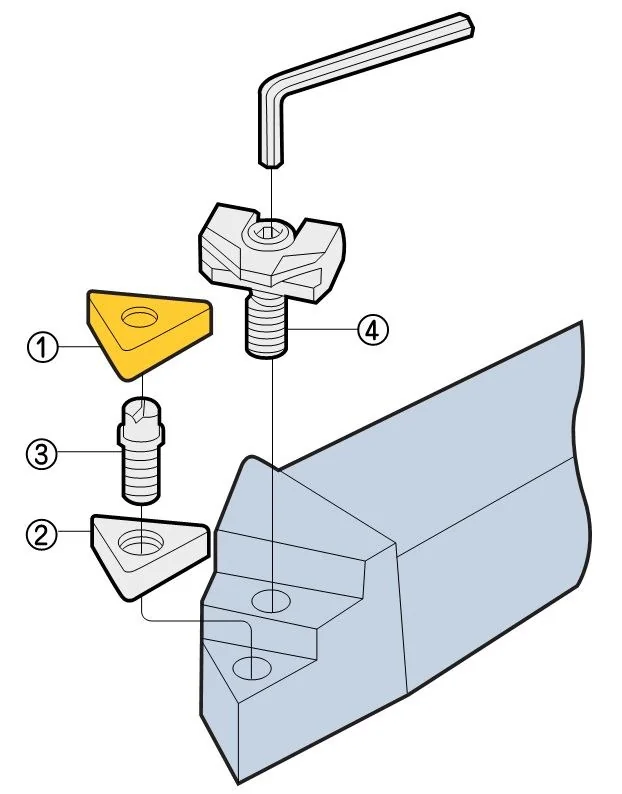
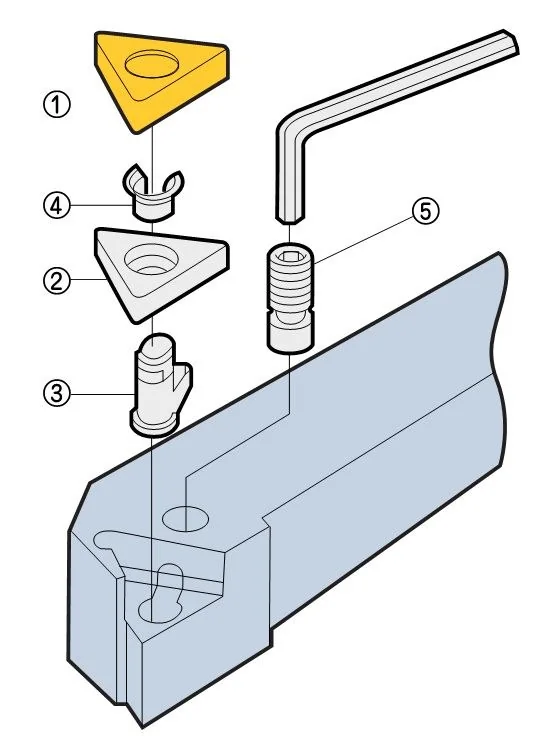
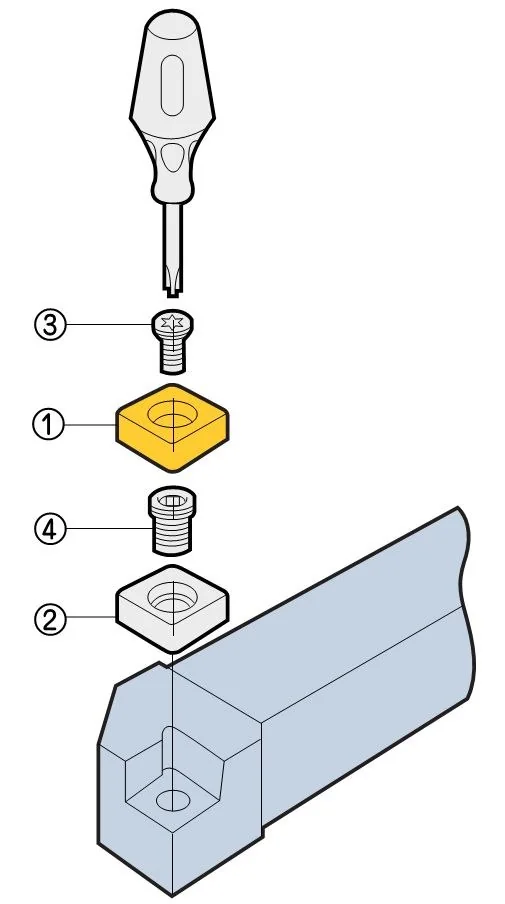
Що з цього випливає. Шість деталей T-типу — це шість поверхонь контакту, які разом і дають найжорсткіше закріплення: саме тому цей вузол ставлять на удар і кірку. Чотири деталі S-типу — це порожня верхня площина: над пластиною немає нічого, що заважало б стружці або впиралося у стінку отвору. P-тип ховає весь механізм усередину корпусу й отримує ту саму вільну верхню площину при негативній пластині. M-тип додає до прихвата штифт, бо трикутну пластину бічна складова сили різання намагається провернути в гнізді.
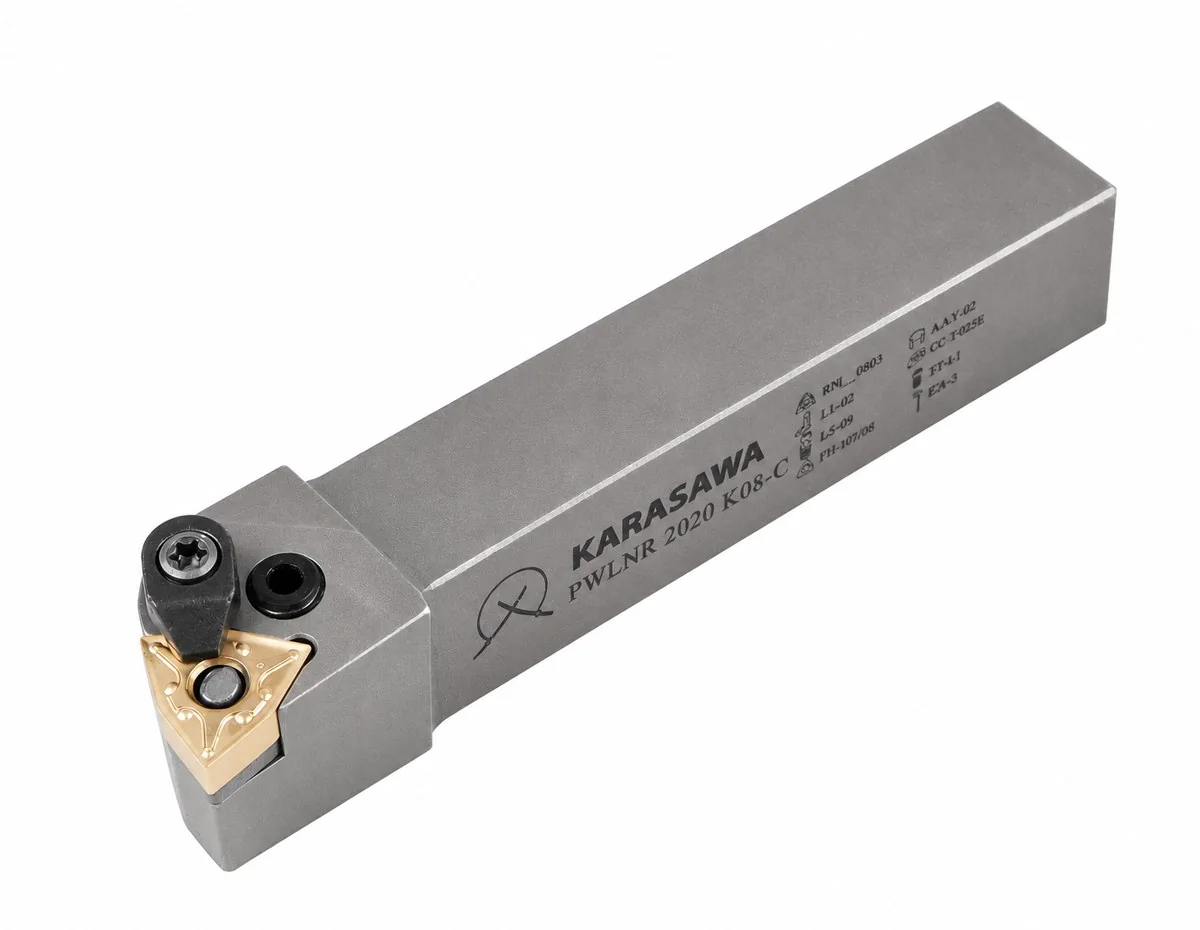
Розділ 1 · зовнішня обробка
Найпростіший з точки зору жорсткості випадок: інструмент спирається на різцетримач усією висотою хвостовика, виліт мінімальний, вібрації беруться тільки від деталі. Тому вибір тут диктує не жорсткість державки, а доступ до контура — куди фізично може зайти головка різця, не зачепивши бурт або задню бабку.
Другий фактор — чи витримає деталь. Коротка й міцна заготовка дозволяє негативні пластини й будь-який притиск. Довга й нежорстка вимагає позитивних пластин із кріпленням гвинтом: менше зусилля різання — менше віджиму.
| Задача | TПритиск підвищеної жорсткості | PКріплення важелем | MКлин-прихват | SКріплення гвинтом | Що це означає на практиці |
|---|---|---|---|---|---|
| Вибір оброблюваного контура · заготовка коротка й міцна (T, P, M) або довга й нежорстка (S) | |||||
| Подовжнє точіння / підрізування торця | ● | ● | ○ | ● | Базова операція — працює будь-яка система. Клин-прихват обмежений формою пластини. |
| Контурне точіння | ● | ● | ● | ● | Єдиний рядок, де підходять усі чотири. Далі вирішує форма пластини й кут у плані. |
| Підрізування торця | ● | ● | ○ | ● | Ті самі міркування, що й для подовжнього точіння. |
| Обробка шийкивузька ділянка між буртами | ● | ○ | ○ | ○ | Тут виграє жорсткий притиск: інструмент заходить у закритий простір і працює без опори на сусідні поверхні. |
| Переривчасте різанняшліци, паз, лиска, ексцентрик | ● | ○ | ○ | ● | Удар на вході зрушує пластину в гнізді. Тримають два вузли — важкий прихват і гвинт, який тягне пластину строго в опору. |
| Вибір оброблюваного матеріалу | |||||
| P Сталь | ● | ● | ● | ● | Сталь бере все — вибір іде за жорсткістю деталі й за припуском. |
| M Нержавіюча сталь | ○ | ● | ● | ● | В'язка стружка не любить прихвата над пластиною: вона за нього чіпляється. Важіль і гвинт залишають верх вільним. |
| K Чавун | ● | ○ | ○ | ● | Чавун майже завжди йде з кіркою й переривчастим входом — звідси перевага жорсткого притиску. |
| N Кольорові метали | – | ○ | – | ● | Алюміній і латунь ріжуть гострою позитивною пластиною — це вузол із кріпленням гвинтом і нічого іншого. |
| S Жароміцні сплави | ● | ● | ○ | ● | Нікелеві й титанові сплави гріють кромку — важлива опора пластини по всій площині, а не тип притиску. |
| H Матеріали високої твердості | ● | ○ | ○ | ○ | Загартована сталь і наплавлення: зусилля різання високі, будь-яка податливість вузла виходить сколом кромки. |
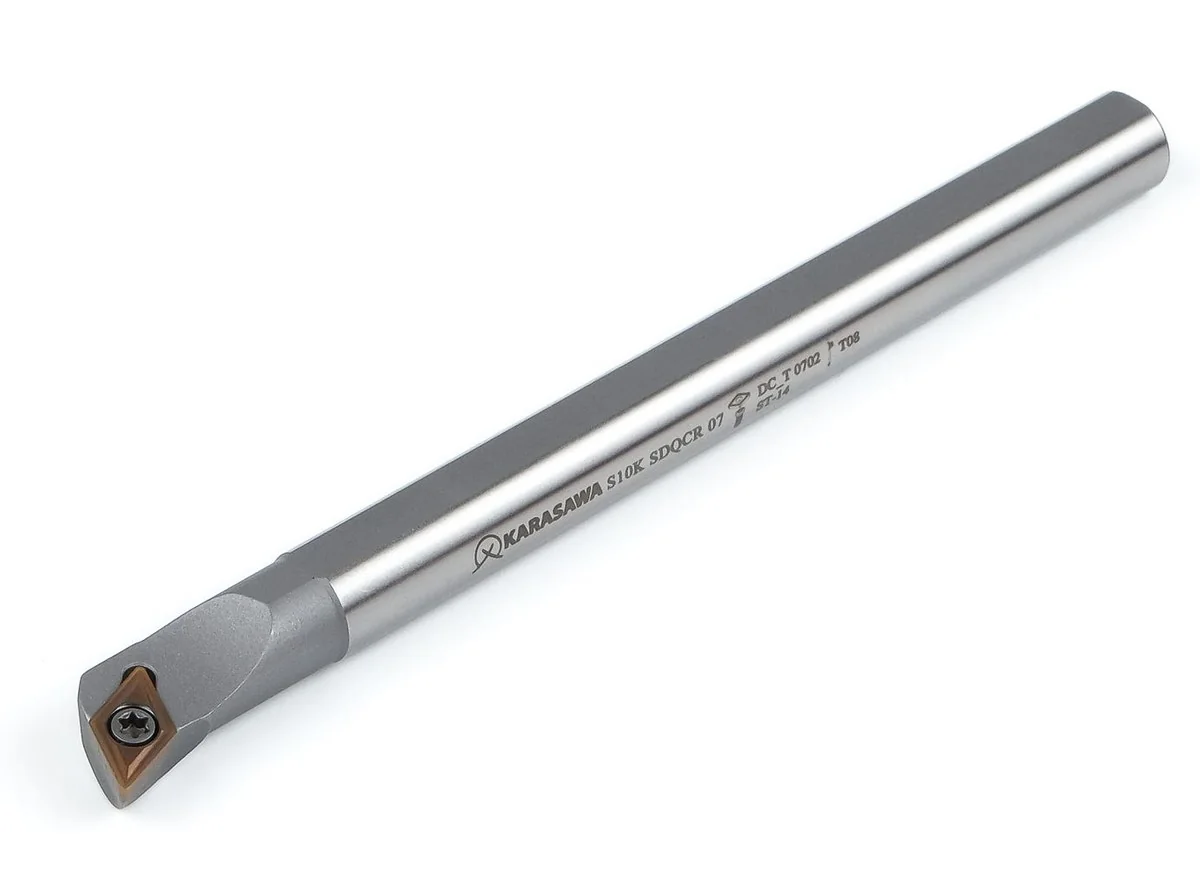
Розділ 2 · внутрішня обробка
Усередині отвору змінюються всі вихідні умови. Оправка тримається консольно, і кожен зайвий діаметр вильоту множить прогин на куб. З'являється друга проблема, якої немає зовні: стружці нікуди подітися — вона залишається в отворі, поки її звідти не вимиє МОР.
Тому в цій таблиці вага критеріїв інша. Прихват, який зовні дає найкращу жорсткість, усередині впирається у стінку й заважає підійти до дна. Гвинт, який зовні лише «один із варіантів», усередині стає першим вибором для малих діаметрів. А внутрішнє підведення МОР перестає бути опцією.
| Задача | TКріплення прихватом | MКлин-прихват | PКріплення важелем | SКріплення гвинтом | Що змінює отвір |
|---|---|---|---|---|---|
| Вибір оброблюваного контура | |||||
| Подовжнє точіння / підрізування торця | ● | ● | ● | ● | Наскрізне розточування — найпростіший випадок, підходять усі виконання. |
| Профільне точіння | ● | ● | ● | ● | Вирішує форма пластини й кут у плані, а не система кріплення. |
| Підрізування торця в отворідно, бурт, уступ | ○ | ○ | ● | ● | Прихват над пластиною впирається в стінку отвору. Важіль і гвинт не мають нічого зверху — оправка підходить ближче до дна. |
| Переривчасте різання | ● | ● | ○ | ● | В отворі удар підсилюється вильотом оправки. Важіль тут поступається жорсткому притиску. |
| Вибір оброблюваного матеріалу | |||||
| P Сталь | ● | ● | ● | ● | Універсально. Далі дивимось на виліт: понад 4×D — твердосплавний хвостовик. |
| M Нержавіюча сталь | ○ | ○ | ● | ● | Довга в'язка стружка в отворі — головна проблема. Виграють вузли з вільним верхом і внутрішнім підведенням МОР. |
| K Чавун | ● | ● | ○ | ● | Стружка сипка, проблем із відведенням немає — на перший план виходить жорсткість. |
| N Кольорові метали | – | – | ○ | – | Спеціальний випадок: потрібні гострі позитивні пластини й великий простір під стружку. |
| S Жароміцні сплави | ● | ● | ● | ● | Критичним стає підведення МОР під тиском у зону різання, а не спосіб притиску. |
| H Матеріали високої твердості | ● | ● | ○ | ○ | Твердий матеріал у отворі — найважчий сценарій: жорсткий притиск плюс твердосплавна оправка. |
Коротке правило. Чавун, кірка, переривчасте різання — притиск підвищеної жорсткості (T). Універсальне точіння сталі великими партіями зі швидкою зміною кромки — важіль (P). Трикутник і профіль — клин-прихват (M). Тонка стінка, нежорстка деталь, кольорові метали, малий отвір із великим вильотом — гвинт (S).
Підсумок
Пластина — витратний матеріал: її міняють щозміни. Державка залишається в цеху роками й визначає, наскільки спокійно ці зміни відбуваються. Тому в ній важливі не «характеристики», а три речі, які видно тільки в роботі.
Опорна пластина під кожним гніздом, гвинти Torx, посилені прихвати. Сотий раз змінена пластина сідає туди ж, куди й перша — розмір після зміни кромки не «пливе», і оператор не шукає нуль наново.
Маркування за ISO 5608 означає, що державку можна замовити з креслення, а не з каталогу конкретної марки. Позначення пластини, гвинта і ключа вигравіювані на корпусі — дозамовлення займає хвилину, а не пів дня.
Жорсткий притиск під чавун і кірку, важіль під серійну сталь, клин-прихват під профіль, гвинт під тонку стінку й малі отвори. Не доводиться закривати весь цех одним типом і потім пояснювати, звідки взявся скол кромки.
