Soustružnické držáky · vnější i vnitřní
Jedna a táž jakost v jedné a téže destičce se chová jinak podle toho, co tu destičku drží proti lůžku. Tuhost sestavy, přístup k obrysu, chování v přerušovaném řezu, rychlost výměny břitu — to všechno určuje držák, ne destička.
Odpovídáme během pracovního dne. Minimální objednávka není.
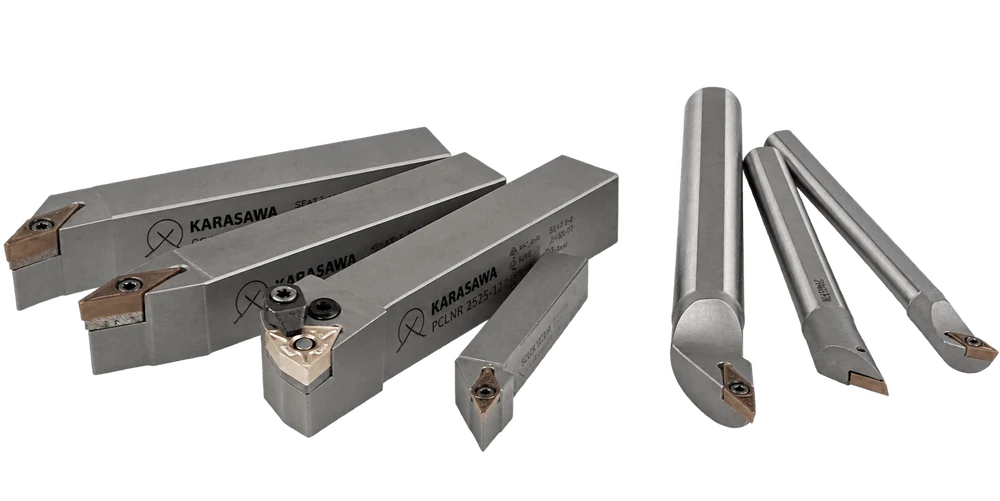
Hlavní rozhodnutí
Volba držáku nezačíná velikostí stopky. Nejdřív se rozhodne typ destičky: bez úhlů hřbetu (negativní, oboustranná — dvakrát tolik břitů), nebo s úhly hřbetu (pozitivní, řeže snáz). A každý typ destičky má vlastní systém upnutí. Níže jsou všechny čtyři tak, jak jsou popsány v sortimentu KARASAWA.
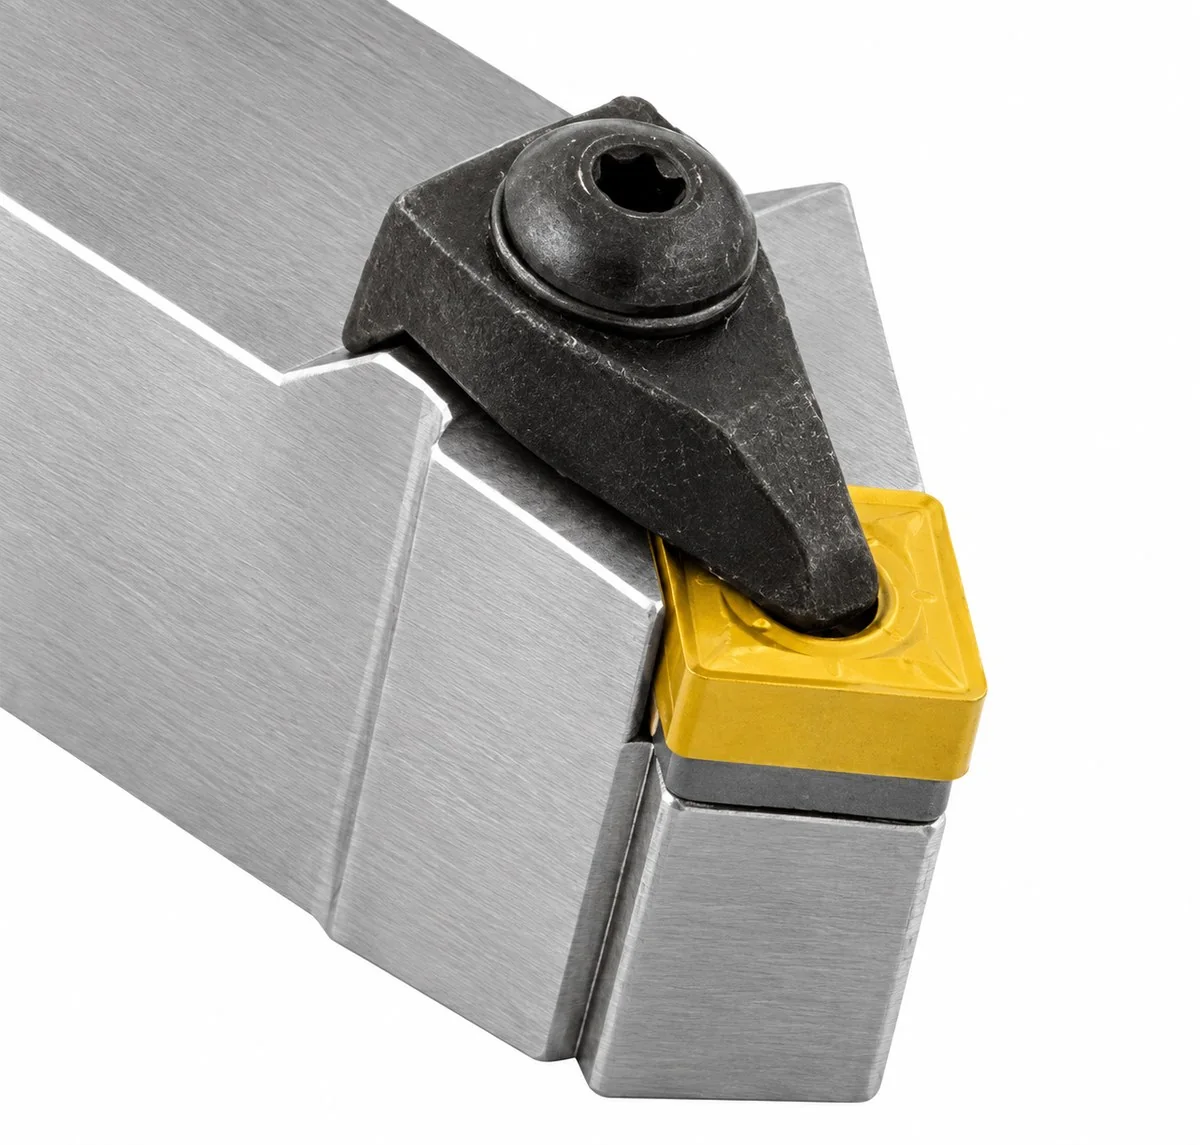
T Vysoce tuhé horní upnutíDestičku bez úhlů hřbetu svírá shora těžká upínka. Nejtužší sestava v sortimentu.
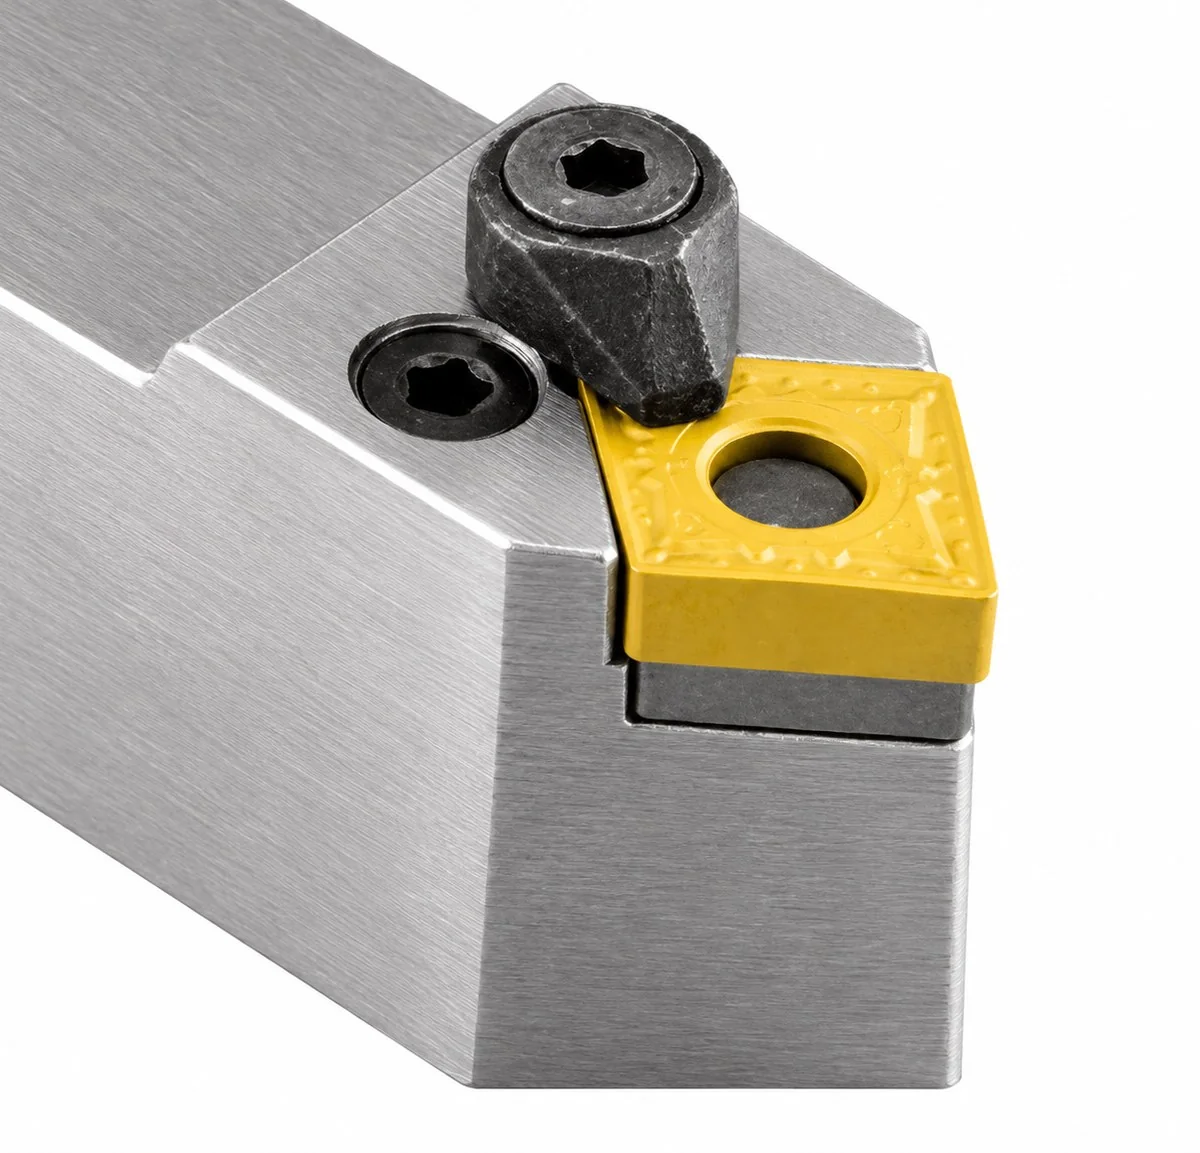
P Pákové upnutíDestičku stahuje páka zevnitř díry. Univerzální držák s nejrychlejší výměnou břitu.
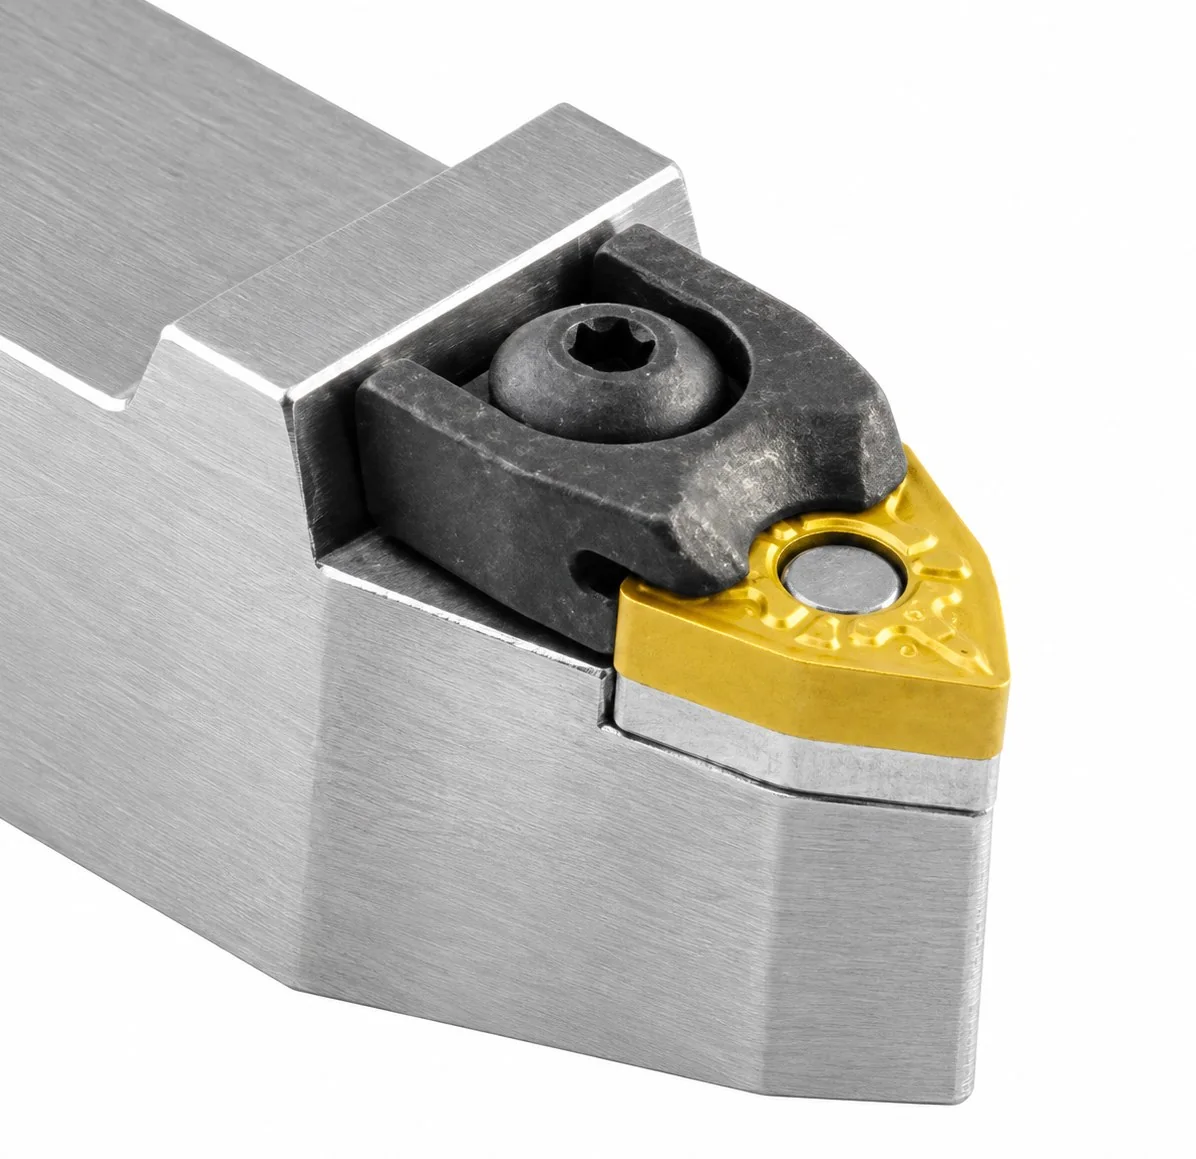
M Klínové upnutíKombinace: upnutí shora plus přidržení kolíkem skrz díru. Jeho specialitou jsou trojúhelníky a trigony.
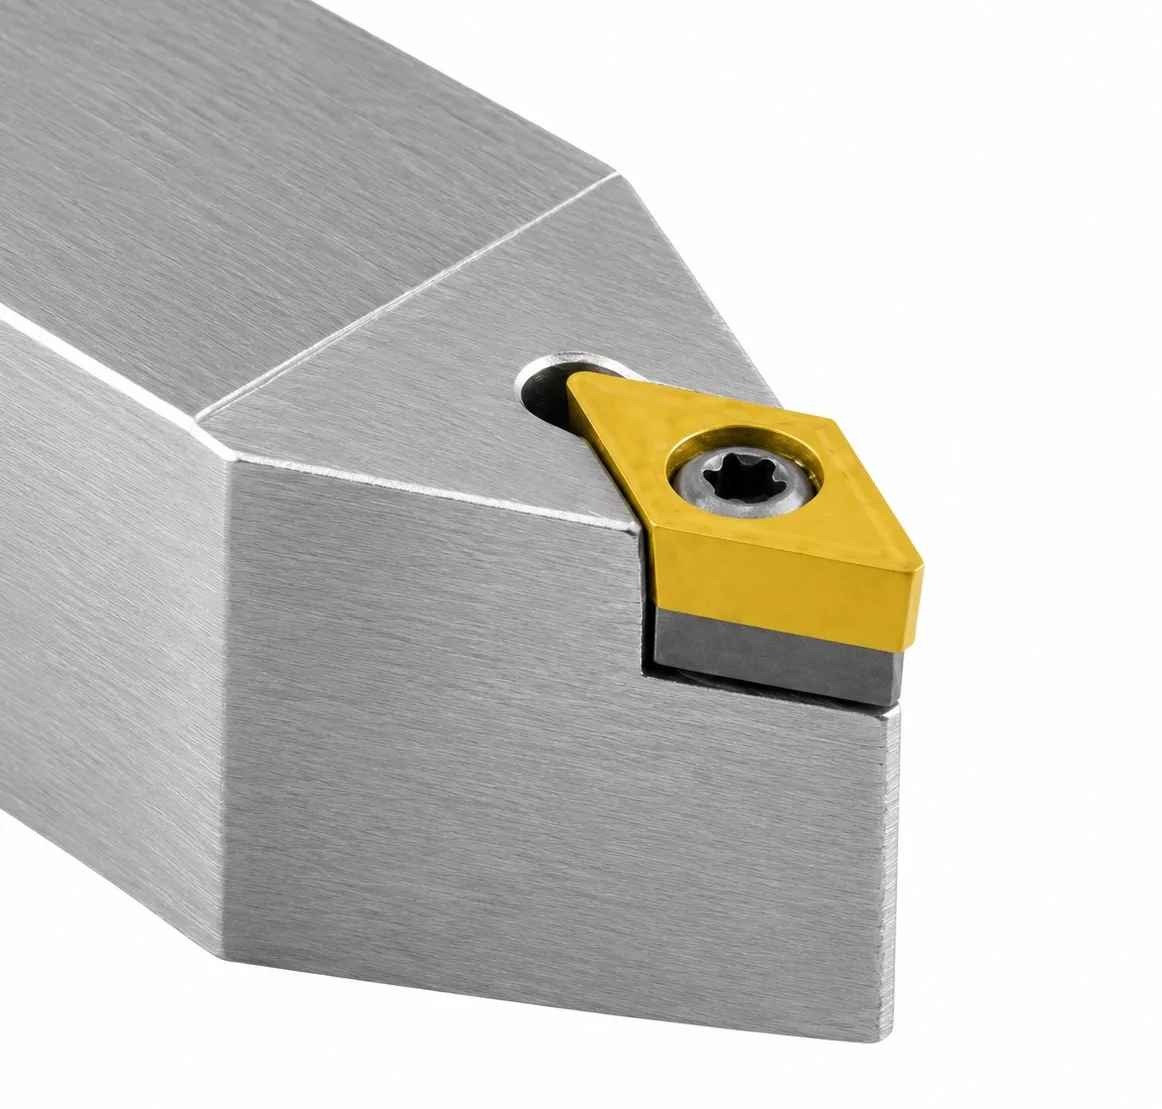
S Šroubové upnutíDestičku s úhly hřbetu 5° nebo 7° stahuje šroub Torx skrz středovou díru. Nejméně dílů v sestavě.
Sestava
Čtyři systémy upnutí se neliší „parametry“, ale doslova počtem dílů mezi destičkou a stopkou. Každý díl je zároveň další bod uchycení a další sekunda při každé výměně břitu. Tady je, z čeho se která sestava skládá.
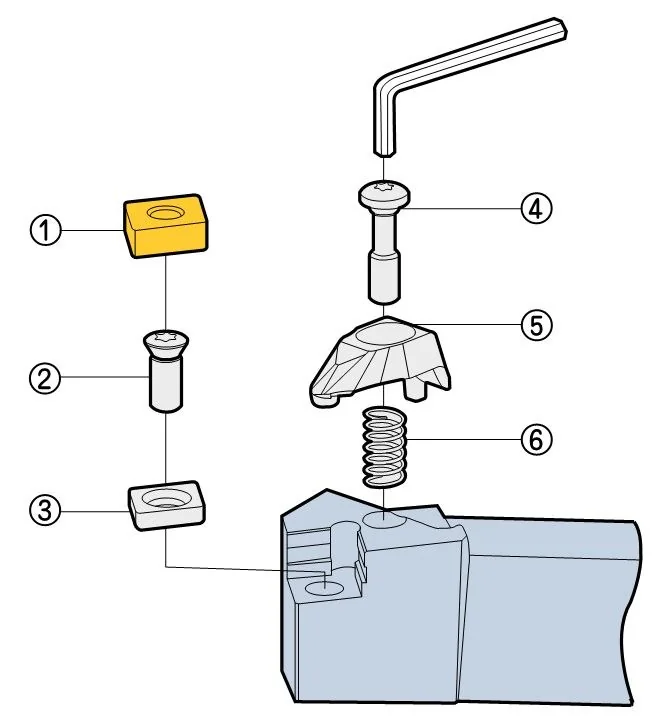
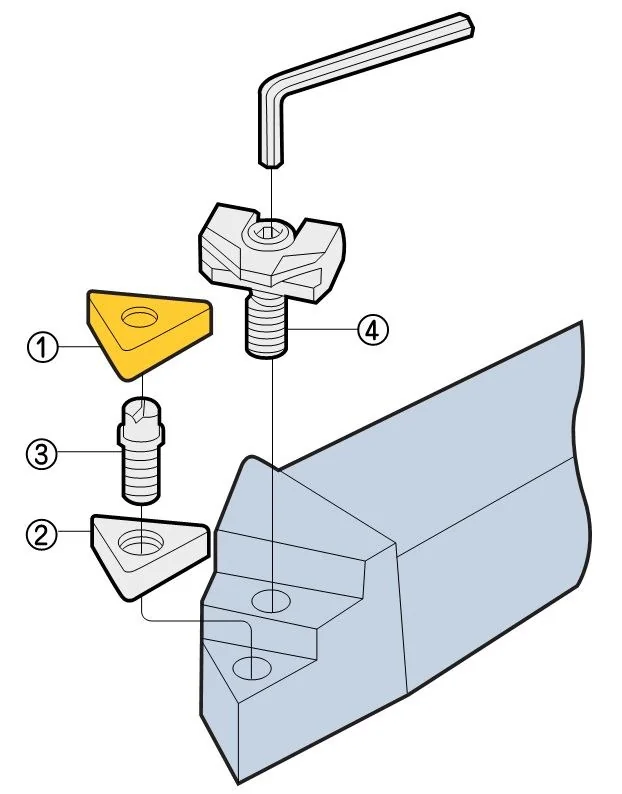
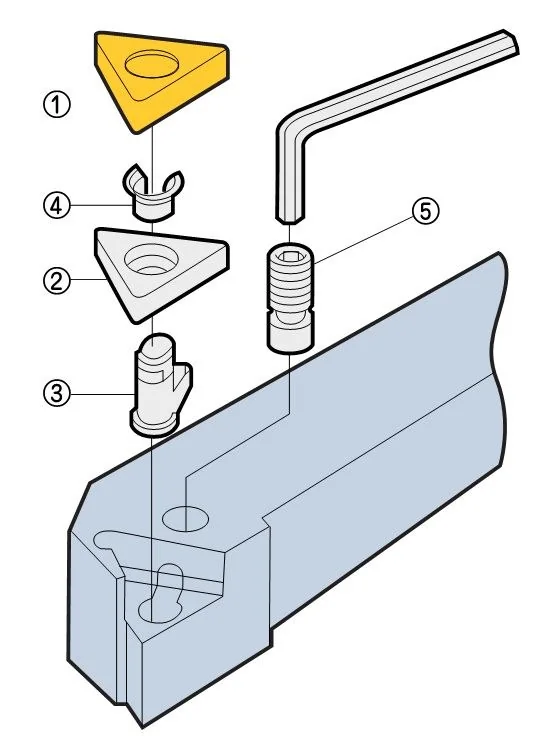
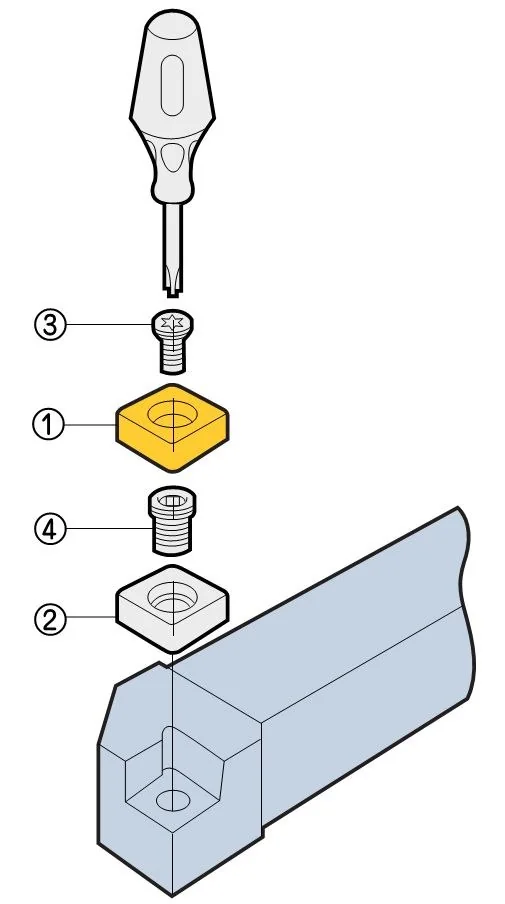
Co z toho plyne. Šest dílů typu T znamená šest dosedacích ploch, které dohromady dají nejtužší upnutí: právě proto se tahle sestava používá na ráz a okuje. Čtyři díly typu S znamenají prázdnou horní plochu: nad destičkou není nic, co by překáželo třísce nebo naráželo do stěny díry. Typ P schová celý mechanismus dovnitř tělesa a získá tutéž volnou horní plochu s negativní destičkou. Typ M přidává k upínce kolík, protože boční složka řezné síly se snaží trojúhelníkovou destičku v lůžku pootočit.
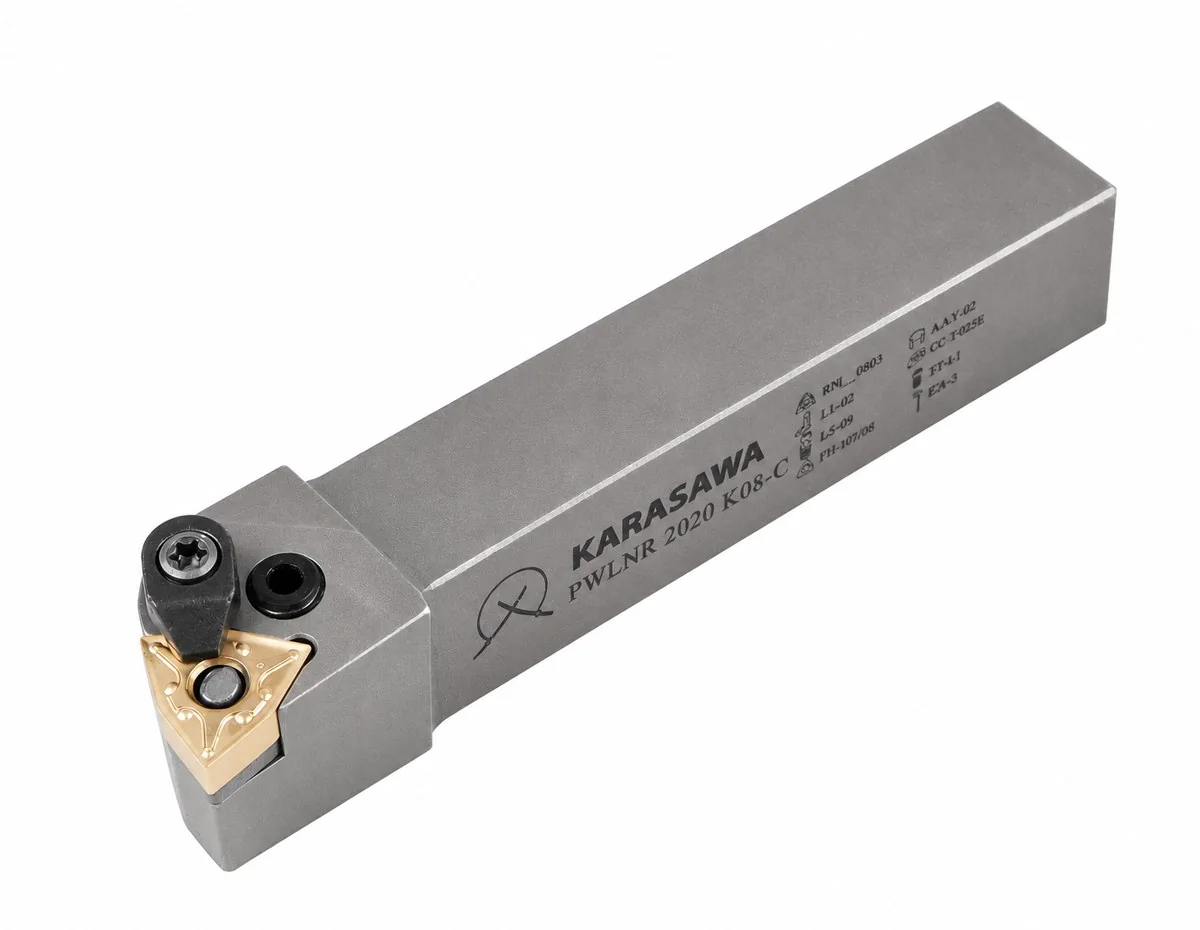
Sekce 1 · vnější obrábění
Nejjednodušší případ, pokud jde o tuhost: nůž dosedá na nožový blok celou výškou stopky, vyložení je minimální a vibrace přicházejí jen od dílu. Volbu tu proto nediktuje tuhost držáku, ale přístup k obrysu — kam se hlava nástroje fyzicky dostane, aniž by narazila do osazení nebo do koníku.
Druhým faktorem je, jestli to díl vydrží. Krátký tuhý polotovar dovolí negativní destičky a jakékoli upnutí. Dlouhý netuhý si žádá pozitivní destičky se šroubovým upnutím: nižší řezné síly znamenají menší průhyb.
| Práce | TVysoce tuhé horní upnutí | PPákové upnutí | MKlínové upnutí | SŠroubové upnutí | Co to znamená v praxi |
|---|---|---|---|---|---|
| Volba podle obráběného obrysu · krátký tuhý polotovar (T, P, M), nebo dlouhý netuhý (S) | |||||
| Podélné soustružení / zarovnání čela | ● | ● | ○ | ● | Základní operace — funguje jakýkoli systém. Klínové upnutí je omezeno tvarem destičky. |
| Obrysové soustružení | ● | ● | ● | ● | Jediný řádek, kde se hodí všechny čtyři. Dál rozhoduje tvar destičky a úhel nastavení. |
| Zarovnání čela | ● | ● | ○ | ● | Stejné úvahy jako u podélného soustružení. |
| Obrábění krčkuúzké místo mezi osazeními | ● | ○ | ○ | ○ | Vyhrává tu tuhé upnutí: nástroj pracuje ve stísněném prostoru bez opory od sousedních ploch. |
| Přerušovaný řezdrážkování, drážka, ploška, excentr | ● | ○ | ○ | ● | Ráz při vjezdu posouvá destičku v lůžku. Udrží ji dvě sestavy — těžká upínka a šroub, který destičku stáhne kolmo do lůžka. |
| Volba podle obráběného materiálu | |||||
| P Ocel | ● | ● | ● | ● | Ocel snese všechno — volba se řídí tuhostí dílu a přídavkem. |
| M Nerezová ocel | ○ | ● | ● | ● | Vláknité třísce nevyhovuje upínka nad destičkou: zachytává se o ni. Páka a šroub nechávají horní plochu volnou. |
| K Litina | ● | ○ | ○ | ● | Litina přichází skoro vždy s okujemi a přerušovaným vjezdem — odtud výhoda tuhého upnutí. |
| N Neželezné kovy | – | ○ | – | ● | Hliník a mosaz se řežou ostrou pozitivní destičkou — což znamená šroubové upnutí a nic jiného. |
| S Žáruvzdorné slitiny | ● | ● | ○ | ● | Niklové a titanové slitiny břit zahřívají — rozhoduje opora pod destičkou po celé ploše, ne typ upínky. |
| H Materiály vysoké tvrdosti | ● | ○ | ○ | ○ | Kalená ocel a tvrdé návary: řezné síly jsou vysoké a jakákoli poddajnost sestavy se projeví jako vydrolený břit. |
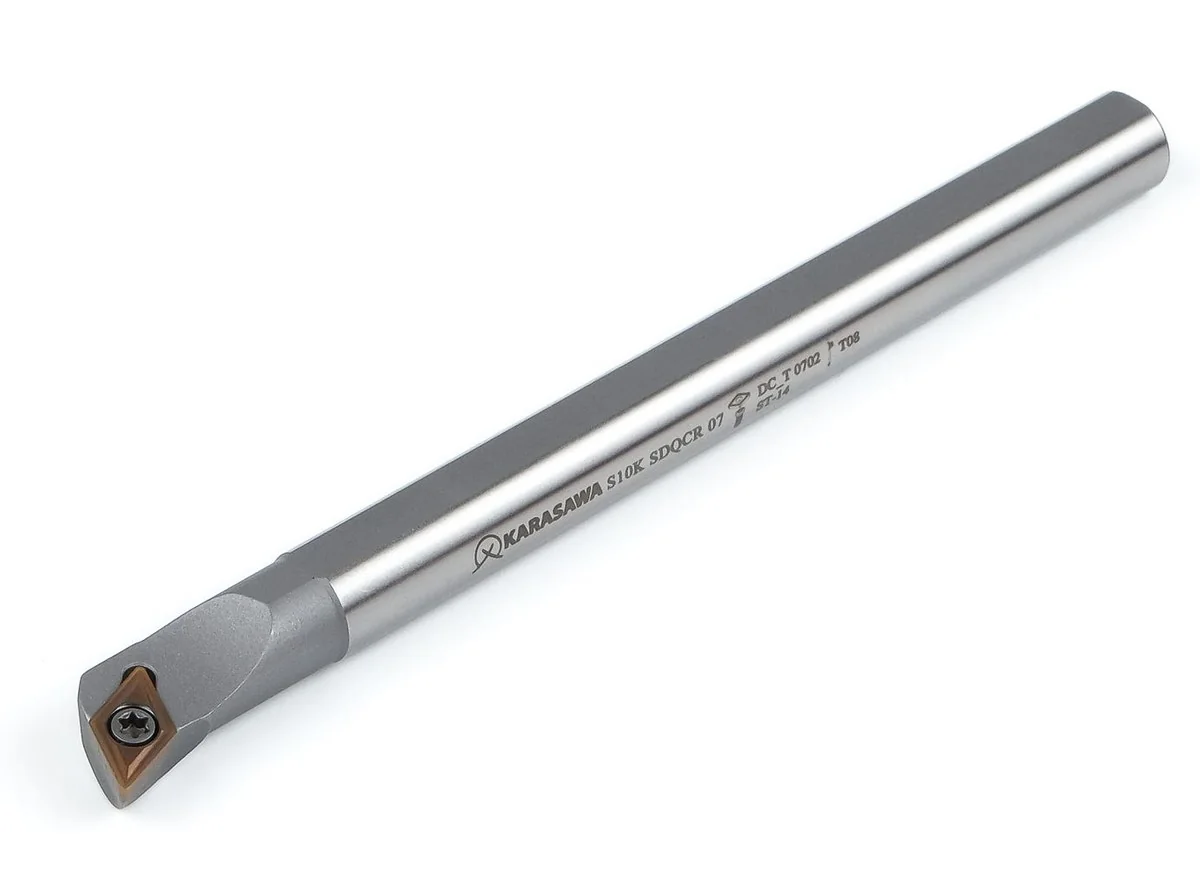
Sekce 2 · vnitřní obrábění
Uvnitř díry se mění všechny výchozí podmínky. Tyč je uchycena jako konzola a každý další průměr vyložení násobí průhyb třetí mocninou. Objeví se druhý problém, který venku neexistuje: tříska nemá kam jít — zůstane v díře, dokud ji chladicí kapalina nevypláchne.
Kritéria mají proto v této tabulce jinou váhu. Upínka, která venku dá nejlepší tuhost, uvnitř naráží do stěny a blokuje přístup ke dnu. Šroub, který je venku jen „jednou z možností“, se uvnitř u malých průměrů stává první volbou. A vnitřní přívod chladicí kapaliny přestává být volitelný.
| Práce | THorní upnutí | MKlínové upnutí | PPákové upnutí | SŠroubové upnutí | Co mění díra |
|---|---|---|---|---|---|
| Volba podle obráběného obrysu | |||||
| Podélné soustružení / zarovnání čela | ● | ● | ● | ● | Průchozí vyvrtávání je nejjednodušší případ; hodí se každé provedení. |
| Tvarové soustružení | ● | ● | ● | ● | Rozhoduje tvar destičky a úhel nastavení, ne systém upnutí. |
| Zarovnání uvnitř dírydno, osazení, stupeň | ○ | ○ | ● | ● | Upínka nad destičkou naráží do stěny díry. Páka a šroub nemají nahoře nic — tyč dosáhne blíž ke dnu. |
| Přerušovaný řez | ● | ● | ○ | ● | Uvnitř díry je ráz zesílen vyložením tyče. Páka tu ustupuje tuhému upnutí. |
| Volba podle obráběného materiálu | |||||
| P Ocel | ● | ● | ● | ● | Univerzální. Pak se dívejte na vyložení: nad 4×D karbidová stopka. |
| M Nerezová ocel | ○ | ○ | ● | ● | Hlavním problémem je dlouhá vláknitá tříska v díře. Vyhrávají sestavy s volnou horní plochou a vnitřním chlazením. |
| K Litina | ● | ● | ○ | ● | Tříska je krátká a s odvodem není problém — do popředí jde tuhost. |
| N Neželezné kovy | – | – | ○ | – | Zvláštní případ: potřebné jsou ostré pozitivní destičky a dost místa pro třísku. |
| S Žáruvzdorné slitiny | ● | ● | ● | ● | Kritickým se stává chladicí kapalina přiváděná pod tlakem do zóny řezu, ne způsob upnutí. |
| H Materiály vysoké tvrdosti | ● | ● | ○ | ○ | Tvrdý materiál v díře je nejtěžší scénář: tuhé upnutí plus karbidová tyč. |
Krátké pravidlo. Litina, okuje, přerušovaný řez — vysoce tuhé horní upnutí (T). Běžné soustružení oceli ve velkých sériích s rychlou výměnou břitu — páka (P). Trojúhelníky a profily — klínové upnutí (M). Tenké stěny, netuhé díly, neželezné kovy, malá díra při velkém vyložení — šroub (S).
Shrnutí
Destička je spotřební materiál: mění se každou směnu. Držák zůstává v dílně roky a určuje, jak klidně ty výměny proběhnou. Nezáleží u něj proto na „parametrech“, ale na třech věcech, které se projeví až v provozu.
Podložka pod každým lůžkem, šrouby Torx, zesílené upínky. Stá destička dosedne tam, kde ta první — rozměr po výměně břitu neujede a obsluha nemusí znovu hledat nulu.
Označení podle ISO 5608 znamená, že držák lze objednat z výkresu, ne z katalogu jedné konkrétní značky. Označení destičky, šroubu a klíče je vyryto na tělese — opakovaná objednávka trvá minutu, ne půl dne.
Tuhé upnutí pro litinu a okuje, páka pro sériovou ocel, klínové upnutí pro profily, šroub pro tenké stěny a malé díry. Nemusíte pokrývat celou dílnu jedním typem a pak vysvětlovat, odkud se vzal vydrolený břit.
