Oprawki tokarskie · zewnętrzne i wewnętrzne
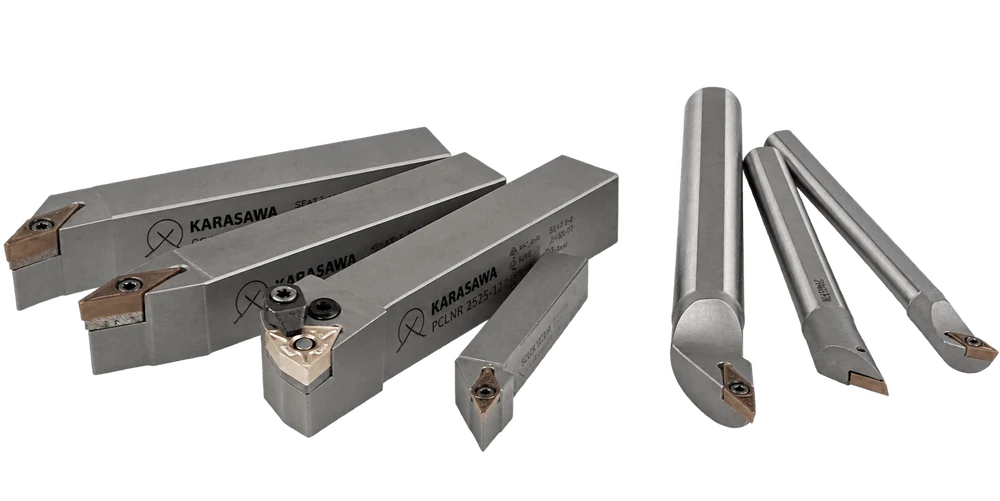
Jeden i ten sam gatunek w jednej i tej samej płytce zachowuje się różnie w zależności od tego, co dociska tę płytkę do gniazda. Sztywność zespołu, dostęp do konturu, zachowanie w skrawaniu przerywanym, szybkość wymiany krawędzi — wszystko to wyznacza oprawka, a nie płytka.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
Główna decyzja
Dobór oprawki nie zaczyna się od rozmiaru trzonka. Najpierw rozstrzyga się typ płytki: bez kątów przyłożenia (ujemna, dwustronna — dwa razy więcej krawędzi) czy z kątami przyłożenia (dodatnia, skrawa lżej). A każdy typ płytki ma własny system mocowania. Poniżej wszystkie cztery, tak jak opisano je w asortymencie KARASAWA.
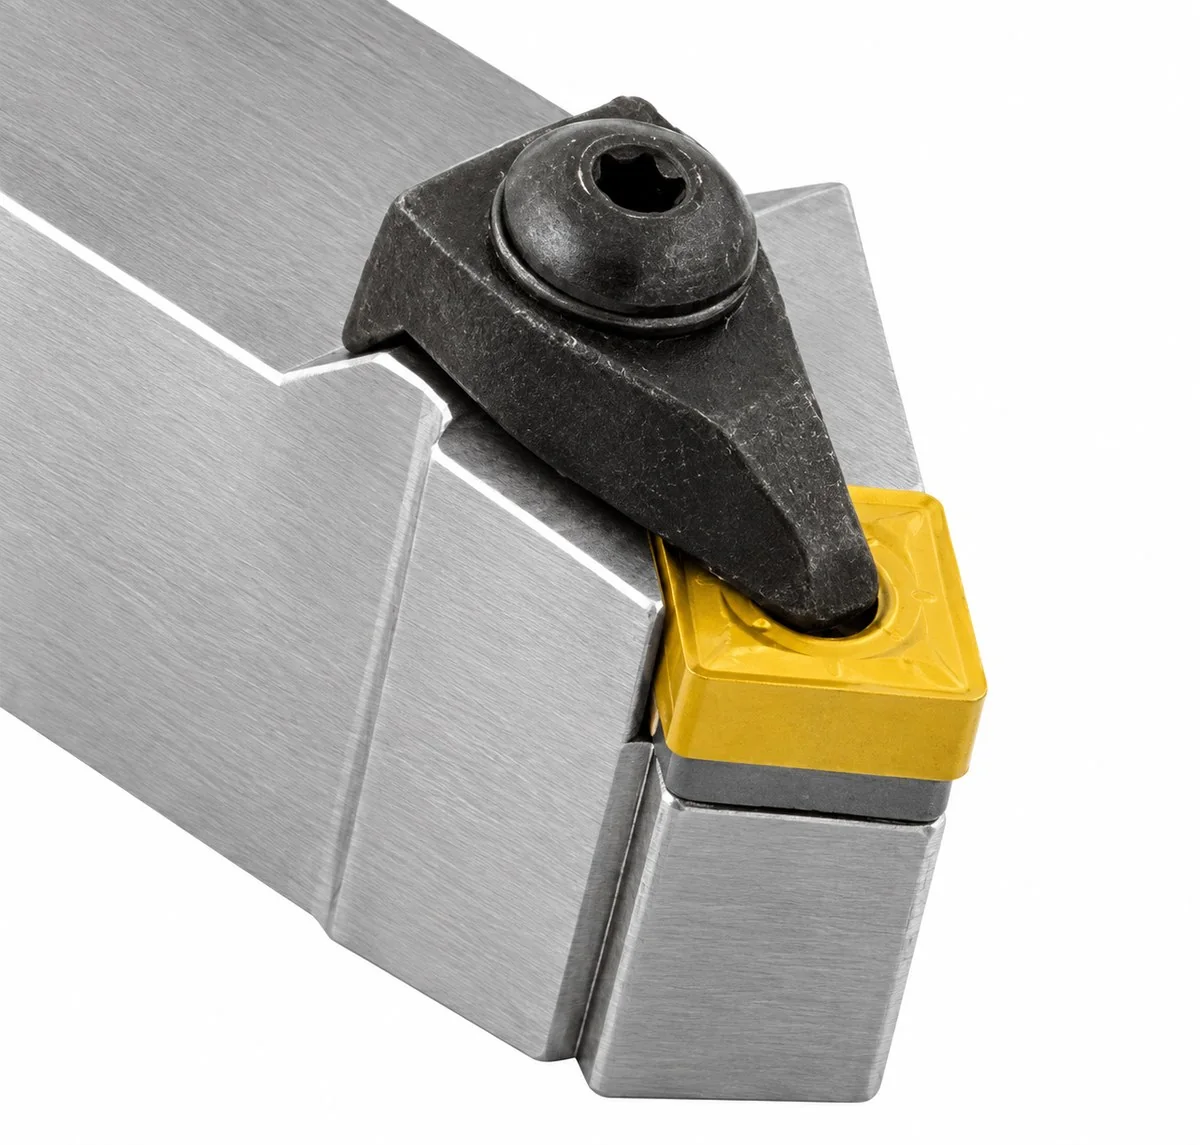
T Docisk górny o dużej sztywnościPłytka bez kątów przyłożenia dociskana jest od góry masywnym dociskiem. Najsztywniejszy zespół w asortymencie.
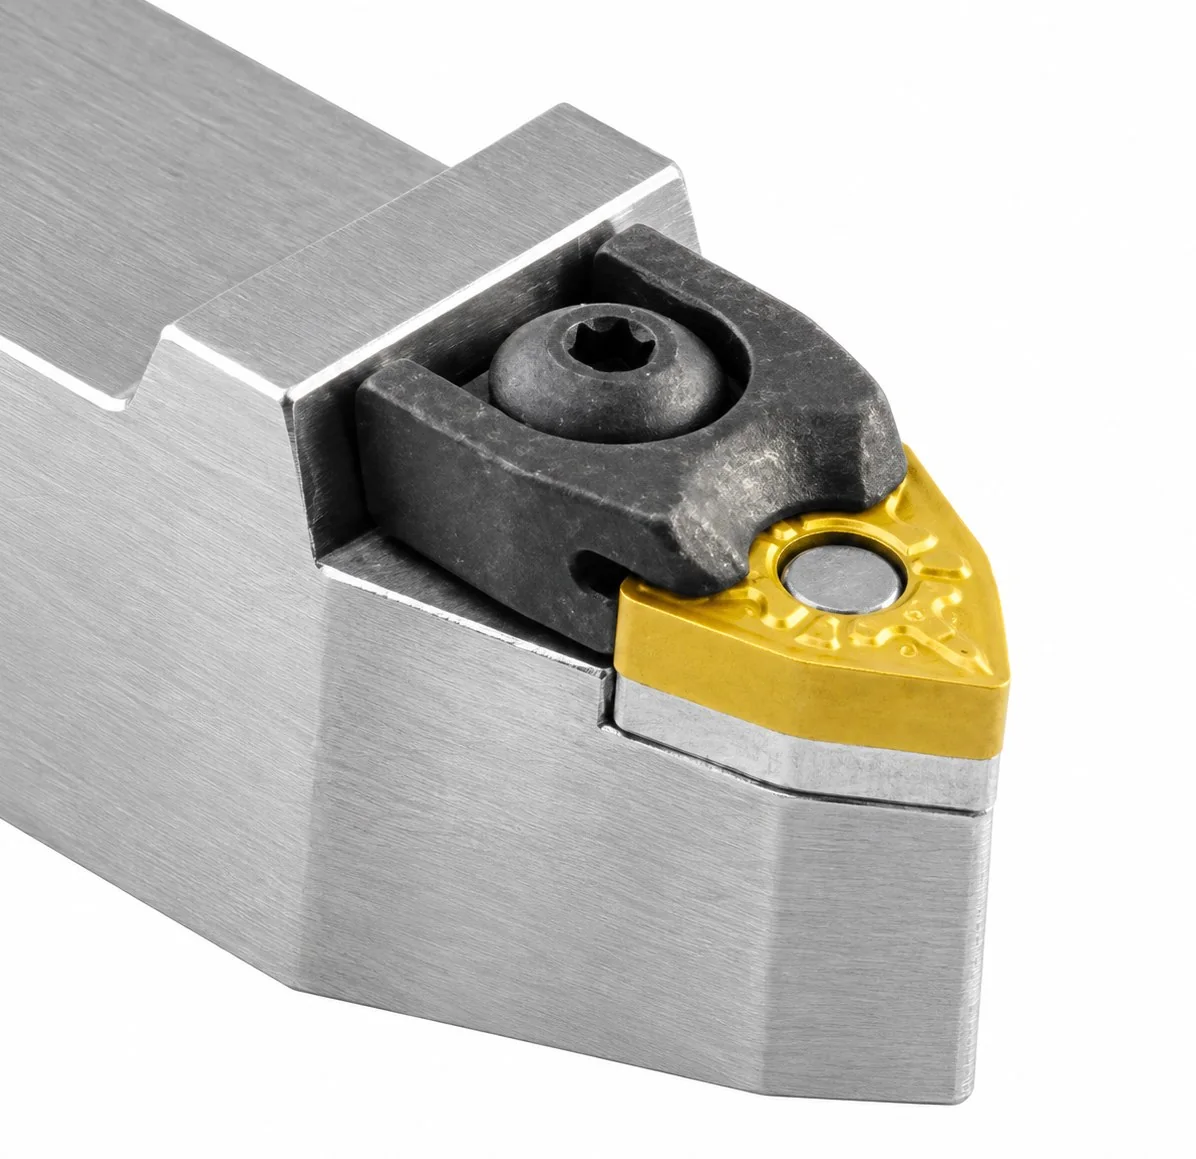
P Mocowanie dźwigniowePłytkę dociąga dźwignia od wewnątrz otworu. Oprawka uniwersalna o najszybszej wymianie krawędzi.
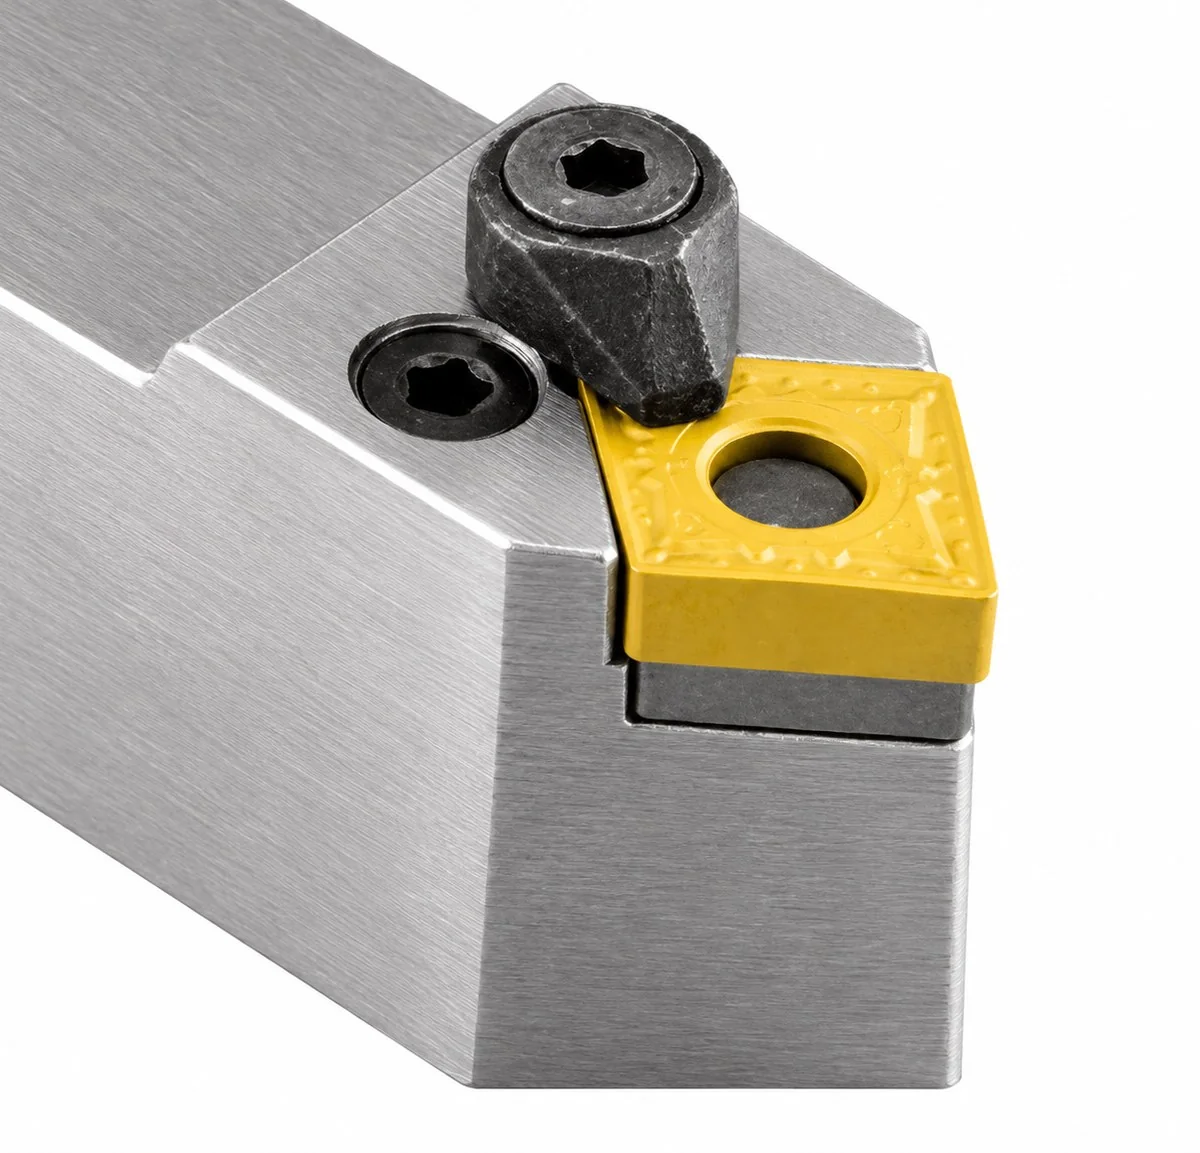
M Mocowanie klinowePołączenie: docisk od góry plus przytrzymanie przez otwór kołkiem. Jego specjalnością są trójkąty i trójkąty równoboczne.
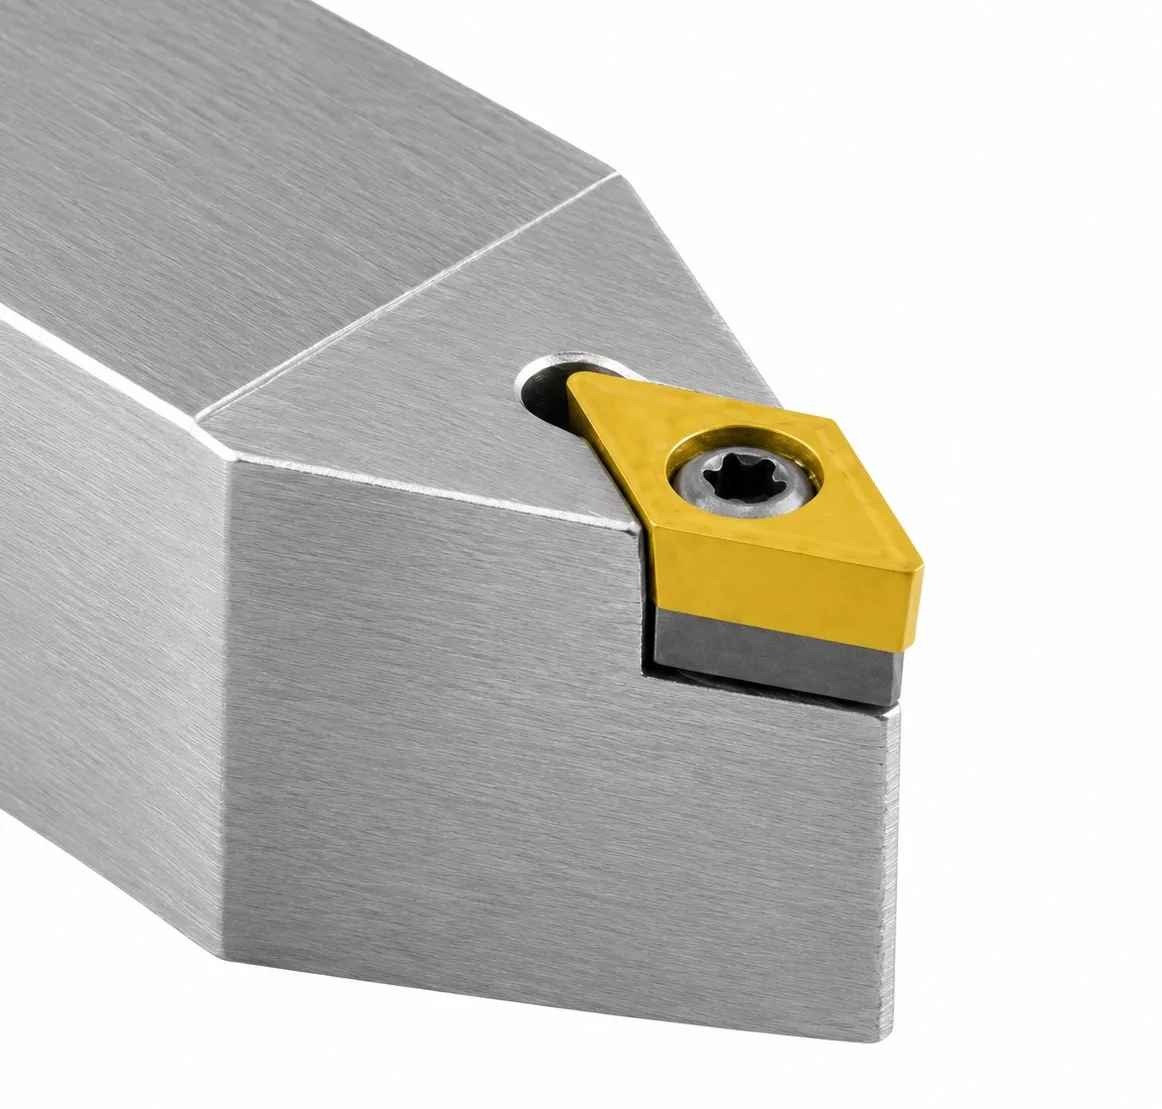
S Mocowanie śrubowePłytkę o kątach przyłożenia 5° albo 7° dociąga śruba Torx przez otwór centralny. Najmniej części w zespole.
Zespół
Cztery systemy mocowania różnią się nie „parametrami”, lecz dosłownie liczbą części między płytką a trzonkiem. Każda część to zarówno dodatkowy punkt ustalenia, jak i dodatkowa sekunda przy każdej wymianie krawędzi. Oto, z czego składa się każdy zespół.
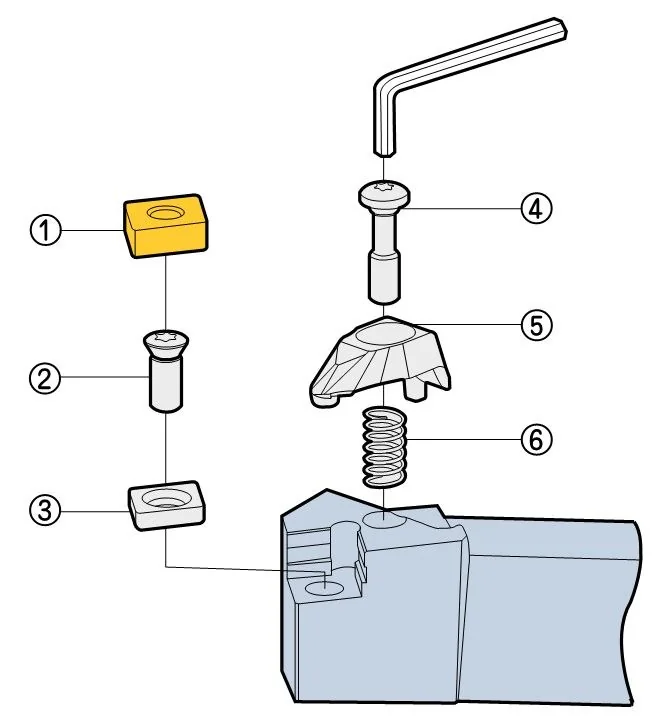
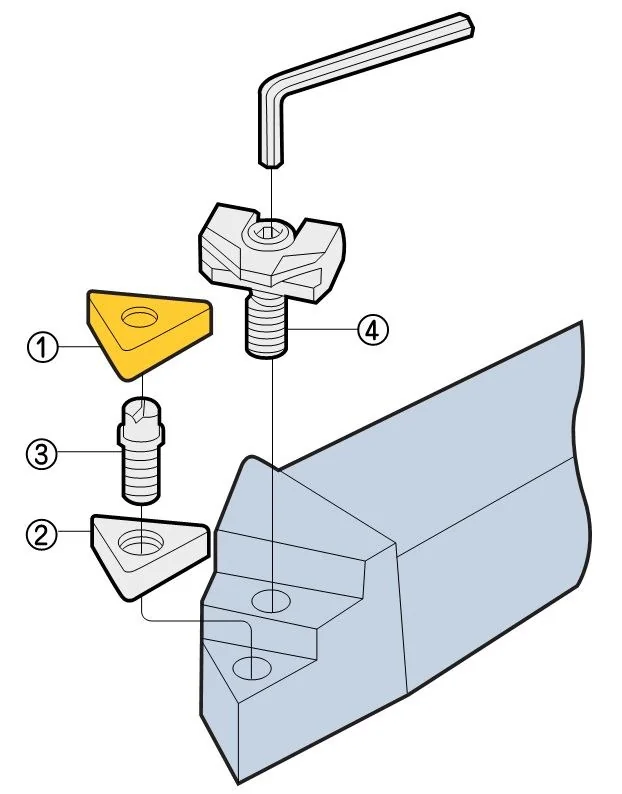
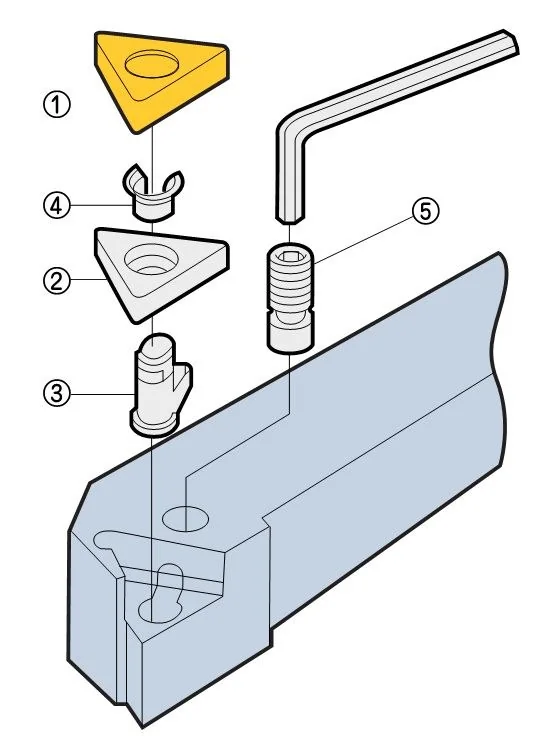
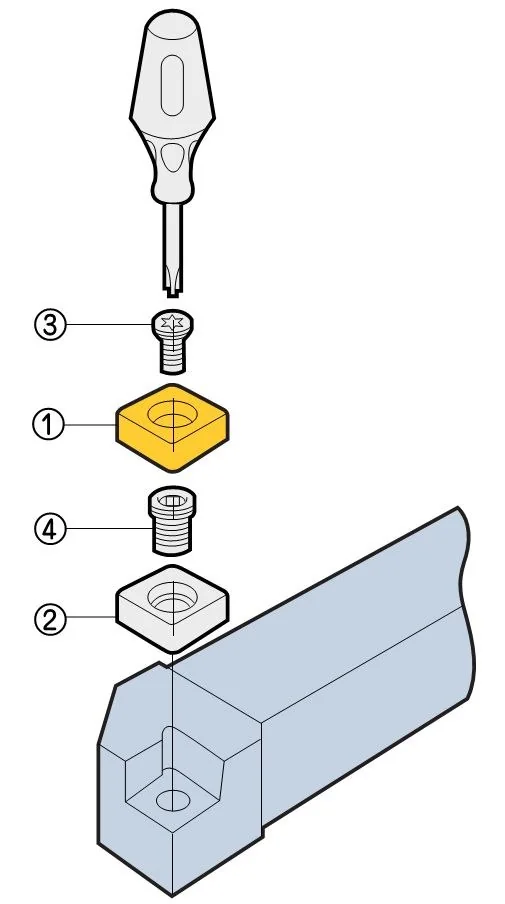
Co z tego wynika. Sześć części typu T to sześć powierzchni styku, które razem dają najsztywniejsze mocowanie: i właśnie dlatego ten zespół stosuje się przy uderzeniach i zgorzelinie. Cztery części typu S to pusta górna powierzchnia: nad płytką nie ma nic, co przeszkadzałoby wiórowi albo zahaczało o ściankę otworu. Typ P chowa cały mechanizm wewnątrz korpusu i uzyskuje tę samą wolną powierzchnię górną przy płytce ujemnej. Typ M dokłada do docisku kołek, bo boczna składowa siły skrawania próbuje obrócić płytkę trójkątną w gnieździe.
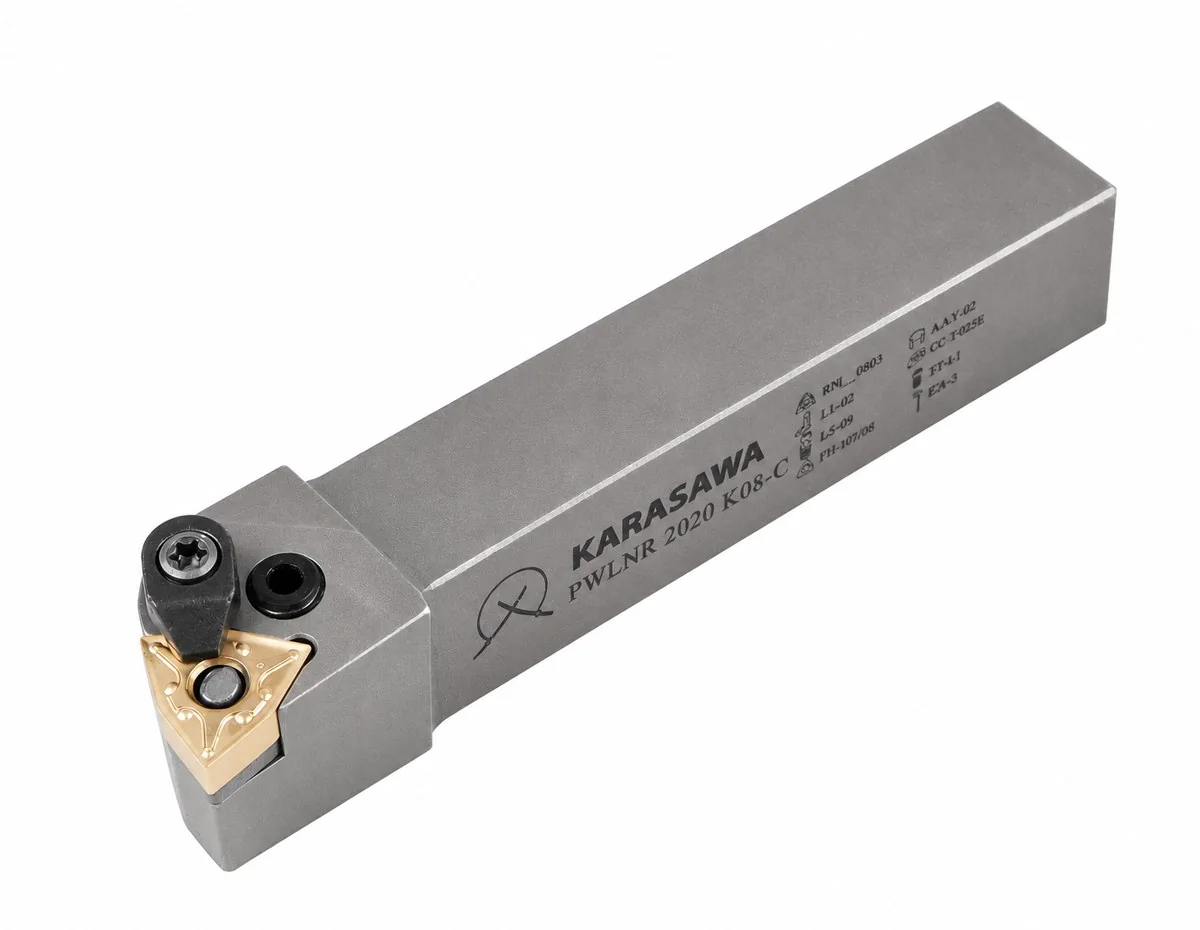
Dział 1 · obróbka zewnętrzna
Najprostszy przypadek pod względem sztywności: narzędzie opiera się w imaku na całej wysokości trzonka, wysięg jest minimalny, a drgania biorą się wyłącznie z detalu. Wybór dyktuje tu więc nie sztywność oprawki, lecz dostęp do konturu — dokąd głowica narzędzia fizycznie sięgnie, nie zahaczając o odsadzenie ani o konik.
Drugim czynnikiem jest to, czy detal to wytrzyma. Krótki, masywny przedmiot pozwala na płytki ujemne i dowolne mocowanie. Długi i podatny wymaga płytek dodatnich z mocowaniem śrubowym: mniejsze siły skrawania to mniejsze ugięcie.
| Zadanie | TDocisk górny o dużej sztywności | PMocowanie dźwigniowe | MMocowanie klinowe | SMocowanie śrubowe | Co to oznacza w praktyce |
|---|---|---|---|---|---|
| Dobór według obrabianego konturu · krótki, masywny przedmiot (T, P, M) albo długi i podatny (S) | |||||
| Toczenie wzdłużne / planowanie | ● | ● | ○ | ● | Operacja podstawowa — działa każdy system. Mocowanie klinowe ogranicza kształt płytki. |
| Toczenie konturowe | ● | ● | ● | ● | Jedyny wiersz, w którym nadają się wszystkie cztery. Dalej rozstrzyga kształt płytki i kąt przystawienia. |
| Planowanie | ● | ● | ○ | ● | Te same przesłanki co przy toczeniu wzdłużnym. |
| Obróbka szyjkiwąski obszar między odsadzeniami | ● | ○ | ○ | ○ | Tutaj wygrywa sztywne mocowanie: narzędzie pracuje w ciasnej przestrzeni, bez podparcia sąsiednimi powierzchniami. |
| Skrawanie przerywanewielowypust, rowek, spłaszczenie, mimośród | ● | ○ | ○ | ● | Uderzenie przy wejściu przesuwa płytkę w gnieździe. Trzymają ją dwa zespoły — masywny docisk i śruba, która wciąga płytkę prosto w gniazdo. |
| Dobór według obrabianego materiału | |||||
| P Stal | ● | ● | ● | ● | Stal przyjmie wszystko — wybór idzie za sztywnością detalu i wielkością naddatku. |
| M Stal nierdzewna | ○ | ● | ● | ● | Włóknisty wiór nie lubi docisku nad płytką: zaczepia o niego. Dźwignia i śruba zostawiają górę wolną. |
| K Żeliwo | ● | ○ | ○ | ● | Żeliwo prawie zawsze przychodzi ze zgorzeliną i przerywanym wejściem — stąd przewaga sztywnego mocowania. |
| N Metale nieżelazne | – | ○ | – | ● | Aluminium i mosiądz skrawa się ostrą płytką dodatnią — czyli mocowaniem śrubowym i niczym innym. |
| S Stopy żaroodporne | ● | ● | ○ | ● | Stopy niklu i tytanu nagrzewają krawędź — liczy się pełne podparcie pod płytką, a nie rodzaj docisku. |
| H Materiały o dużej twardości | ● | ○ | ○ | ○ | Stal hartowana i napoiny: siły skrawania są duże, a każda podatność zespołu wychodzi jako wykruszona krawędź. |
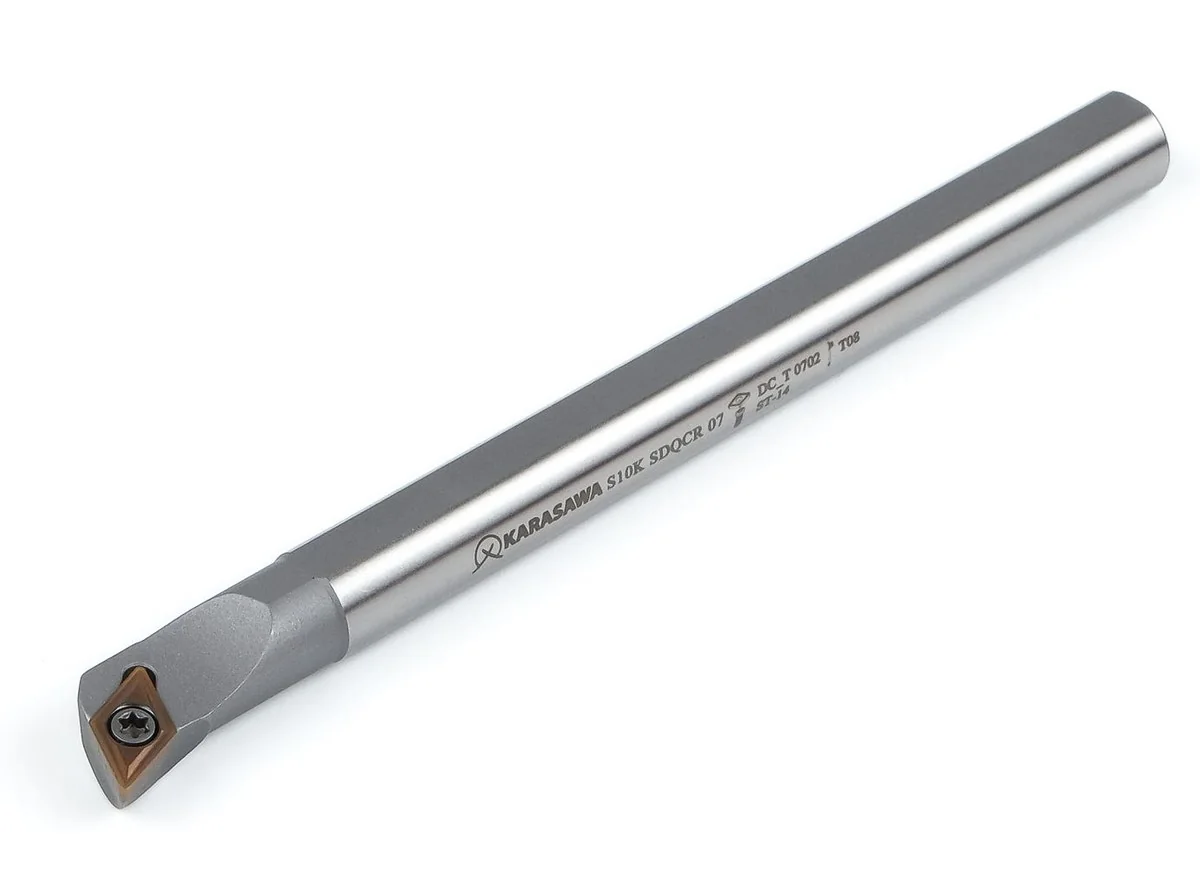
Dział 2 · obróbka wewnętrzna
Wewnątrz otworu zmieniają się wszystkie warunki wyjściowe. Wytaczadło jest utwierdzone jednostronnie, a każda dodatkowa średnica wysięgu mnoży ugięcie sześciennie. Pojawia się drugi problem, którego na zewnątrz nie ma: wiór nie ma dokąd pójść — zostaje w otworze, dopóki chłodziwo go nie wypłucze.
Dlatego w tej tabeli kryteria mają inną wagę. Docisk, który na zewnątrz daje najlepszą sztywność, wewnątrz zahacza o ściankę i blokuje dojście do dna. Śruba, która na zewnątrz jest tylko „jedną z opcji”, wewnątrz staje się pierwszym wyborem przy małych średnicach. A wewnętrzne doprowadzenie chłodziwa przestaje być opcją.
| Zadanie | TDocisk górny | MMocowanie klinowe | PMocowanie dźwigniowe | SMocowanie śrubowe | Co zmienia otwór |
|---|---|---|---|---|---|
| Dobór według obrabianego konturu | |||||
| Toczenie wzdłużne / planowanie | ● | ● | ● | ● | Wytaczanie na wylot to przypadek najprostszy; nadaje się każda wersja. |
| Toczenie profilowe | ● | ● | ● | ● | Rozstrzyga kształt płytki i kąt przystawienia, a nie system mocowania. |
| Planowanie wewnątrz otworudno, odsadzenie, stopień | ○ | ○ | ● | ● | Docisk nad płytką zahacza o ściankę otworu. Dźwignia i śruba nie mają nic na wierzchu — wytaczadło sięga bliżej dna. |
| Skrawanie przerywane | ● | ● | ○ | ● | Wewnątrz otworu uderzenie jest wzmacniane przez wysięg wytaczadła. Dźwignia ustępuje tu sztywnemu mocowaniu. |
| Dobór według obrabianego materiału | |||||
| P Stal | ● | ● | ● | ● | Uniwersalnie. Dalej patrzy się na wysięg: powyżej 4×D — trzonek węglikowy. |
| M Stal nierdzewna | ○ | ○ | ● | ● | Głównym problemem jest długi, włóknisty wiór w otworze. Wygrywają zespoły z wolną górą i chłodziwem wewnętrznym. |
| K Żeliwo | ● | ● | ○ | ● | Wiór jest krótki, a jego odprowadzenie nie stanowi problemu — na pierwszy plan wychodzi sztywność. |
| N Metale nieżelazne | – | – | ○ | – | Przypadek szczególny: potrzebne są ostre płytki dodatnie i dużo miejsca na wiór. |
| S Stopy żaroodporne | ● | ● | ● | ● | Krytyczne staje się chłodziwo podawane pod ciśnieniem w strefę skrawania, a nie sposób mocowania. |
| H Materiały o dużej twardości | ● | ● | ○ | ○ | Twardy materiał w otworze to najtrudniejszy scenariusz: sztywne mocowanie plus wytaczadło węglikowe. |
Krótka zasada. Żeliwo, zgorzelina, skrawanie przerywane — docisk górny o dużej sztywności (T). Ogólne toczenie stali w dużych seriach z szybką wymianą krawędzi — dźwignia (P). Trójkąty i profile — mocowanie klinowe (M). Cienkie ścianki, podatne detale, metale nieżelazne, mały otwór przy dużym wysięgu — śruba (S).
Podsumowanie
Płytka jest materiałem zużywalnym: wymienia się ją co zmianę. Oprawka zostaje w zakładzie na lata i decyduje o tym, jak spokojnie te wymiany przebiegają. Liczą się w niej więc nie „parametry”, lecz trzy rzeczy, które ujawniają się dopiero w użyciu.
Podkładka pod każdym gniazdem, śruby Torx, wzmocnione dociski. Setna płytka siada tam, gdzie pierwsza — wymiar nie ucieka po wymianie krawędzi, a operator nie musi na nowo szukać zera.
Oznaczenia według ISO 5608 oznaczają, że oprawkę można zamówić z rysunku, a nie z katalogu jednej konkretnej marki. Oznaczenia płytki, śruby i klucza są wygrawerowane na korpusie — ponowne zamówienie zajmuje minutę, a nie pół dnia.
Sztywne mocowanie do żeliwa i zgorzeliny, dźwignia do stali w produkcji seryjnej, klin do profili, śruba do cienkich ścianek i małych otworów. Nie trzeba zamykać całego zakładu jednym typem, a potem tłumaczyć, skąd wzięła się wykruszona krawędź.
