Vrtáky s břitovými destičkami
Od Ø12,5 do Ø60 mm, hloubka 2D–5D. Opotřebovává se destička, ne nástroj: těleso vydrží roky a náklady na jednu díru klesnou několikanásobně oproti monolitnímu karbidu téhož průměru.
Odpovídáme během pracovního dne. Minimální objednávka není.
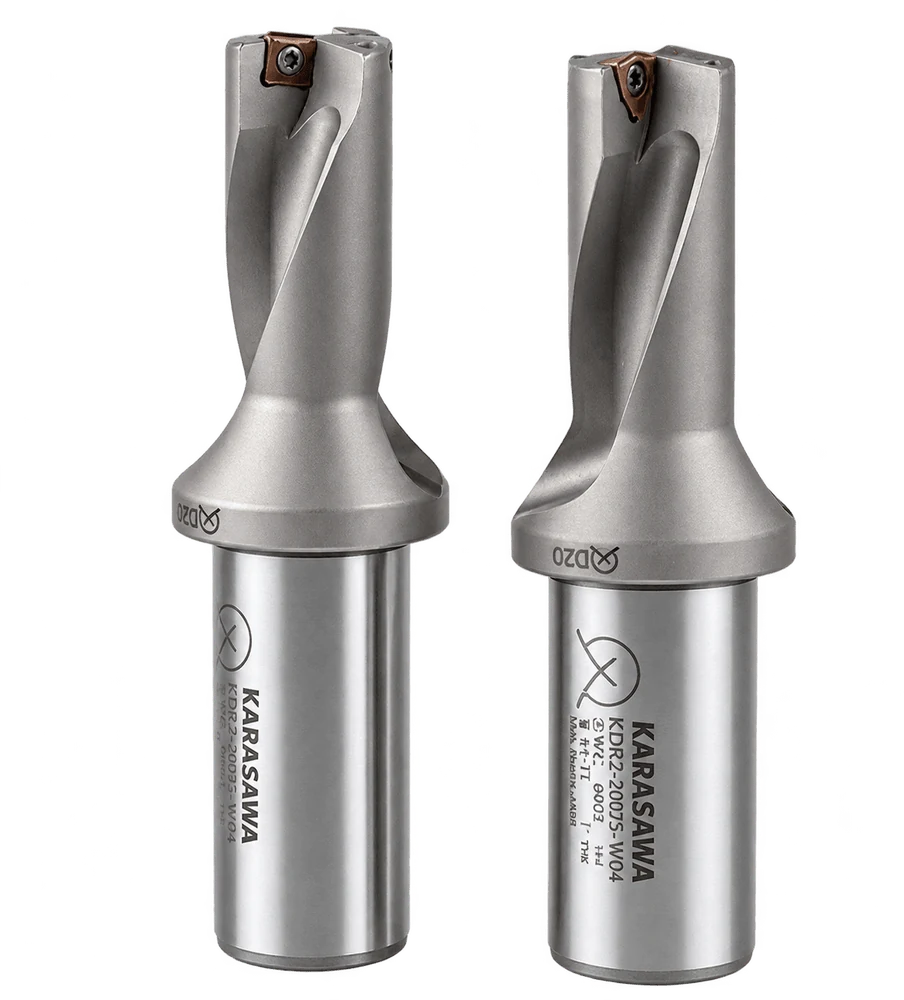
Typová řada
Vyměnitelná destička mění logiku nástroje: vrták přestává být spotřebním materiálem a stává se vybavením. Těleso koupíte jednou, dál následují jen destičky — a u Ø30 je rozdíl v nákladech na díru proti monolitnímu vrtáku vidět už na první stovce dílů.
Druhou výhodou je rychlost. Vyměnitelná destička odebere za minutu 2–3× více kovu než monolitní vrták téhož průměru, protože se nebojí ohřevu břitu: horkou destičku prostě otočíte na čerstvý roh.
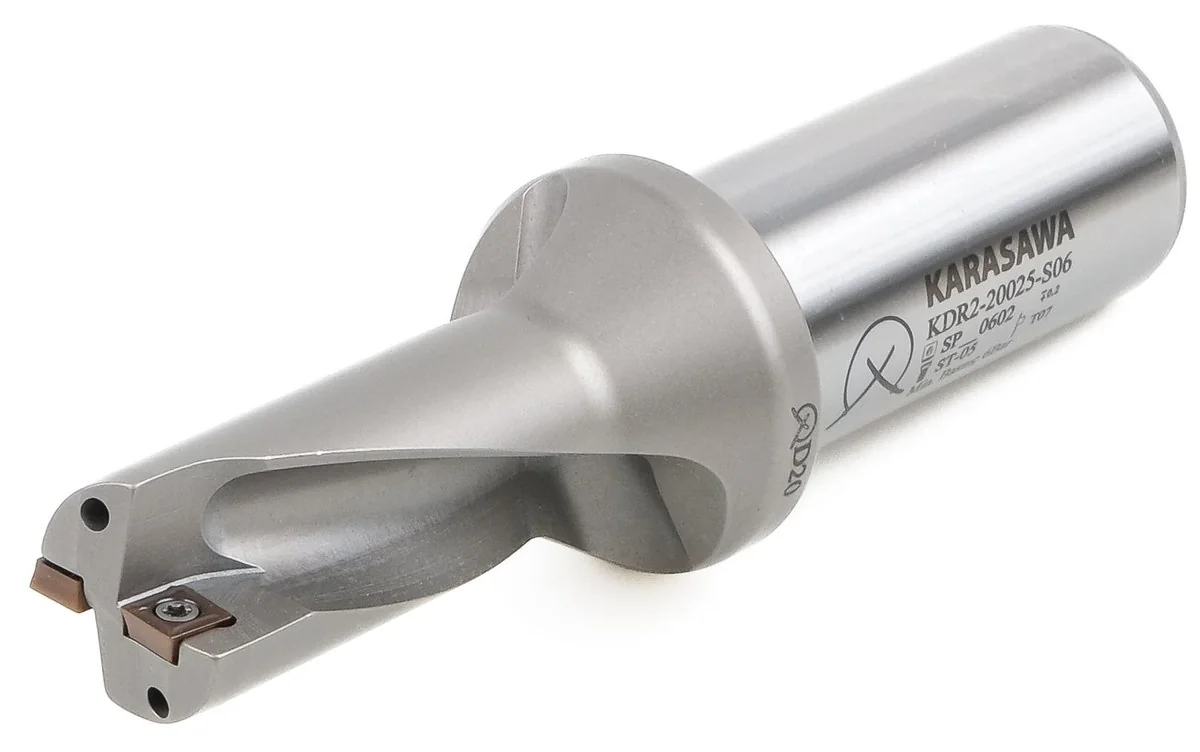
KDR2-20025-S06 · destička SP..0602 · šroub ST-05 · klíč T07Základní řada pro ocel, litinu a neželezné kovy. Čtvercová destička dává čtyři břity: když se první otupí, destička se otočí — čtyřikrát, než se vymění.
Geometrie utvařečů: M — univerzální, pro ocel a litinu; S — ostrá, pro hliník a houževnaté materiály, kde běžný břit jen tlačí; R — se zesíleným břitem, pro těžké podmínky a nerovnoměrný přídavek.
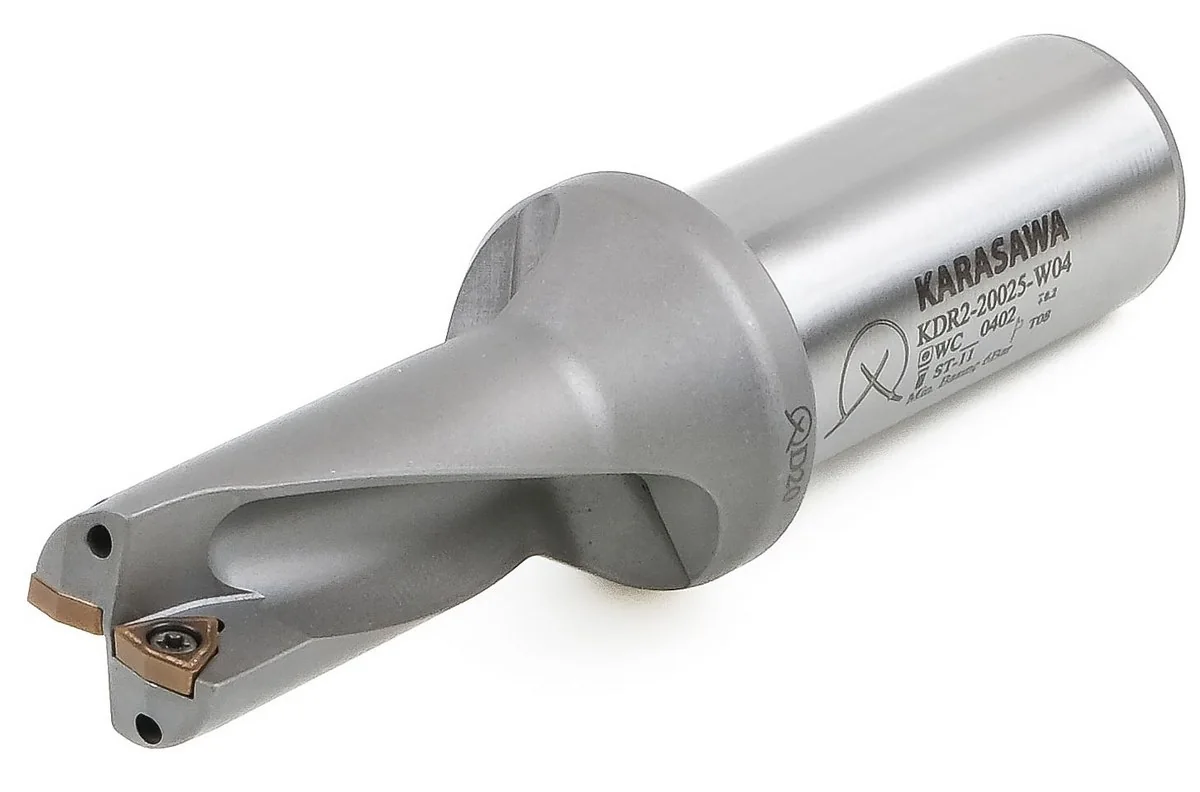
KDR2-20025-W04 · destička WC..0402 · šroub ST-11 · klíč T08Nejširší rozsah v řadě — až do Ø60 mm. Trigonová destička se zesíleným úhlem špičky snáší ráz lépe než čtvercová, a proto je tahle řada volbou pro nerez, žáruvzdorné slitiny a přerušovaný řez: odlitky s okujemi, díry ve šikmých plochách, provrtání do dutiny.
Tam, kde KDR-S vylomí břit hned při prvním vjezdu do materiálu, dotáhne KDR-W sérii do konce.
Jakosti a povlaky
Těleso vrtáku určuje geometrii a tuhost — a tím jeho role končí. Všechno ostatní rozhoduje destička: kolik děr udělá, jestli přežije vjezd do odlitku s okujemi, jestli se houževnatá nerez začne nalepovat na břit.
Sortiment KARASAWA má pro nástroje na díry tři jakosti. Všechny tři na povlaku PVD AlTiSiN: nanovrstvá struktura, pracovní teplota do 1200 °C, součinitel tření 0,3–0,4. Liší se substrátem — rovnováhou tvrdosti a houževnatosti, tedy tím, co destičce vadí méně: opotřebení, nebo ráz.
V praxi to vypadá takhle: když se břit opotřebovává rovnoměrně, nasaďte otěruvzdornější jakost; když se vydroluje, nasaďte odolnější proti rázu, i za cenu o něco kratší trvanlivosti v klidném řezu.
| Jakost | Barva | Povlak | Povaha | P | M | K | N | S | H | Kde to funguje |
|---|---|---|---|---|---|---|---|---|---|---|
| PM3215otěruvzdorná | PVD AlTiSiN | Tvrdý substrát, maximální odolnost proti opotřebení a korozi | ● | ○ | ● | — | — | ○ | Dlouhé stabilní série v uhlíkové a legované oceli a v litině. Nepřerušovaný řez, tuhý stroj, předvídatelný přídavek. Formy a zápustky, díly pro automobilový průmysl, obecné strojírenství. | |
| MS3265univerzální | PVD AlTiSiN | Vyvážený substrát: zvládne opotřebení i mírný ráz | ● | ○ | ● | ○ | ○ | ● | První volba pro smíšenou práci: ocel, litina, kalený materiál a s geometrií S i hliník a mosaz. Pokud má jedna jakost pokrýt všechnu práci v dílně, je to tahle. | |
| MS4265odolná proti rázu | PVD AlTiSiN | Houževnatý substrát, vysoká odolnost proti rázovému zatížení | ○ | ● | ○ | — | ● | — | Nerez, titan, niklové slitiny, přerušovaný řez, odlitky s okujemi a licí kůrou. Tam, kde se předchozí jakost neopotřebovává, ale vydroluje se po břitu. Letectví, zdravotnické díly, elektronika. |
Druhou polovinou rozhodnutí je geometrie utvařeče. Táž jakost s indexem M, S nebo R se chová jinak: M je univerzální břit se zesílenou fazetkou pro ocel a litinu; S je ostrý břit s malým zaoblením pro nerez, titan a hliník, kde tupý břit neřeže, ale zpevňuje materiál; R je zesílený břit pro těžké podmínky: odlitky s okujemi, nerovnoměrný přídavek, přerušovaný řez. Správná dvojice je vždy „jakost + geometrie“, nikdy jakost sama.
Výběr
Tabulka pro vrtání s destičkami s tolerancí díry −0,1…+0,4 mm. Zápis: řada tělesa · destička s geometrií · jakost.
| Skupina materiálu | Příklady | První doporučení | Druhé doporučení | Na co si dát pozor |
|---|---|---|---|---|
| Pocel | S235, C45, 42CrMo4, ocel na odlitky | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Klasický případ. Když vrták prorazí díl, snižte na posledních 2–3 mm posuv — jinak se destička vylomí právě tam. |
| Mnerez | AISI 304, 316, 321, duplex | KDR-W · WCMK-S · MS4265 | KDR-S · SPMK-S · MS3265 | Ostrá geometrie S je nutností. Chladicí kapalina aspoň 20 bar — jinak tříska zůstane v díře a zničí destičku. |
| Klitina | Šedá, tvárná a temperovaná litina | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Odlitek s okujemi je případ pro KDR-W: trigonová destička zvládá vjezd do nerovného povrchu lépe. |
| Nhliník, mosaz | Hliník 2024, AlSi, bronz, mosaz | KDR-S · SPMK-S · MS3265 | — | Destička SPMK s ostrým leštěným břitem. Hlavní problém je nalepování: držte posuv vysoko a nenechte hromadit třísky. |
| Sžáruvzdorné, titan | Inconel, Ti-6Al-4V, Hastelloy | KDR-W · WCMK-S · MS4265 | KDR-S · SPMK-M · MS4265 | Řezná rychlost je nízká, posuv ne. Výměnu břitu plánujte podle času v řezu, ne podle „dokud to ještě řeže“: u těchto materiálů přichází selhání náhle. |
| Hkalená ocel | Nástrojová ocel po tepelném zpracování | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Rozhoduje tuhost soustavy. Vyložení vrtáku držte na minimu a házení tělesa do 0,03 mm. |
M — univerzální geometrie utvařeče (ocel, litina). S — ostrá (nerez, titan, neželezné). R — zesílená (těžké podmínky, odlitky s okujemi). Číslo v kódu tělesa je hloubka v průměrech.
Shrnutí
Vrták s destičkami se málokdy kupuje „aby to bylo lepší“. Kupuje se, když se monolitní karbid u velkého průměru stane znatelnou položkou — a z tohohle se rozdíl skládá.
Těleso přežije stovky destiček. Opotřebovaný monolitní vrták Ø30 je celý kus spotřebovaného karbidu; tady se spotřebuje jen destička — a ta má ještě tři nepoužité břity.
Destička se mění přímo u stroje. Není třeba posílat nástroj na přeostření, čekat na brusírnu a znovu nastavovat vyložení — osa díry zůstane tam, kde byla.
Dvě řady těles a dva typy destiček pokryjí rozsah Ø12,5–60 mm. Místo dvou desítek monolitních vrtáků různých průměrů — kompaktní a předvídatelný sklad.
