Wiertła składane
Od Ø12,5 do Ø60 mm, głębokość 2D–5D. Zużywa się płytka, a nie narzędzie: korpus służy latami, a koszt jednego otworu spada kilkukrotnie w porównaniu z monolitycznym węglikiem o tej samej średnicy.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
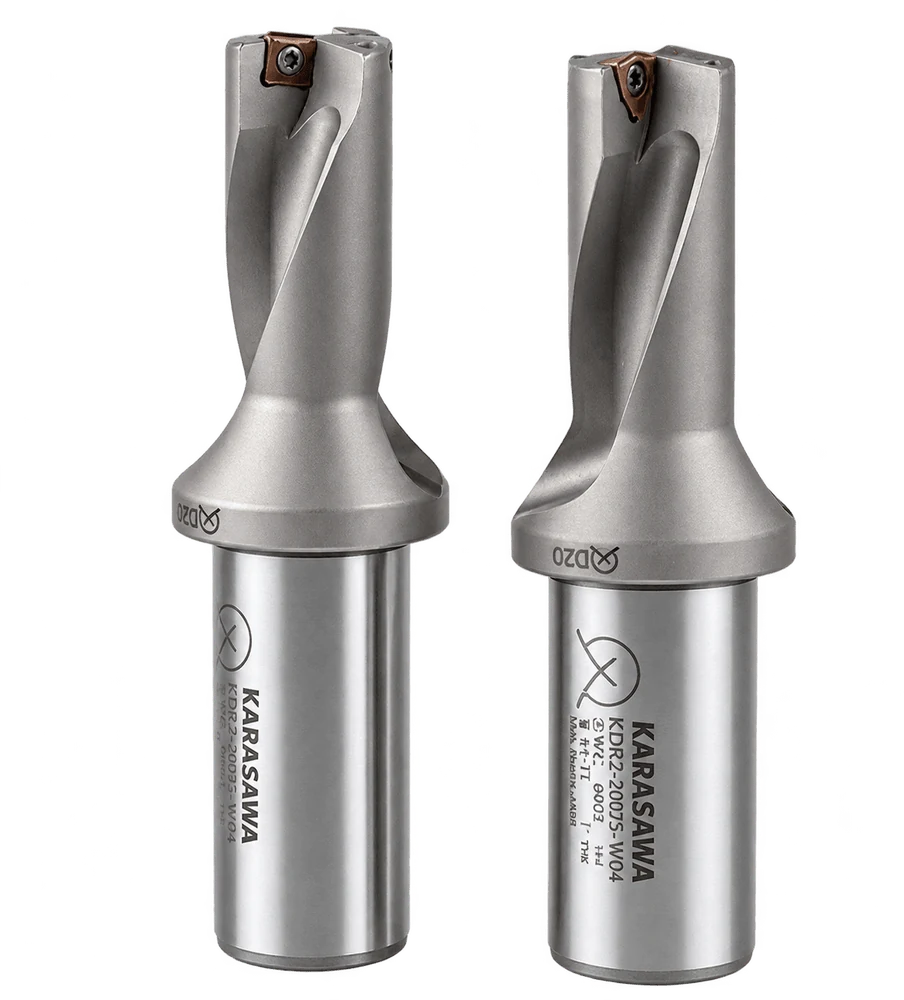
Typoszereg
Płytka wymienna zmienia logikę narzędzia: wiertło przestaje być materiałem zużywalnym, a staje się wyposażeniem. Korpus kupuje się raz, potem dochodzą już tylko płytki — a przy Ø30 różnicę w koszcie otworu wobec wiertła monolitycznego widać na pierwszej setce detali.
Druga zaleta to wydajność. Płytka wymienna usuwa 2–3 razy więcej metalu na minutę niż wiertło monolityczne o tej samej średnicy, bo nie boi się nagrzewania krawędzi: rozgrzaną płytkę po prostu obraca się na świeże naroże.
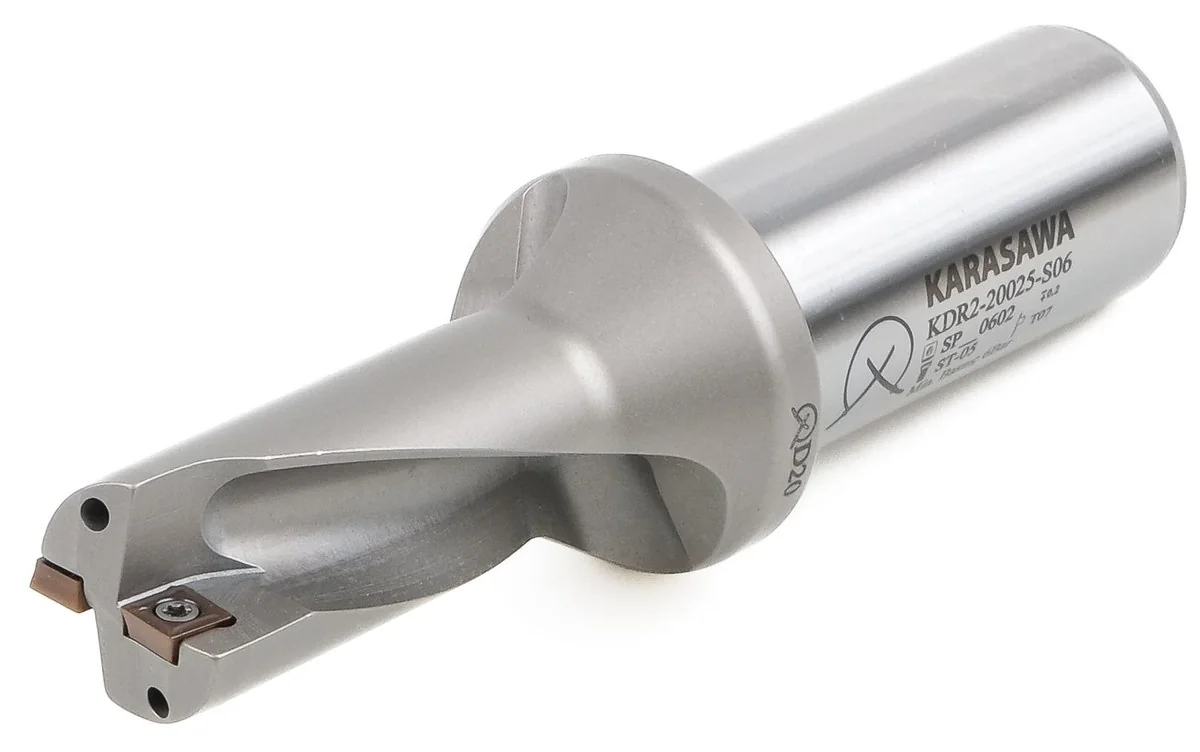
KDR2-20025-S06 · płytka SP..0602 · śruba ST-05 · klucz T07Podstawowa seria do stali, żeliwa i metali nieżelaznych. Kwadratowa płytka daje cztery krawędzie skrawające: gdy pierwsza się stępi, płytkę się obraca — cztery razy, zanim trzeba ją wymienić.
Geometrie łamacza wióra: M — uniwersalna, do stali i żeliwa; S — ostra, do aluminium i materiałów ciągliwych, w których zwykła krawędź tylko gniecie; R — ze wzmocnioną krawędzią, do trudnych warunków i nierównego naddatku.
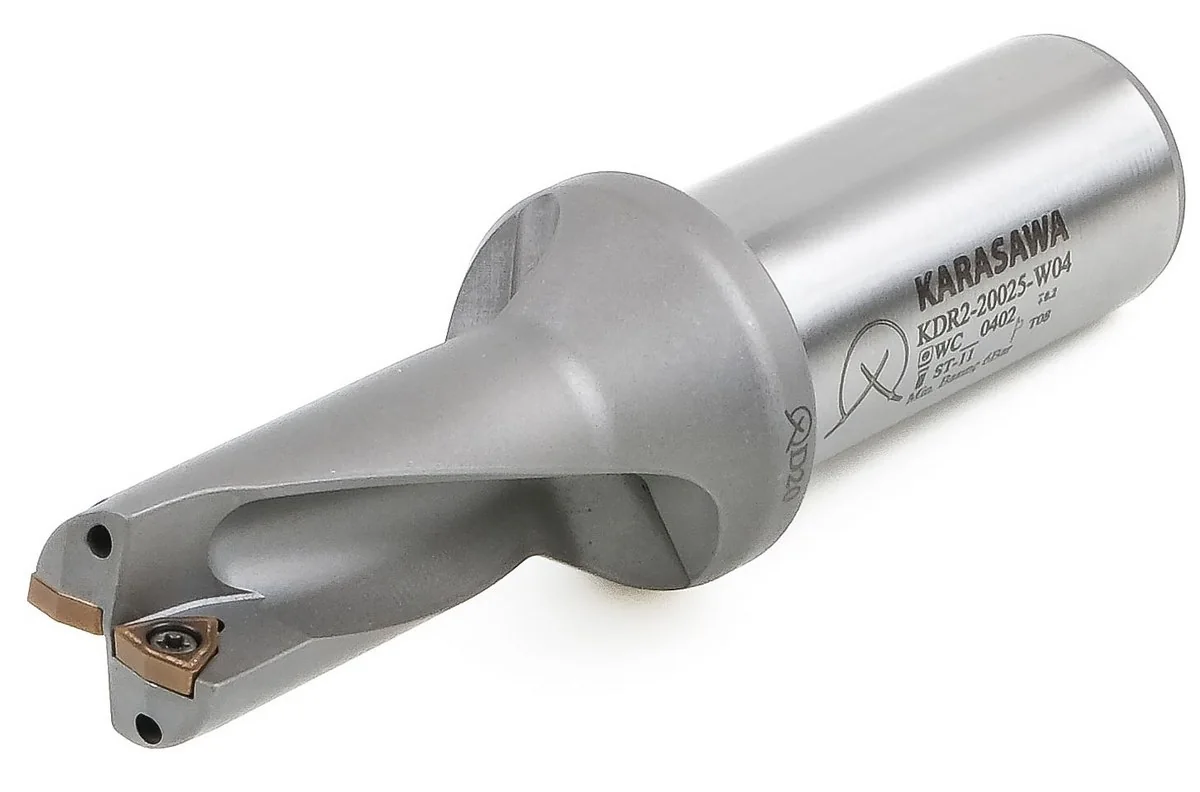
KDR2-20025-W04 · płytka WC..0402 · śruba ST-11 · klucz T08Najszerszy zakres w linii — do Ø60 mm. Płytka trójkątna ze wzmocnionym kątem naroża lepiej znosi uderzenia niż kwadratowa, dlatego to właśnie ta seria nadaje się do stali nierdzewnej, stopów żaroodpornych i skrawania przerywanego: odlewy ze zgorzeliną, otwory w powierzchniach pochyłych, wejście w pustkę.
Tam, gdzie KDR-S wykruszy krawędź już przy pierwszym wejściu w materiał, KDR-W doprowadzi serię do końca.
Gatunki i powłoki
Korpus wiertła wyznacza geometrię i sztywność — i na tym jego rola się kończy. O całej reszcie decyduje płytka: ile otworów zrobi, czy przetrwa wejście w odlew ze zgorzeliną, czy ciągliwa nierdzewna zacznie się zgrzewać z krawędzią.
Asortyment KARASAWA obejmuje trzy gatunki do narzędzi otworowych. Wszystkie trzy mają powłokę PVD AlTiSiN: struktura nanowarstwowa, temperatura pracy do 1200 °C, współczynnik tarcia 0,3–0,4. Różni je podłoże — balans twardości i ciągliwości, czyli to, co płytce mniej przeszkadza: zużycie czy uderzenia.
W praktyce wygląda to tak: jeśli krawędź zużywa się równomiernie, zakłada się gatunek bardziej odporny na zużycie; jeśli się wykrusza — bardziej odporny na uderzenia, nawet kosztem nieco krótszej trwałości w skrawaniu ciągłym.
| Gatunek | Kolor | Powłoka | Charakter | P | M | K | N | S | H | Gdzie to działa |
|---|---|---|---|---|---|---|---|---|---|---|
| PM3215odporny na zużycie | PVD AlTiSiN | Twarde podłoże, maksymalna odporność na zużycie i korozję | ● | ○ | ● | — | — | ○ | Długie, stabilne serie w stali węglowej i stopowej oraz w żeliwie. Skrawanie ciągłe, sztywna obrabiarka, przewidywalny naddatek. Formy i tłoczniki, komponenty motoryzacyjne, budowa maszyn. | |
| MS3265uniwersalny | PVD AlTiSiN | Zrównoważone podłoże: radzi sobie i ze zużyciem, i z umiarkowanymi uderzeniami | ● | ○ | ● | ○ | ○ | ● | Pierwszy wybór na mieszany zakres prac: stal, żeliwo, materiał hartowany, a z geometrią S także aluminium i mosiądz. Jeśli jeden gatunek ma obsłużyć wszystkie zadania w cechu, to właśnie ten. | |
| MS4265odporny na uderzenia | PVD AlTiSiN | Ciągliwe podłoże, wysoka odporność na obciążenia udarowe | ○ | ● | ○ | — | ● | — | Stal nierdzewna, tytan, stopy niklu, skrawanie przerywane, odlewy ze zgorzeliną i naskórkiem. Tam, gdzie poprzedni gatunek nie tyle się ściera, co wykrusza wzdłuż krawędzi. Lotnictwo, części medyczne, elektronika. |
Druga połowa decyzji to geometria łamacza wióra. Ten sam gatunek z indeksem M, S albo R zachowuje się inaczej: M to krawędź uniwersalna ze wzmocnioną fazką do stali i żeliwa; S to ostra krawędź o małym zaokrągleniu do stali nierdzewnej, tytanu i aluminium, gdzie tępa krawędź nie skrawa, tylko umacnia materiał; R to krawędź wzmocniona do trudnych warunków: odlewy ze zgorzeliną, nierówny naddatek, skrawanie przerywane. Właściwa para to zawsze „gatunek + geometria”, nigdy sam gatunek.
Dobór
Tabela do wiercenia płytkami wymiennymi przy tolerancji otworu −0,1…+0,4 mm. Zapis: seria korpusu · płytka z geometrią · gatunek.
| Grupa materiału | Przykłady | Zalecenie pierwsze | Zalecenie drugie | Na co zwrócić uwagę |
|---|---|---|---|---|
| Pstal | S235, C45, 42CrMo4, staliwo | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Przypadek klasyczny. Gdy wiertło przebija się przez detal, na ostatnich 2–3 mm zmniejszyć posuw — bo właśnie tam płytka się wykrusza. |
| Mnierdzewna | AISI 304, 316, 321, duplex | KDR-W · WCMK-S · MS4265 | KDR-S · SPMK-S · MS3265 | Ostra geometria S jest konieczna. Chłodziwo pod ciśnieniem nie mniejszym niż 20 bar — inaczej wiór zostaje w otworze i niszczy płytkę. |
| Kżeliwo | Żeliwo szare, sferoidalne i ciągliwe | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | Odlew ze zgorzeliną to przypadek dla KDR-W: płytka trójkątna lepiej znosi wejście w nierówną powierzchnię. |
| Naluminium, mosiądz | Aluminium 2024, AlSi, brąz, mosiądz | KDR-S · SPMK-S · MS3265 | — | Płytka SPMK z ostrą polerowaną krawędzią. Główny problem to nalepianie: utrzymywać duży posuw i nie dopuszczać do gromadzenia się wióra. |
| Sżaroodporne, tytan | Inconel, Ti-6Al-4V, Hastelloy | KDR-W · WCMK-S · MS4265 | KDR-S · SPMK-M · MS4265 | Prędkość skrawania jest mała, posuw nie. Wymianę krawędzi planować według czasu pracy, a nie według zasady „dopóki jeszcze skrawa”: w tych materiałach awaria przychodzi nagle. |
| Hstal hartowana | Stal narzędziowa po obróbce cieplnej | KDR-S · SPMK-M · MS3265 | KDR-W · WCMK-M · MS3265 | O wszystkim decyduje sztywność układu. Wysięg wiertła utrzymywać minimalny, a bicie korpusu w granicach 0,03 mm. |
M — uniwersalna geometria łamacza wióra (stal, żeliwo). S — ostra (nierdzewna, tytan, metale nieżelazne). R — wzmocniona (trudne warunki, odlewy ze zgorzeliną). Liczba w kodzie korpusu to głębokość w średnicach.
Podsumowanie
Wiertła składanego rzadko kupuje się „żeby było lepiej”. Kupuje się je wtedy, gdy monolityczny węglik o dużej średnicy staje się odczuwalnym kosztem — a na różnicę składa się to.
Korpus przeżywa setki płytek. Zużyte wiertło monolityczne Ø30 to cały kawałek zużytego węglika; tutaj zużywa się tylko płytka, która i tak ma jeszcze trzy nietknięte krawędzie.
Płytkę wymienia się przy obrabiarce. Nie trzeba wysyłać narzędzia do ostrzenia, czekać na szlifiernika i na nowo ustawiać wysięgu — oś otworu zostaje tam, gdzie była.
Dwie serie korpusów i dwa typy płytek pokrywają zakres Ø12,5–60 mm. Zamiast dwóch tuzinów wierteł monolitycznych o różnych średnicach — zwarty i przewidywalny zapas.
