Monolitní karbidové vrtáky a navrtávání
Sedm řad pro konkrétní práce: běžné vrtání, nerez a titan, kalená ocel, vrtání přímou drážkou a kalibrování, ploché dno, navrtávání. Hloubky od 3D do 50D bez vyjíždění nástroje na každém kroku.
Odpovídáme během pracovního dne. Minimální objednávka není.
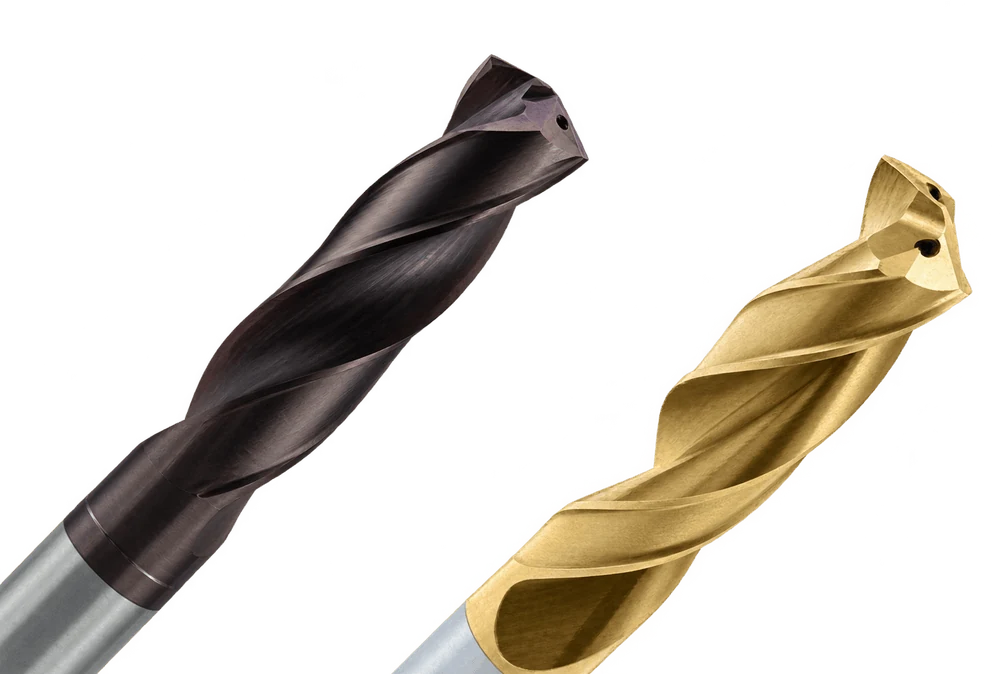
Typová řada
Vrták pracuje v uzavřené díře: tříska nemá kam jít, teplo nemá kam odejít a bod na špičce řezného kužele má nulovou řeznou rychlost. Proto neexistuje „univerzální“ vrták na všechny materiály — každá třída má vlastní řadu s vlastním vrcholovým úhlem, šroubovicí a povlakem.
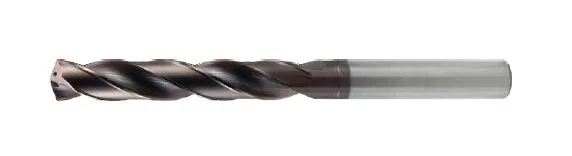
Hlavní řada dílny: konstrukční a legovaná ocel, litina, nerez. Tuhá geometrie tělesa drží osu díry a samostředicí špička 140° vjede do materiálu bez předchozího navrtání.
DPC — vnitřní přívod chladicí kapaliny, od 3D do 30D. DPN — vnější, od 3D do 50D. Jinými slovy, jedna řada pokryje průchozí díru v desce tloušťky 10 mm i hluboký chladicí kanál ve formě.
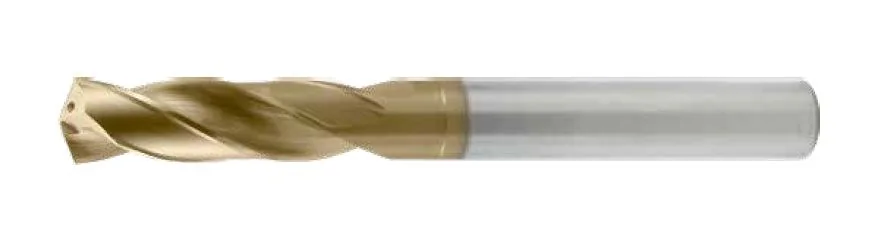
Materiály, které se spíš táhnou, než řežou: austenitická nerez se zpevňuje přímo pod břitem a titan a niklové slitiny drží teplo v zóně řezu, protože ho téměř neodvádějí.
Odpovědí je ostrá geometrie s minimálním zaoblením břitu a nanovrstvý povlak s pracovní teplotou do 1200 °C. Břit řeže, místo aby tlačil; tříska se nepřivařuje do drážky.
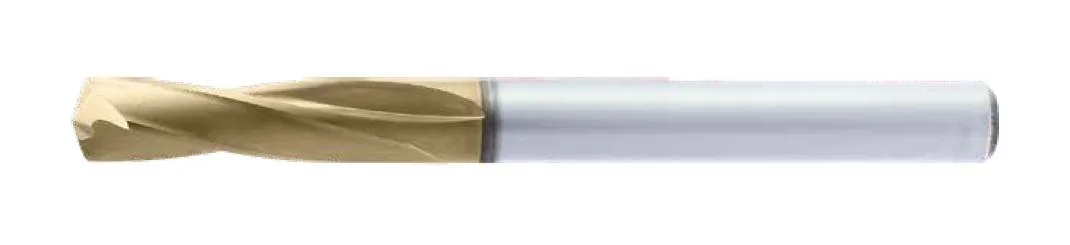
Vrtání do tepelně zpracovaného dílu — bez popouštění, bez elektroeroze a bez „vyvrtáme to před kalením“. Malý úhel šroubovice dělá jádro silnějším a břit pevnějším v tlaku: přesně tak se na tvrdém materiálu přenáší zatížení.
Typická práce jsou díry pro kolíky a vyhazovače v už zakalené formě, když si to konstruktér rozmyslel po tepelném zpracování.
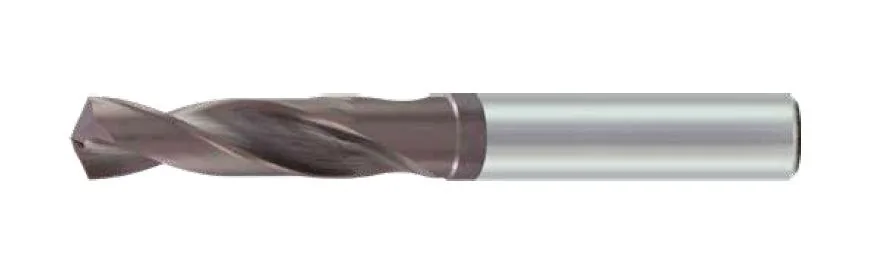
Pracovní vrták pro údržbu a malé série: ocel, nerez, litina, hliník — jedním nástrojem, bez volby řady ke každému dílu. Úhel 130° dává měkčí vjezd do materiálu na méně tuhém stroji.
Tohle je vědomě ekonomická varianta. Když série běží v jednom a tomtéž materiálu, DP nebo DM dají víc.
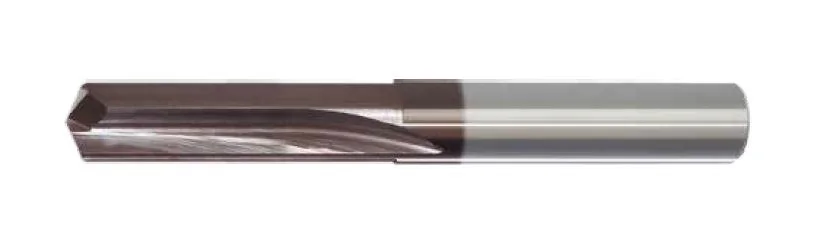
Přímá drážka místo šroubovité: vrták se do díry nevtahuje a na výstupu materiál nevytrhává. Pro litinu, bronz, mosaz a plasty, kde šroubovitý vrták zanechá na výstupní straně vylomenou hranu.
Vrtá a kalibruje v jednom průchodu — díra vyjde s povrchem blízkým vystružování, bez samostatné operace.
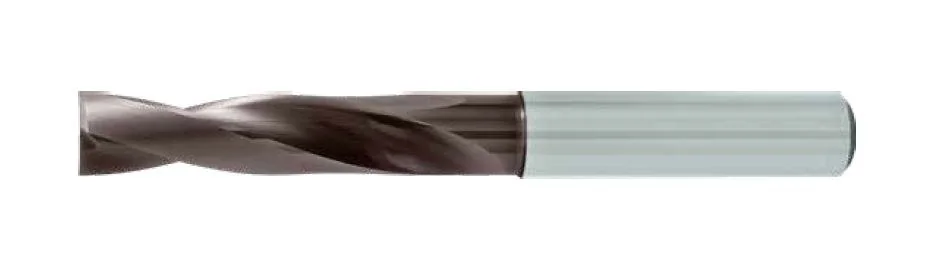
Pro práce, kde běžný vrták uhýbá: vjezd do šikmé nebo vypuklé plochy, vrtání do existující díry, poloviční díra na styku dvou dílů, kanály křížící se pod úhlem.
Plochá špička nemá kam sklouznout — nástroj začne řezat celým břitem najednou. Dno díry vyjde ploché, bez kužele: pro čelní dosedací plochu, pro těsnění, pro rovné dno kapsy.
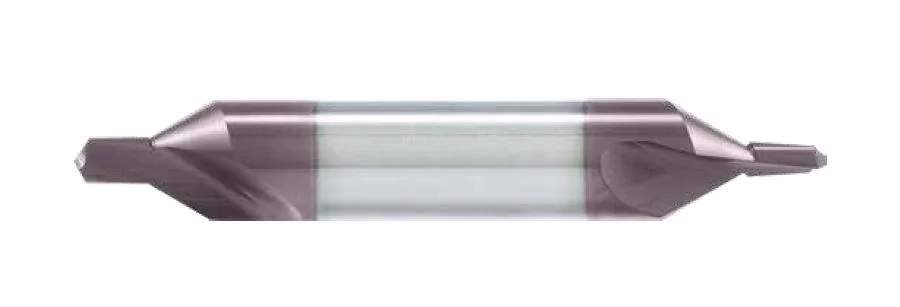
Karbidové navrtávání místo rychlořezné oceli: tužší špička neuhýbá po povrchu a dá důlek, ze kterého hlavní vrták vyjede přesně. Na CNC stroji je to rozdíl mezi dírou v poloze podle výkresu a dírou „někde poblíž“.
Dva úhly záhlubníku — 60° pro středicí důlky při práci mezi hroty a 90° pro sražení připravené pro metrický závit.
Pokud potřebujete díru na uložení H7, po vrtání následuje vystružování. Karbidové výstružníky s přímou i šroubovitou drážkou mají vlastní sekci.
Povlak
Při vrtání záleží na povlaku víc než u jakékoli jiné operace. Břit sedí v uzavřené díře, teplo nemá kam odejít a tříska při odchodu dře po celé délce drážky. Holý karbidový břit v nerezi to vzdá za pár minut.
Proto sortiment KARASAWA nemá jeden „domácí“ povlak pro celý katalog, ale celou řadu: od ekonomického vícevrstvého TiAlN po nanovrstvý AlTiSiN s pracovní teplotou 1200 °C. Povlak se volí spolu s řadou — dostanete správnou dvojici, ne sadu na výběr.
| Povlak | Barva | Složení | Tvrdost HV0,05 | Pracovní t° | Souč. tření | Struktura | Kde to funguje |
|---|---|---|---|---|---|---|---|
| ECOzákladní | TiAlN | 2800–3100 | 800–900 °C | 0,4–0,5 | vícevrstvý | Řady DG a CC. Každodenní vrtání oceli, litiny a hliníku při mírných řezných podmínkách. Když je práce běžná a hlídají se výdaje za nástroje. | |
| ECO-Xhladký | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | vícevrstvý | Stejná chemie, ale s leštěným povrchem: tření je zhruba o čtvrtinu nižší. V hluboké díře je to rozhodující — tříska stoupá drážkou, místo aby se v ní napěchovala. Řady DP, DK a DF. | |
| MEGAnanovrstvý | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | nano, vícevrstvý | Křemík v něm zvyšuje tvrdost vrstvy asi o čtvrtinu a strop pracovní teploty o 300 °C. Nerez, titan, niklové slitiny, kalená ocel: řady DM a DH. |
Jak to číst v praxi. Rozdíl mezi ECO a ECO-X není v odolnosti proti opotřebení, ale v tom, jak odchází tříska: táž geometrie s hladkým povlakem dovolí jít hlouběji bez vyjíždění nástroje. Rozdíl mezi ECO-X a MEGA je strop teploty: dokud zóna řezu zůstává pod 900 °C, fungují oba; nad tím zbývá jen MEGA.
Výběr
Tabulka pro monolitní karbidové vrtáky s tolerancí díry v rozmezí 0…+0,1 mm. První sloupec je hlavní doporučení, druhý použitelná alternativa, pokud první není skladem nebo je stroj méně tuhý.
| Skupina materiálu | Příklady | První doporučení | Druhé doporučení | Poznámka |
|---|---|---|---|---|
| Pocel | S235, C45, 42CrMo4, ocel na odlitky | DP · ECO-X | DM · MEGA | Základní případ. DM se bere, když je ocel legovaná a v zóně řezu je příliš mnoho tepla. |
| Mnerez | AISI 304, 316, 321, duplex | DM · MEGA | DP · ECO-X | Zpevnění materiálu pod břitem. Nesnižujte posuv „pro jistotu“ — právě nízký posuv zabíjí vrták v nerezi. |
| Klitina | Šedá, tvárná a temperovaná litina | DP · ECO-X | DM · MEGA | Pro průchozí díry s požadavkem na výstupní hranu — přímodrážková DK. |
| Nhliník, mosaz | Hliník 2024, AlSi, bronz, mosaz, měď | DG · ECO | — | Hlavní problém není opotřebení, ale nalepování. Držte posuv vysoko a nenechávejte třísku v drážce. |
| Sžáruvzdorné, titan | Inconel, Ti-6Al-4V, Hastelloy | DM · MEGA | DH · MEGA | Snížení řezné rychlosti tu funguje, snížení posuvu ne. Od 3D výš je vnitřní chlazení žádoucí. |
| Hkalená ocel | Nástrojová ocel po tepelném zpracování | DH · MEGA | — | Tuhé upnutí a minimální vyložení. Házení nad 0,02 mm rozhodne o osudu vrtáku rychleji než řezné podmínky. |
Uvnitř řady pak volíte provedení: vnitřní nebo vnější přívod chladicí kapaliny a hloubku v průměrech — 3D, 5D, 7D a dál.
Shrnutí
Díra je málokdy cílem sama o sobě — vrtá se proto, aby se dal řezat závit, nasadit kolík nebo přivést olej. Cena chyby v této operaci je vždycky vyšší než cena samotného vrtáku: díl už má předchozí operace za sebou.
Navrtávání, vrtání, vystružování i plochá dna pokrývá jeden sortiment. Jeden ceník, jeden dodací list, jeden člověk, se kterým se domlouvají termíny.
Nemusíte rozhodovat, jaký povlak předepsat na nerez a jaký na litinu. Řada přijde se správným povlakem — rozhodlo se o tom už ve fázi katalogu.
Běžné průměry držíme skladem. Nejdražší vrták není ten, který hodně stojí, ale ten, který tam není ve chvíli, kdy se díl ve výrobě zastaví.
