Nástroje pro závitování · držáky a destičky
Při soustružení se pokažený rozměr dá zachránit dalším průchodem. Při závitování jde každý průchod po téže šroubovici: když břit sedí špatně nebo se destička v lůžku posune o setinu, profil je zkažený natrvalo — a díl už má v tu chvíli za sebou všechny předchozí operace. V závitovací sestavě proto záleží přesně na jedné věci: jestli je destička při desátém průchodu na stejném místě jako při prvním.
Odpovídáme během pracovního dne. Minimální objednávka není.
Hlavní rozhodnutí
Závitová destička je vždy trojúhelníková a vždy ji drží šroub skrz středovou díru — a tím volnost konstruktéra končí. Rozdíl mezi řadami je jinde: jestli je pod destičkou vyměnitelná podložka a jestli je nad ní upínka. Tyhle dvě odpovědi dávají čtyři rodiny: ME a KE pro vnější závity, MI a KI pro vnitřní.
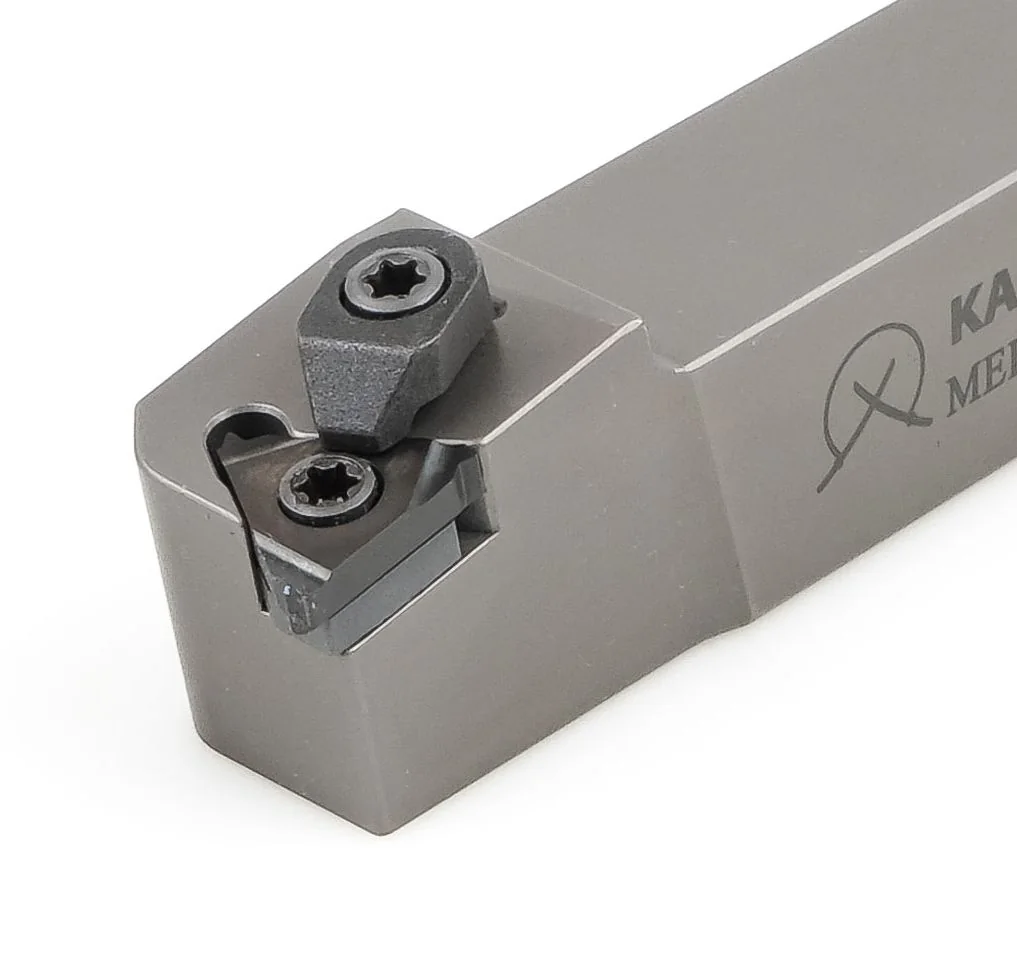
ME Vnější závity, šroub a upínkaDestičku stahuje šroub Torx přímo do lůžka v tělese. V provedení s indexem C je nad ní navíc těžká upínka.
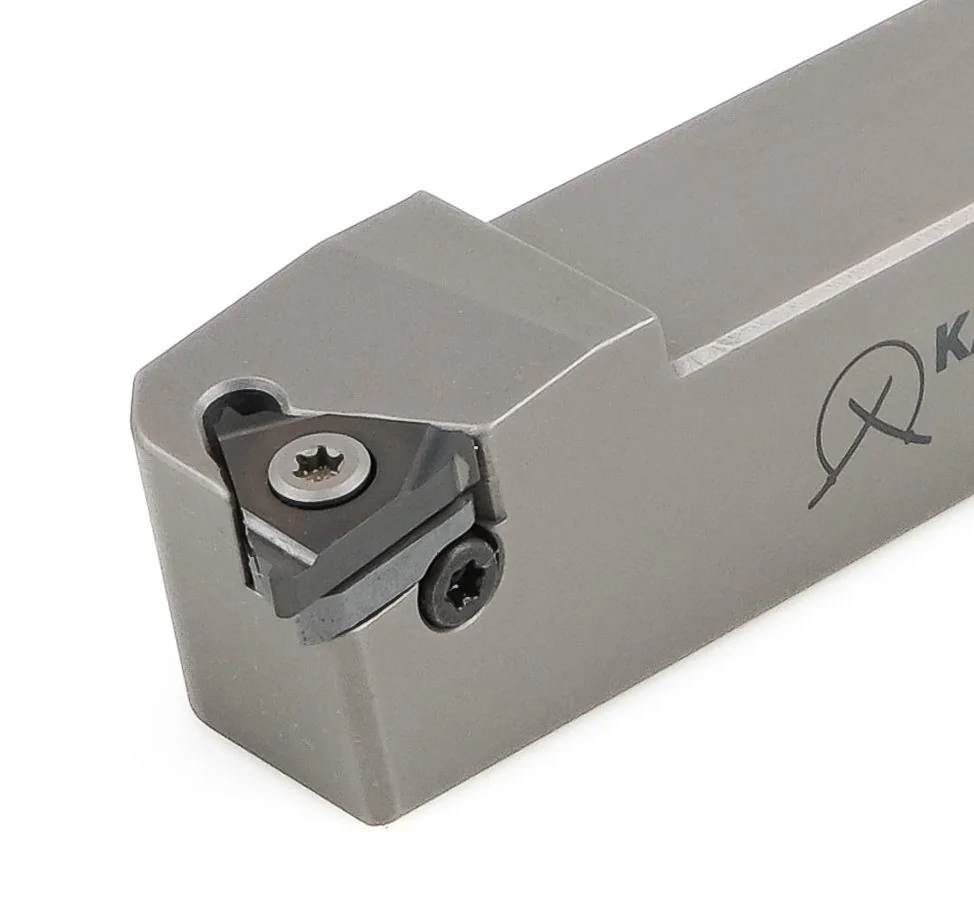
KE Vnější závity, s podložkouPod řeznou destičkou je samostatná tvrdá podložka na vlastním šroubu. Sestava má o jeden díl víc — a vydrží o jeden díl déle.
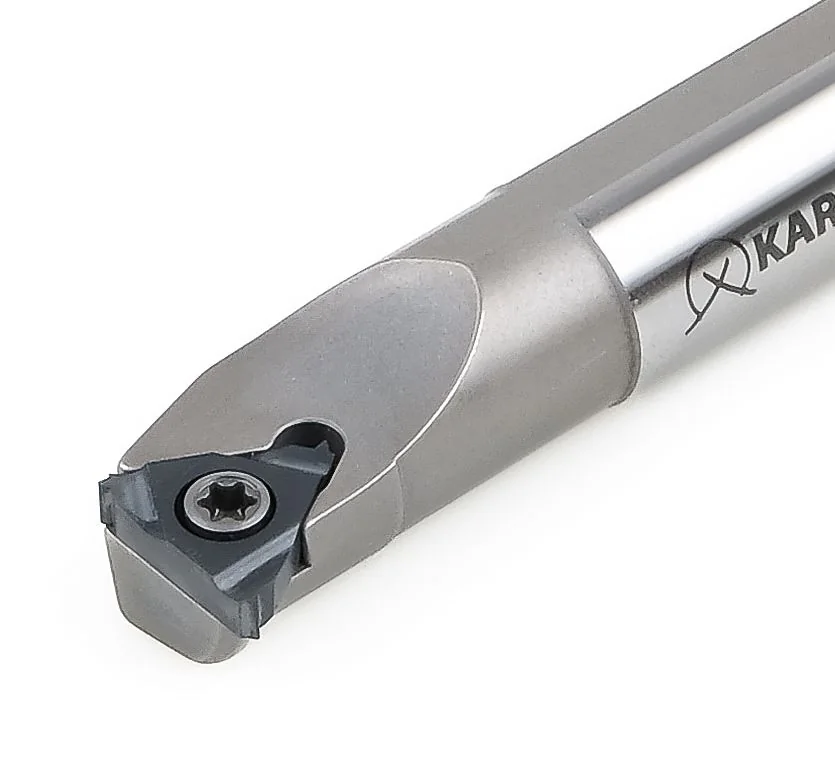
MI Vnitřní závity, kompaktní hlavaDestička sedí v lůžku na jediném šroubu. Hlava tyče vyjde užší než stopka sama — a právě to ji pustí do malé díry.
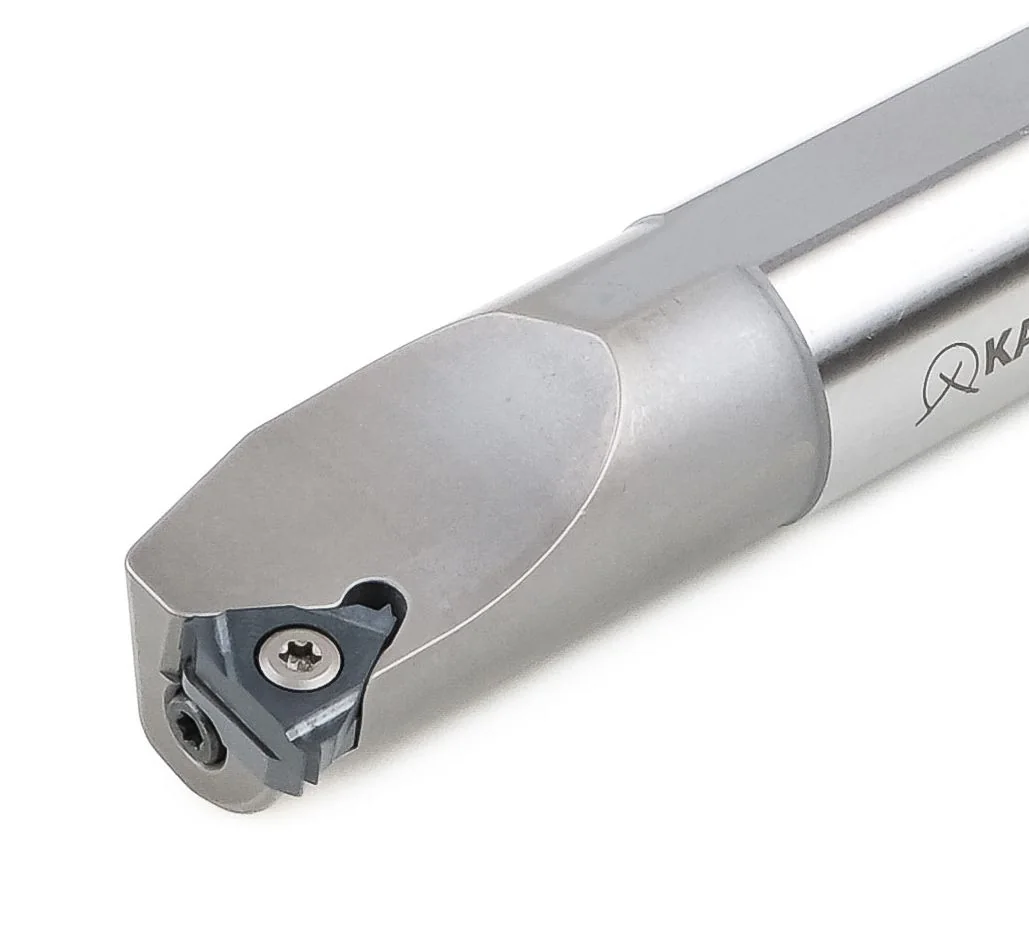
KI Vnitřní závity, s podložkouStejný princip jako u KE, ale ve vyvrtávací tyči: vyměnitelná podložka pohltí to, co by jinak vytlouklo lůžko.
Co z toho plyne. Řada M znamená nejméně dílů v sestavě: menší hlava, nižší cena chyby při výměně břitu, přístup do stísněných míst. Řada K znamená vyměnitelnou podložku: v sériové práci se opotřebovává podložka, zatímco těleso zůstává použitelné. V malých velikostech není na výběr — je tam jen M. Od stopky 16×16 a tyče Ø25 výš se volba objevuje a nerozhoduje o ní materiál dílu, ale počet kusů v sérii.
Tabulka výběru
U závitovacích nástrojů neobjednáváte „držák“ a „destičku“, ale sestavu: těleso, profil destičky a jakost jsou svázány těsněji než u jakékoli jiné operace. Tabulka se čte zleva doprava — od řádku na výkrese ke třem položkám na objednávce.
| Závit na výkrese | Držák | Destička | Jakost | Co vzít v úvahu |
|---|---|---|---|---|
| Vnější závity · nůž se čtvercovou stopkou | ||||
| M6–M16, stoupání 0,75–1,75běžný spojovací závit na hřídeli | MER/MEL 1616 H11MER/MEL 2020 H11 |
11ER-A6016ER-1.00ISO … 1.75ISO |
PS2255PM1775 |
Nejčastější případ. Plný profil ISO vytvoří hotový vrchol závitu a třídu 6g bez další práce; částečný profil A60 pokryje jedinou destičkou celý rozsah, ale vnější průměr musí být přesně osoustružený. |
| Stoupání 2,0–3,0 mmM20–M48, pohybové šrouby | MER/MEL 2020 K16CMER/MEL 2525 M16CKER/KEL 2020 K16 |
16ER-AG6016ER-G6016ER-2.00ISO … 3.00ISO |
PS2255PM1775 |
Hluboký profil znamená 8–12 průchodů po jedné stopě. Tady se poprvé stává nezbytným provedení s upínkou (C) nebo s podložkou (KE): axiální složka se destičku neustále snaží vytlačit z lůžka. |
| Stoupání 3,5–5,0 mmvelké spojovací a pohybové závity | MER/MEL 2525 M16CMER/MEL 3232 P16CKER/KEL 3232 P16 |
22ER-N6022ER-3.50ISO … 5.00ISO |
PS2255 |
Přecházíme na destičku velikosti 22 (vepsaná kružnice 1/2"): pro takový profil ve velikosti 16 prostě není místo. Stopka 25×25 nebo větší — jinak vibruje sám nástroj. |
| Stoupání 5,5–8,0 mmnejvětší spoje v sortimentu | MER/MEL 3232 P16C |
22UERL-U6022UERL-5.50ISO22UERL-6.00ISO |
PS2255 |
Oboustranná destička typu U: jedna položka pracuje na pravých i levých závitech, vnějších stejně jako vnitřních. Při těchto stoupáních to znatelně sníží zásoby. |
| Trubkové a palcové závity 55°BSW, BSP, G | MER/MEL 1616 H16CMER/MEL 2020 K16C |
16ER-A5516ER-AG5516ER-G55 |
PM1775 |
Úhel profilu 55° místo 60° — metrická destička tu v principu nestačí, i když zvenku vypadá stejně. Držák je tentýž, mění se jen destička. |
| Malý díl, malý nožový blokautomaty, stolní soustruhy | MER/MEL 0808 E11MER/MEL 1010 E11MER/MEL 1212 F11 |
11ER-A6011ER-0.35ISO … 1.50ISO |
PM1775 |
Stopky 8×8 a 10×10 s délkou tělesa 70 mm. Destička velikosti 11 zvládne stoupání do 1,5 mm — pro jemné závity od 0,35 mm je ten rozsah víc než dost. |
| Závitování na přerušované plošehřídel s drážkováním, ploška, drážka | …16C s upínkouKER/KEL s podložkou |
16ERM-AG60 s utvařečem |
PS2255 |
Nejtěžší scénář závitování: břit dostane několik rázů na jeden průchod. Jsou potřeba obě opory najednou — upínka shora a tvrdá podložka zespodu. |
| Vnitřní závity · vyvrtávací tyč s kulatou stopkou | ||||
| Díra Ø7–12 mmfitinky, hydraulika, malé skříně | MIR/MIL 0712H 06MIR/MIL 0716H 06MIR/MIL 1210H 11 |
destička 06 a 11, částečný profil |
PM1775 |
Hranice toho, co sestava zvládne: v lůžku zbývá jeden šroub a pár milimetrů kovu. Volte co nejkratší vyložení, držte opatrné řezné podmínky a nechte chladicí kapalinu odnést třísku. |
| Díra Ø12–19 mmstandardní spojovací závit ve skříni | MIR/MIL 1216M 11MIR/MIL 1516M 11MIR/MIL 1916M 11 |
11IR-A6011IR-0.50ISO … 1.50ISO |
PM1775PS2255 |
Tyč Ø16 o délce 150 mm — pracovní konfigurace pro většinu skříňových dílů. Minimální obráběný průměr je zabudován v označení: první dvě číslice za řadou. |
| Díra Ø16–24 mmpříruby, matice, redukce | MIR/MIL 1616M 16MIR/MIL 1920P 16MIR/MIL 2420P 16 |
16IR-A6016IR-AG6016IR-G6016IR-…ISO |
PS2255PM1775 |
Od tohoto průměru se do tyče vejde destička velikosti 16 — a s ní se otevře celý rozsah stoupání do 3 mm i plný profil ISO. |
| Díra Ø29–54 mm, vyložení přes 3×Dhluboký závit, velký díl | KIR/KIL 2925R 16KIR/KIL 3632S 16KIR/KIL 4440T 16KIR/KIL 5450U 16 |
16IR-…22IR-N60 při velkých stoupáních |
PS2255 |
Při vyložení 200–350 mm se jakákoli poddajnost sestavy projeví jako ujíždějící profil. Tady je řada K s podložkou opodstatněná i na kusové výrobě. |
| Nerezová ocel v dířevláknitá tříska, která nechce ven | provedení H — vnitřní chlazeníMIR 1616M 16HMIR 2420P 16H |
16IRM-AG60 s utvařečem |
PM1775 |
Hlavní příčinou zmetků v této operaci není opotřebení, ale tříska, která zůstane v drážce a při dalším průchodu se dostane pod břit. Chladicí kapalina pod tlakem skrz tyč to řeší a utvařeč na destičce pomáhá. |
| Litina a ocel s okujemiodlitky, výkovky | KER/KEL · KIR/KILnebo provedení s upínkou |
16ER-G6016IR-G60 |
PS2255 |
Abrazivní okuje a přerušovaný vjezd — opotřebení jde na hřbet. Vyhrává tuhost sestavy a pevný břit, ne „rychlejší“ řezné podmínky. |
Označení v tabulce jsou příklady běžných kombinací, ne úplný seznam. Pravé provedení se značí R, levé L: MER / MEL, MIR / MIL.
Jak se čte označení
Závitovací skupina má vlastní systém označování — kratší než soustružnický a naprosto jednoznačný. Když ho znáte, dá se potřebná položka sestavit z výkresu bez otevření katalogu.
| M | Systém upnutí. M — destička je přišroubovaná přímo do lůžka v tělese. K — s vyměnitelnou podložkou pod řeznou destičkou. |
| E | Kde řeže. E — vnější závity, čtvercová stopka. I — vnitřní, kulatá vyvrtávací tyč. |
| R | Provedení. R — pravé, L — levé. Položky chodí v párech: obě existují v každé velikosti. |
| 2020 | Průřez stopky 20×20 mm. U vnitřních tyčí se tyto čtyři číslice čtou jinak: první dvě jsou minimální obráběný průměr, druhé dvě průměr stopky. MIR 2420P 16 — závitování od Ø24 mm tyčí Ø20. |
| K | Délka tělesa podle písmenného kódu: E 70 · F 80 · H 100 · K 125 · M 150 · P 170 · R 200 · S 250 · T 300 · U 350 mm. |
| 16 | Velikost destičky: 06, 08, 11, 16 nebo 22. |
| C | Provedení. C — horní upínka nad destičkou. H — vnitřní přívod chladicí kapaliny (u vyvrtávacích tyčí). |
| 16 | Velikost podle vepsané kružnice: 11 = 1/4", 16 = 3/8", 22 = 1/2". Menší — 06 a 08 — jsou pro tyče malých průměrů. |
| E | Vnější závit. I — vnitřní. Profil je stejný; liší se úhel hřbetu a směr břitu. |
| R | Pravé provedení. L — levé. UERL / UIRL — oboustranná destička typu U, která pracuje v obou směrech. |
| M | Nepovinné písmeno za směrem: destička je lisovaná na rozměr a má utvařeč. V kódu to vypadá jako 16ERM-AG60. |
| AG | Rozsah stoupání pro částečný profil: A 0,5–1,5 · AG 0,5–3,0 · G 1,75–3,0 · N 3,5–5,0 · U 5,5–8,0 mm. U plného profilu zaujme místo písmene samotné stoupání: 16ER-1.50ISO. |
| 60 | Úhel profilu: 60° — metrický ISO a UN, 55° — palcové a trubkové závity. |
| PM1775 | Jakost. Poslední dvě skupiny číslic nejsou rozměr, ale jakost povlakovaného karbidu. |
Destičky
Tohle je hlavní rozcestí závitovacího sortimentu a není o kvalitě, ale o zásobách. Plný profil vytvoří celý závit včetně vrcholu: destička sama udělá vnější průměr a odstraní otřep a závit vyjde ve třídě 6g/6H bez další práce. Cenou je samostatná destička pro každé stoupání. Částečný profil řeže jen boky a vrchol určuje předchozí soustružení průměru: jedna destička pokryje celý rozsah stoupání a místo dvanácti položek na regálu jsou tři.
Pro kusovou výrobu a opravy je částečný profil skoro vždy výhodnější. Pro sériovou výrobu, kde se jedno stoupání řeže po tisících, se plný profil vyplatí kvalitou povrchu a tím, že se operace nemusí kontrolovat.
| Označení | Stoupání, mm | TPI | Rádius vrcholu r | Kde se používá |
|---|---|---|---|---|
| Vnější závity | ||||
| 11ER · 11EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Nejmenší destička ve vnějším sortimentu. Jemné spojovací závity, díly na automatech, nožové bloky 8×8 a 10×10. |
| 16ER · 16EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Tentýž rozsah ve větším tělese: tužší sestava tam, kde díl dovolí nůž 16×16 nebo větší. |
| 16ER · 16EL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | Nejuniverzálnější položka sortimentu: jedna destička od M3 do M48. První volba, pokud je rozsah závitů v dílně široký a nepředvídatelný. |
| 16ERM — AG60lisovaná na rozměr, s utvařečem | 0,5 – 3,0 | 48 – 8 | 0,12 | Tentýž rozsah, ale s vytvarovaným utvařečem a zvětšeným rádiusem. Nerezová ocel, houževnaté materiály, dlouhá tříska. |
| 16ER · 16EL — G60 | 1,75 – 3,0 | 14 – 8 | 0,17 | Užší rozsah, ale větší rádius vrcholu — pevnější břit. Litina, okuje, přerušované plochy. |
| 22ER · 22EL — N60 | 3,5 – 5,0 | 7 – 5 | 0,32 | Destička 1/2" pro velká stoupání. Pohybové šrouby, velké spojovací spoje, závity na trubkových redukcích. |
| 22UERL — U60oboustranná, R i L najednou | 5,5 – 8,0 | 4,5 – 3,25 | 0,28 | Největší stoupání v sortimentu. Destička pracuje jak ve vnějším držáku, tak ve vnitřní tyči — jedna skladová položka místo čtyř. |
| Vnitřní závity | ||||
| 11IR · 11IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Závity v dírách malého průměru — od Ø12 mm. Protějšek k tyčím Ø10–16. |
| 16IR · 16IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Jemné stoupání ve větší díře, kde lze použít tužší tyč. |
| 16IR · 16IL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | Univerzální vnitřní destička — zrcadlový protějšek 16ER-AG60. Páteř skladu pro skříňové díly. |
| 16IRM — AG60lisovaná na rozměr, s utvařečem | 0,5 – 3,0 | 48 – 8 | 0,12 | Klíčová položka pro nerez: v díře nemá tříska kam jít a utvařeč tu znamená víc než venku. |
| 16IR · 16IL — G60 | 1,75 – 3,0 | 14 – 8 | 0,12 | Střední a velká stoupání v díře. Pevnější břit pro přerušovaný řez a litinu. |
| 22IR · 22IL — N60 | 3,5 – 5,0 | 7 – 5 | 0,22 | Velká vnitřní stoupání ve velkých skříních a maticích — od Ø29 mm v tyčích řady KI. |
Destičky typu U se označují 22UERL / 22UIRL: tatáž geometrie pracuje na vnějších i vnitřních závitech, v pravém i levém směru.
Stoupání je uvedeno přímo v označení, takže tabulka je tu krátká: vyberte velikost destičky pro potřebné stoupání, pak směr a jakost. Rádius vrcholu roste se stoupáním, protože je to vrchol budoucího závitu.
| Rozsah | Stoupání, mm | Rádius vrcholu r, mm | Poznámka |
|---|---|---|---|
| Vnější závity | |||
| 16ER · 16EL | 0,35 · 0,40 · 0,45 · 0,50 · 0,60 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,38 | Hlavní rozsah: patnáct stoupání od 0,35 mm jemné mechaniky až po M30×3,0. |
| 22ER · 22EL | 3,50 · 4,00 · 4,50 · 5,00 | 0,44 → 0,64 | Velké stoupání — destička 1/2" a stopka od 25×25 mm. |
| 22UERLoboustranná | 5,50 · 6,00 | 0,70 · 0,78 | Horní hranice plného profilu v sortimentu. |
| Vnitřní závity | |||
| 11IR · 11IL | 0,35 · 0,40 · 0,50 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 | 0,02 → 0,08 | Nejjemnější rozsah v sortimentu — závity v dírách malého průměru. |
| 16IR · 16IL | 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,18 | Pracovní rozsah pro skříňové díly. |
| 22IR · 22IL | 3,50 · 4,00 · 4,50 · 5,00 | 0,22 → 0,32 | Velká vnitřní stoupání. |
| 22UIRLoboustranná | 5,50 · 6,00 | 0,35 · 0,39 | Horní hranice pro díry. |
A55, AG55 a G55 opakují tutéž logiku rozsahů jako řada 60° a pasují do týchž držáků — mění se jen destička. Úhel profilu 55° je nutný pro závity BSW, BSF a trubkové G: metrická destička 60° v nich nefunguje, i když je rozdíl sotva vidět.
Povlaky a jakosti
Závitování je operace s nejnepříjemnějšími podmínkami pro břit, i když zvenku vypadá snadně. Průřez třísky je nepatrný, zatímco délka kontaktu obrovská: břit jede po celém profilu najednou a každý další průchod opakuje tutéž šroubovici v kovu, který je už horký. Teplo nemá kam odejít, tříska je tenká a dlouhá a opotřebení není abrazivní, ale adhezní — kov se přivaří k břitu a strhne ho s sebou.
Odtud hlavní požadavek: povlak musí být tenký a houževnatý a nesmí zaoblit břit. Silná vrstva CVD, která skvěle funguje při hrubovacím soustružení, sežere právě tu geometrii profilu, kvůli které závitová destička existuje. Závitovací sortiment KARASAWA proto stojí na PVD: vrstva silná několik mikronů se nanese na břit lisovaný na rozměr, aniž by změnila úhel 60° nebo rádius vrcholu.
Substrát s ultrajemným zrnem: velikost zrna 0,3–0,4 µm, tvrdost 93,5–94 HRA, pevnost v ohybu 4200 N/mm². Takové zrno dává vzácnou kombinaci — vysokou odolnost proti opotřebení bez křehkosti, tedy břit, který drží rozměr a nevydroluje se při vjezdu.
Hlavním použitím je dokončování nerezové oceli, litiny a oceli. V závitovacím sortimentu je to základní jakost: používá se v celém rozsahu částečných profilů 60° i 55° a na plném profilu ISO.
Barva povlaku je fialová. Ekvivalent v mezinárodní klasifikaci: M10–M15.
Univerzální jakost PVD hlavní skupiny P s úplným pokrytím M a K a částečným pokrytím neželezných kovů a žáruvzdorných slitin. Nejširší aplikační matice mezi závitovacími položkami sortimentu.
Tohle je „výchozí“ jakost, když je skladba dílů v dílně smíšená: ocel, nerez i litina jedou na jedné destičce bez doobjednávání. U velkých stoupání a na přerušovaných plochách je první volbou.
Používá se v celém rozsahu plného profilu ISO a u velkých stoupání ve velikosti 22.
Závitovací položky jsou dvě jakosti ze šestnácti. Zbytek sortimentu žije v sousedních sekcích a každá jakost existuje proto, že žádný povlak není univerzální: co dá trvanlivost v litině, se na titanu rozpadne, a co řeže hliník, nepřežije v kalené oceli první sekundu. Níže je celá řada, aby bylo vidět, odkud se volba bere.
| Technologie | Jakosti | Kde to funguje |
|---|---|---|
| Cermet + PVD | K1775 |
Dokončovací soustružení oceli s vysokou kvalitou povrchu. Cermet drží rozměr déle než karbid, ale nemá rád ráz. |
| Karbid + CVDsilný vícevrstvý | KP1557PM2557PP2577PM3557 |
Hrubování a polodokončování oceli a litiny, vysoké rychlosti, obrábění nasucho. Při závitování se nepoužívá: tloušťka vrstvy mění profil břitu. |
| Karbid + PVDtenká vrstva, ostrý břit | PS1255PM1775 ★MS1385MS2155PS2255 ★MP2575 |
Nerezová ocel, žáruvzdorné slitiny, dokončování, jakákoli operace s tenkým průřezem třísky. Celý závitovací sortiment je tady. |
| Nepovlakovaný karbid | NN1070NN1050 |
Hliník, měď, mosaz, plasty. Povlak tu překáží: potřebný je co nejostřejší břit a nulové nalepování. |
| Polykrystalický diamant (PKD) | D1370 |
Neželezné kovy a kompozity při vysokých rychlostech, když se trvanlivost karbidu měří v minutách. |
| Kubický nitrid boru (CBN) | C1370C1155 (CBN + PVD) |
Kalená ocel a tvrdé návary — soustružení místo broušení. Po diamantu nejtvrdší materiál v sortimentu. |
Shrnutí
U každé jiné operace existuje tolerance, kterou trefíte na druhý pokus. Tady se dobrý kroužek buď našroubuje, nebo ne — a mezi těmi dvěma stavy není nic. Závitovací nástroje se proto neposuzují podle rychlosti, ale podle tří věcí, které se projeví až na stém dílu.
Šroub Torx, vyměnitelná podložka u řady K, upínka pro velká stoupání. Po výměně břitu profil zapadne do téže drážky — obsluha nedělá zkušební průchod a nemusí znovu hledat nulu. Tohle je celá konstrukce závitovací sestavy; nic jiného v ní není.
Částečný profil AG60 pokryje jedinou položkou stoupání od 0,5 do 3,0 mm, typ U pracuje venku i v díře a levé a pravé provedení existuje v každé velikosti. Zásoba závitovacích nástrojů v dílně se smrskne na pár krabic místo regálu.
Označení je vyryto na tělese a systém kódování je jednoznačný: systém upnutí, směr, stopka, délka, velikost destičky. Se starým držákem v ruce se potřebná položka sestaví za minutu — za rok i za pět let stejně.
