Narzędzia do gwintowania · oprawki i płytki
W toczeniu zepsuty wymiar potrafi uratować następne przejście. W gwintowaniu każde przejście idzie po tej samej linii śrubowej: jeśli krawędź stoi źle albo płytka przesunie się w gnieździe o setną, profil jest zepsuty nieodwracalnie — a detal przeszedł już do tego momentu wszystkie wcześniejsze operacje. W zespole gwintującym liczy się więc dokładnie jedno: czy przy dziesiątym przejściu płytka jest w tym samym miejscu co przy pierwszym.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
Główna decyzja
Płytka gwintująca jest zawsze trójkątna i zawsze trzymana śrubą przez otwór centralny — i na tym swoboda konstruktora się kończy. Różnica między seriami leży gdzie indziej: czy pod płytką jest wymienna podkładka i czy nad nią jest docisk. Te dwie odpowiedzi dają cztery rodziny: ME i KE do gwintów zewnętrznych, MI i KI do wewnętrznych.
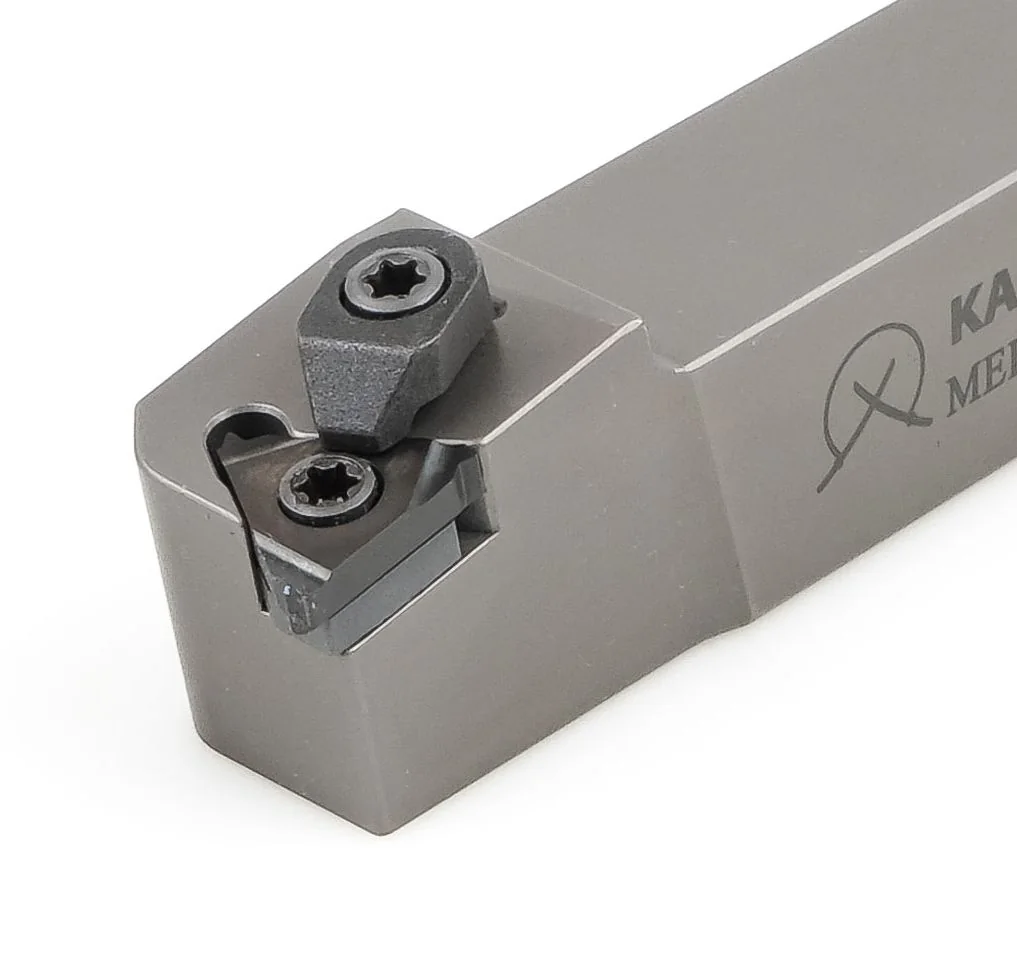
ME Gwinty zewnętrzne, śruba i dociskPłytkę dociąga śruba Torx wprost do gniazda w korpusie. W wersji z indeksem C nad płytką montowany jest dodatkowo masywny docisk.
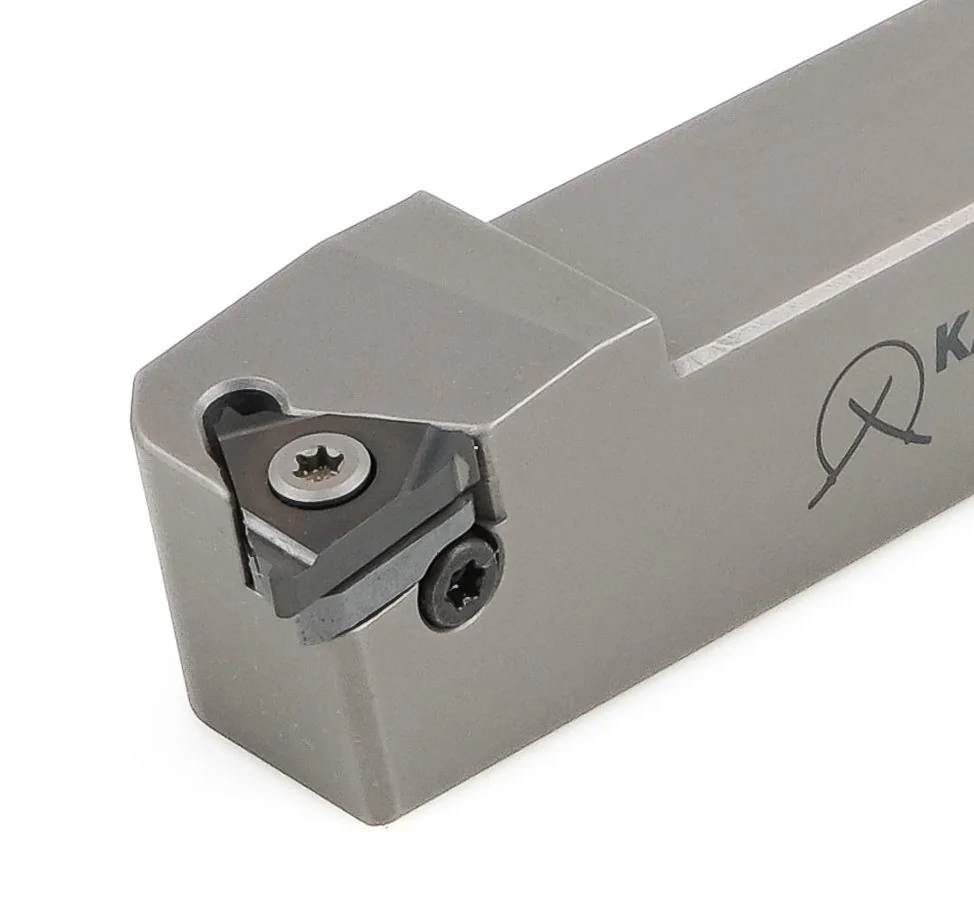
KE Gwinty zewnętrzne, z podkładkąPod płytką skrawającą leży osobna twarda podkładka na własnej śrubie. Zespół ma o jedną część więcej — i służy o jedną część dłużej.
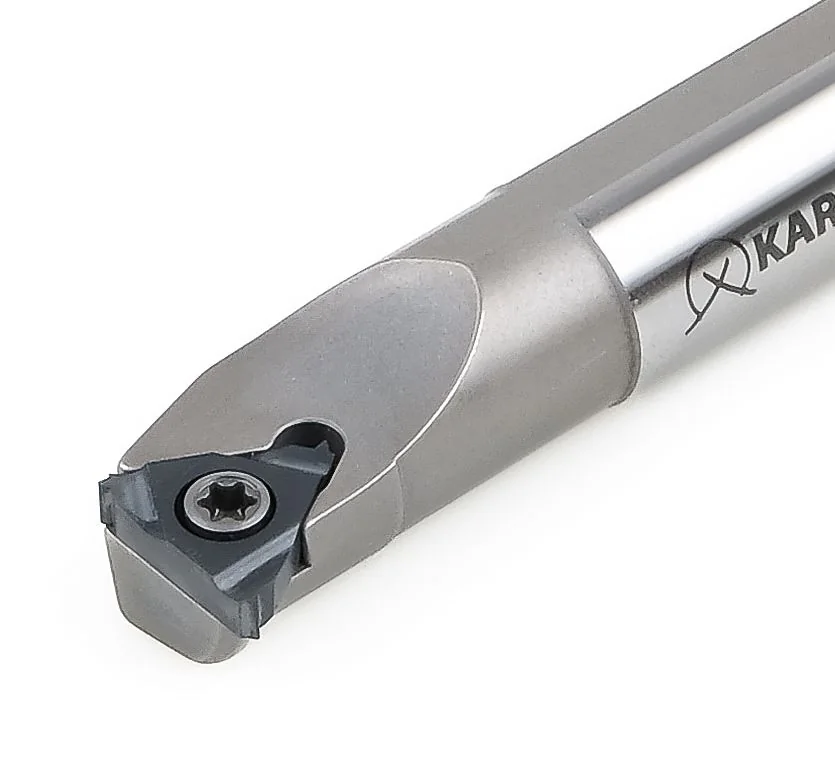
MI Gwinty wewnętrzne, zwarta głowicaPłytka siedzi w gnieździe na jednej śrubie. Głowica wytaczadła wychodzi węższa niż sam trzonek — i właśnie to pozwala jej wejść w mały otwór.
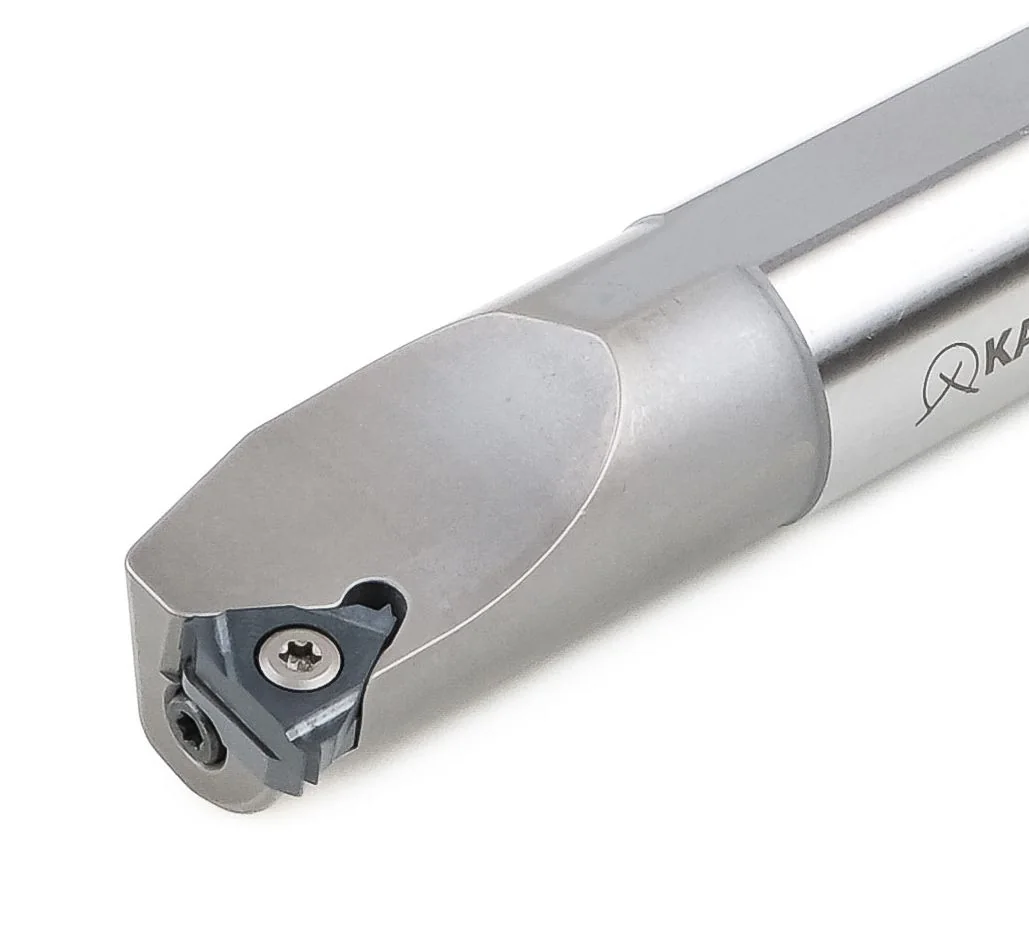
KI Gwinty wewnętrzne, z podkładkąTa sama zasada co w KE, ale w wytaczadle: wymienna podkładka przejmuje to, co inaczej rozbiłoby gniazdo.
Co z tego wynika. Seria M to najmniejsza liczba części w zespole: mniejsza głowica, niższy koszt pomyłki przy wymianie krawędzi, dostęp w ciasne miejsca. Seria K to wymienna podkładka: w pracy seryjnej zużywa się podkładka, a korpus pozostaje sprawny. W małych rozmiarach wyboru nie ma — jest tam wyłącznie M. Od trzonka 16×16 i wytaczadła Ø25 wzwyż wybór się pojawia i rozstrzyga go nie materiał detalu, lecz liczba sztuk w serii.
Tabela doboru
W narzędziach gwintujących nie zamawia się „oprawki” i „płytki”, tylko zestaw: korpus, profil płytki i gatunek są ze sobą związane ściślej niż w jakiejkolwiek innej operacji. Tabelę czyta się od lewej do prawej — od linii na rysunku do trzech pozycji na zamówieniu.
| Gwint na rysunku | Oprawka | Płytka | Gatunek | Co wziąć pod uwagę |
|---|---|---|---|---|
| Gwinty zewnętrzne · narzędzie z trzonkiem kwadratowym | ||||
| M6–M16, skok 0,75–1,75zwykły gwint złączny na wałku | MER/MEL 1616 H11MER/MEL 2020 H11 |
11ER-A6016ER-1.00ISO … 1.75ISO |
PS2255PM1775 |
Przypadek najczęstszy. Pełny profil ISO daje gotowy wierzchołek i klasę 6g bez dalszej obróbki; profil częściowy A60 pokrywa cały zakres jedną płytką, ale średnicę zewnętrzną trzeba wytoczyć dokładnie. |
| Skok 2,0–3,0 mmM20–M48, śruby pociągowe | MER/MEL 2020 K16CMER/MEL 2525 M16CKER/KEL 2020 K16 |
16ER-AG6016ER-G6016ER-2.00ISO … 3.00ISO |
PS2255PM1775 |
Głęboki profil to 8–12 przejść po jednej linii. Tu po raz pierwszy staje się konieczna wersja z dociskiem (C) albo z podkładką (KE): składowa osiowa bez przerwy próbuje wypchnąć płytkę z gniazda. |
| Skok 3,5–5,0 mmduże gwinty złączne i pociągowe | MER/MEL 2525 M16CMER/MEL 3232 P16CKER/KEL 3232 P16 |
22ER-N6022ER-3.50ISO … 5.00ISO |
PS2255 |
Przechodzimy na płytkę rozmiaru 22 (okrąg wpisany 1/2"): w rozmiarze 16 dla takiego profilu po prostu nie ma miejsca. Trzonek 25×25 albo większy — inaczej samo narzędzie zacznie drgać. |
| Skok 5,5–8,0 mmnajwiększe połączenia w asortymencie | MER/MEL 3232 P16C |
22UERL-U6022UERL-5.50ISO22UERL-6.00ISO |
PS2255 |
Dwustronna płytka typu U: jedna pozycja pracuje na gwintach prawych i lewych, zewnętrznych i wewnętrznych. Przy takich skokach wyraźnie zmniejsza to zapas magazynowy. |
| Gwinty rurowe i calowe 55°BSW, BSP, G | MER/MEL 1616 H16CMER/MEL 2020 K16C |
16ER-A5516ER-AG5516ER-G55 |
PM1775 |
Kąt profilu 55° zamiast 60° — płytka metryczna z zasady się tu nie nada, choć z zewnątrz wygląda tak samo. Oprawka jest ta sama; zmienia się tylko płytka. |
| Mały detal, mały imakautomaty, tokarki stołowe | MER/MEL 0808 E11MER/MEL 1010 E11MER/MEL 1212 F11 |
11ER-A6011ER-0.35ISO … 1.50ISO |
PM1775 |
Trzonki 8×8 i 10×10 o długości korpusu 70 mm. Płytka rozmiaru 11 przyjmuje skoki do 1,5 mm — do gwintów przyrządowych od 0,35 mm ten zakres w zupełności wystarcza. |
| Gwintowanie powierzchni przerywanejwałek z wielowypustem, spłaszczeniem, rowkiem | …16C z dociskiemKER/KEL z podkładką |
16ERM-AG60 z łamaczem wióra |
PS2255 |
Najtrudniejszy scenariusz w gwintowaniu: krawędź przyjmuje uderzenie kilka razy na przejście. Potrzebne są od razu obie podpory — docisk od góry i twarda podkładka od dołu. |
| Gwinty wewnętrzne · wytaczadło o trzonku walcowym | ||||
| Otwór Ø7–12 mmzłączki, hydraulika, małe korpusy | MIR/MIL 0712H 06MIR/MIL 0716H 06MIR/MIL 1210H 11 |
płytka 06 i 11, profil częściowy |
PM1775 |
Granica możliwości zespołu: w gnieździe zostaje jedna śruba i kilka milimetrów metalu. Brać możliwie najkrótszy wysięg, trzymać ostrożne parametry i pozwolić chłodziwu wynosić wiór. |
| Otwór Ø12–19 mmstandardowy gwint złączny w korpusie | MIR/MIL 1216M 11MIR/MIL 1516M 11MIR/MIL 1916M 11 |
11IR-A6011IR-0.50ISO … 1.50ISO |
PM1775PS2255 |
Trzonek Ø16 o długości 150 mm — konfiguracja robocza do większości korpusów. Minimalna średnica obróbki jest wpisana w oznaczenie: to pierwsze dwie liczby po serii. |
| Otwór Ø16–24 mmkołnierze, nakrętki, przejściówki | MIR/MIL 1616M 16MIR/MIL 1920P 16MIR/MIL 2420P 16 |
16IR-A6016IR-AG6016IR-G6016IR-…ISO |
PS2255PM1775 |
Od tej średnicy w wytaczadło wchodzi płytka rozmiaru 16 — a z nią cały zakres skoków do 3 mm i pełny profil ISO. |
| Otwór Ø29–54 mm, wysięg ponad 3×Dgłęboki gwint, duży detal | KIR/KIL 2925R 16KIR/KIL 3632S 16KIR/KIL 4440T 16KIR/KIL 5450U 16 |
16IR-…22IR-N60 przy dużych skokach |
PS2255 |
Przy wysięgu 200–350 mm każda podatność zespołu wychodzi jako uciekający profil. Tutaj seria K z podkładką jest uzasadniona nawet przy detalu jednostkowym. |
| Stal nierdzewna w otworzewłóknisty wiór, który nie chce wyjść | wersja H — chłodziwo wewnętrzneMIR 1616M 16HMIR 2420P 16H |
16IRM-AG60 z łamaczem wióra |
PM1775 |
Główną przyczyną braków w tej operacji nie jest zużycie, lecz wiór pozostawiony w rowku i wciągnięty pod krawędź przez kolejne przejście. Rozwiązuje to chłodziwo pod ciśnieniem przez wytaczadło, a pomaga łamacz wióra na płytce. |
| Żeliwo i stal ze zgorzelinąodlewy, odkuwki | KER/KEL · KIR/KILalbo wersja z dociskiem |
16ER-G6016IR-G60 |
PS2255 |
Ścierna zgorzelina i przerywane wejście — zużycie idzie na powierzchnię przyłożenia. Wygrywa sztywność zespołu i mocna krawędź, a nie „szybsze” parametry. |
Oznaczenia w tabeli to przykłady popularnych kombinacji, a nie pełna lista. Wersję prawą oznacza R, lewą L: MER / MEL, MIR / MIL.
Jak czyta się oznaczenie
Grupa gwintująca ma własny schemat oznaczeń — krótszy niż tokarski i całkowicie jednoznaczny. Kto go zna, złoży potrzebną pozycję z rysunku, nie otwierając katalogu.
| M | System mocowania. M — płytka wkręcana wprost w gniazdo w korpusie. K — z wymienną podkładką pod płytką skrawającą. |
| E | Gdzie skrawa. E — gwinty zewnętrzne, trzonek kwadratowy. I — wewnętrzne, wytaczadło walcowe. |
| R | Wersja. R — prawa, L — lewa. Pozycje występują parami: obie istnieją w każdym rozmiarze. |
| 2020 | Przekrój trzonka 20×20 mm. W wytaczadłach wewnętrznych te cztery liczby czyta się inaczej: pierwsze dwie to minimalna średnica obróbki, drugie dwie — średnica trzonka. MIR 2420P 16 — gwintowanie od Ø24 mm wytaczadłem Ø20. |
| K | Długość korpusu kodem literowym: E 70 · F 80 · H 100 · K 125 · M 150 · P 170 · R 200 · S 250 · T 300 · U 350 mm. |
| 16 | Rozmiar płytki: 06, 08, 11, 16 albo 22. |
| C | Wersja. C — docisk górny nad płytką. H — wewnętrzne doprowadzenie chłodziwa (w wytaczadłach). |
| 16 | Rozmiar według okręgu wpisanego: 11 = 1/4", 16 = 3/8", 22 = 1/2". Mniejsze — 06 i 08 — są do wytaczadeł o małej średnicy. |
| E | Gwint zewnętrzny. I — wewnętrzny. Profil jest ten sam; różnią się kąt przyłożenia i kierunek krawędzi. |
| R | Wersja prawa. L — lewa. UERL / UIRL — dwustronna płytka typu U, pracująca w obu kierunkach. |
| M | Litera opcjonalna po kierunku: płytka jest prasowana na wymiar i ma łamacz wióra. W kodzie wygląda to tak: 16ERM-AG60. |
| AG | Zakres skoków dla profilu częściowego: A 0,5–1,5 · AG 0,5–3,0 · G 1,75–3,0 · N 3,5–5,0 · U 5,5–8,0 mm. W profilu pełnym miejsce litery zajmuje sam skok: 16ER-1.50ISO. |
| 60 | Kąt profilu: 60° — metryczny ISO i UN, 55° — gwinty calowe i rurowe. |
| PM1775 | Gatunek. Dwie ostatnie grupy znaków to nie rozmiar, lecz gatunek węglika z powłoką. |
Płytki
To główne rozwidlenie w asortymencie gwintującym i nie chodzi w nim o jakość, lecz o zapas magazynowy. Profil pełny kształtuje cały gwint razem z wierzchołkiem: płytka sama wykonuje średnicę zewnętrzną i usuwa zadzior, a gwint wychodzi w klasie 6g/6H, bez żadnej dalszej roboty. Ceną jest osobna płytka na każdy skok. Profil częściowy nacina tylko boki, a wierzchołek wyznacza wcześniejsze toczenie średnicy: jedna płytka pokrywa cały zakres skoków i zamiast dwunastu pozycji na półce są trzy.
Przy pracy jednostkowej i remontowej profil częściowy jest prawie zawsze lepszym interesem. W produkcji, gdzie jeden skok nacina się tysiącami, profil pełny zwraca się jakością powierzchni i tym, że operacji nie trzeba kontrolować.
| Oznaczenie | Skok, mm | TPI | Promień wierzchołka r | Gdzie się stosuje |
|---|---|---|---|---|
| Gwinty zewnętrzne | ||||
| 11ER · 11EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Najmniejsza płytka w asortymencie zewnętrznym. Drobne gwinty złączne, detale na automatach, imaki 8×8 i 10×10. |
| 16ER · 16EL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Ten sam zakres w większym korpusie: sztywniejszy zespół tam, gdzie detal pozwala na narzędzie 16×16 lub większe. |
| 16ER · 16EL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | Najbardziej uniwersalna pozycja w asortymencie: jedna płytka od M3 do M48. Pierwszy wybór, jeśli zakres gwintów w zakładzie jest szeroki i nieprzewidywalny. |
| 16ERM — AG60prasowana na wymiar, z łamaczem wióra | 0,5 – 3,0 | 48 – 8 | 0,12 | Ten sam zakres, ale z ukształtowanym łamaczem wióra i zwiększonym promieniem. Stal nierdzewna, materiały ciągliwe, długi wiór. |
| 16ER · 16EL — G60 | 1,75 – 3,0 | 14 – 8 | 0,17 | Węższy zakres, ale większy promień wierzchołka — mocniejsza krawędź. Żeliwo, zgorzelina, powierzchnie przerywane. |
| 22ER · 22EL — N60 | 3,5 – 5,0 | 7 – 5 | 0,32 | Płytka 1/2" do dużych skoków. Śruby pociągowe, duże połączenia złączne, gwinty na przejściówkach rurowych. |
| 22UERL — U60dwustronna, R i L naraz | 5,5 – 8,0 | 4,5 – 3,25 | 0,28 | Największy skok w asortymencie. Płytka pracuje zarówno w oprawce zewnętrznej, jak i w wytaczadle wewnętrznym — jedna pozycja magazynowa zamiast czterech. |
| Gwinty wewnętrzne | ||||
| 11IR · 11IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Gwinty w otworach o małej średnicy — od Ø12 mm. Odpowiednik wytaczadeł Ø10–16. |
| 16IR · 16IL — A60 | 0,5 – 1,5 | 48 – 16 | 0,05 | Drobny skok w większym otworze, gdzie można użyć sztywniejszego wytaczadła. |
| 16IR · 16IL — AG60 | 0,5 – 3,0 | 48 – 8 | 0,05 | Uniwersalna płytka wewnętrzna — lustrzany odpowiednik 16ER-AG60. Trzon zapasu magazynowego do korpusów. |
| 16IRM — AG60prasowana na wymiar, z łamaczem wióra | 0,5 – 3,0 | 48 – 8 | 0,12 | Kluczowa pozycja do stali nierdzewnej: w otworze wiór nie ma dokąd pójść, a łamacz wióra ma tu większe znaczenie niż na zewnątrz. |
| 16IR · 16IL — G60 | 1,75 – 3,0 | 14 – 8 | 0,12 | Średnie i duże skoki w otworze. Mocniejsza krawędź do skrawania przerywanego i do żeliwa. |
| 22IR · 22IL — N60 | 3,5 – 5,0 | 7 – 5 | 0,22 | Duże gwinty wewnętrzne w dużych korpusach i nakrętkach — od Ø29 mm w wytaczadłach serii KI. |
Płytki typu U oznacza się 22UERL / 22UIRL: ta sama geometria pracuje zarówno na gwintach zewnętrznych, jak i wewnętrznych, w kierunku prawym i lewym.
Skok podany jest w samym oznaczeniu, więc tabela jest tu krótka: wybiera się rozmiar płytki pod potrzebny skok, a potem kierunek i gatunek. Promień wierzchołka rośnie razem ze skokiem, bo jest to wierzchołek przyszłego gwintu.
| Zakres | Skok, mm | Promień wierzchołka r, mm | Uwaga |
|---|---|---|---|
| Gwinty zewnętrzne | |||
| 16ER · 16EL | 0,35 · 0,40 · 0,45 · 0,50 · 0,60 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,38 | Zakres główny: piętnaście skoków od 0,35 mm z budowy przyrządów po M30×3.0. |
| 22ER · 22EL | 3,50 · 4,00 · 4,50 · 5,00 | 0,44 → 0,64 | Duży skok — płytka 1/2" i trzonek od 25×25 mm. |
| 22UERLdwustronna | 5,50 · 6,00 | 0,70 · 0,78 | Górna granica profilu pełnego w asortymencie. |
| Gwinty wewnętrzne | |||
| 11IR · 11IL | 0,35 · 0,40 · 0,50 · 0,70 · 0,75 · 0,80 · 1,00 · 1,25 · 1,50 | 0,02 → 0,08 | Najdrobniejszy zakres w asortymencie — gwinty w otworach o małej średnicy. |
| 16IR · 16IL | 0,75 · 0,80 · 1,00 · 1,25 · 1,50 · 1,75 · 2,00 · 2,50 · 3,00 | 0,04 → 0,18 | Zakres roboczy do korpusów. |
| 22IR · 22IL | 3,50 · 4,00 · 4,50 · 5,00 | 0,22 → 0,32 | Duże gwinty wewnętrzne. |
| 22UIRLdwustronna | 5,50 · 6,00 | 0,35 · 0,39 | Górna granica dla otworów. |
A55, AG55 i G55 powtarzają tę samą logikę zakresów co seria 60° i pasują do tych samych oprawek — zmienia się wyłącznie płytka. Kąt profilu 55° jest wymagany dla gwintów BSW, BSF i rurowych G: płytka metryczna 60° w nich nie zadziała, choć różnicę ledwo widać.
Powłoki i gatunki
Gwintowanie to operacja o najbardziej nieprzyjemnych warunkach dla krawędzi, choć z zewnątrz wygląda na łatwą. Przekrój wióra jest znikomy, a długość styku ogromna: krawędź idzie od razu po całym profilu, a każde kolejne przejście powtarza tę samą linię śrubową w metalu, który jest już gorący. Ciepło nie ma dokąd odpłynąć, wiór jest cienki i długi, a zużycie nie jest ścierne, lecz adhezyjne — metal zgrzewa się z krawędzią i wyrywa ją razem ze sobą.
Stąd główne wymaganie: powłoka musi być cienka i ciągliwa, i nie może zaokrąglać krawędzi. Gruba warstwa CVD, która świetnie sprawdza się w toczeniu zgrubnym, zjada właśnie tę geometrię profilu, dla której płytka gwintująca istnieje. Dlatego asortyment gwintujący KARASAWA opiera się na PVD: warstwa o grubości kilku mikronów trafia na krawędź prasowaną na wymiar, nie zmieniając ani kąta 60°, ani promienia wierzchołka.
Podłoże o ultradrobnym ziarnie: wielkość ziarna 0,3–0,4 µm, twardość 93,5–94 HRA, wytrzymałość na zginanie 4200 N/mm². Takie ziarno daje rzadkie połączenie — wysoką odporność na zużycie bez kruchości, czyli krawędź, która trzyma wymiar i nie wykrusza się przy wejściu.
Główne zastosowanie to obróbka wykończeniowa stali nierdzewnej, żeliwa i stali. W asortymencie gwintującym jest to gatunek podstawowy: stosuje się go w całym zakresie profilu częściowego 60° i 55° oraz w pełnym profilu ISO.
Kolor powłoki fioletowy. Odpowiednik w klasyfikacji międzynarodowej: M10–M15.
Uniwersalny gatunek PVD z głównej grupy P, z pełnym pokryciem M i K oraz częściowym metali nieżelaznych i stopów żaroodpornych. Najszersza matryca zastosowań spośród pozycji gwintujących w asortymencie.
To gatunek „domyślny”, gdy zakres detali w zakładzie jest mieszany: stal, nierdzewna i żeliwo idą na jednej płytce, bez dozamawiania. Przy dużych skokach i na powierzchniach przerywanych jest pierwszym wyborem.
Stosuje się go w całym zakresie pełnego profilu ISO oraz przy dużych skokach w rozmiarze 22.
Pozycje gwintujące to dwa gatunki z szesnastu. Reszta asortymentu żyje w sąsiednich działach, a każdy gatunek istnieje dlatego, że żadna powłoka nie jest uniwersalna: to, co daje trwałość w żeliwie, rozpada się na tytanie, a to, co skrawa aluminium, nie przetrwa w stali hartowanej pierwszej sekundy. Poniżej cała linia, żeby było widać, skąd bierze się wybór.
| Technologia | Gatunki | Gdzie to działa |
|---|---|---|
| Cermet + PVD | K1775 |
Toczenie wykończeniowe stali z wysoką jakością powierzchni. Cermet trzyma wymiar dłużej niż węglik, ale nie lubi uderzeń. |
| Węglik + CVDgruba, wielowarstwowa | KP1557PM2557PP2577PM3557 |
Obróbka zgrubna i półwykończeniowa stali i żeliwa, duże prędkości, obróbka na sucho. W gwintowaniu nie jest stosowana: grubość warstwy zmienia profil krawędzi. |
| Węglik + PVDcienka warstwa, ostra krawędź | PS1255PM1775 ★MS1385MS2155PS2255 ★MP2575 |
Stal nierdzewna, stopy żaroodporne, obróbka wykończeniowa, każda operacja o cienkim przekroju wióra. Tu mieści się cały asortyment gwintujący. |
| Węglik bez powłoki | NN1070NN1050 |
Aluminium, miedź, mosiądz, tworzywa sztuczne. Powłoka tu przeszkadza: potrzebna jest możliwie najostrzejsza krawędź i zerowe nalepianie. |
| Diament polikrystaliczny (PCD) | D1370 |
Metale nieżelazne i kompozyty przy dużych prędkościach, gdy trwałość węglika mierzy się w minutach. |
| Regularny azotek boru (CBN) | C1370C1155 (CBN + PVD) |
Stal hartowana i napoiny — toczenie zamiast szlifowania. Najtwardszy materiał w asortymencie po diamencie. |
Podsumowanie
W każdej innej operacji jest tolerancja, w którą można trafić za drugim podejściem. Tutaj pierścień przechodni albo się nakręca, albo nie — i między tymi dwoma stanami nie ma nic. Narzędzia gwintujące ocenia się więc nie po szybkości, lecz po trzech rzeczach, które ujawniają się dopiero na setnym detalu.
Śruba Torx, wymienna podkładka w serii K, docisk do dużych skoków. Po wymianie krawędzi profil wpada w ten sam rowek — operator nie robi przejścia próbnego i nie musi na nowo szukać zera. Na tym polega cała konstrukcja zespołu gwintującego; nic więcej w niej nie ma.
Profil częściowy AG60 pokrywa jedną pozycją skoki od 0,5 do 3,0 mm, typ U pracuje na zewnątrz i w otworze, a wersje lewe i prawe istnieją w każdym rozmiarze. Zapas narzędzi gwintujących w zakładzie sprowadza się do kilku pudełek zamiast regału.
Oznaczenie jest wygrawerowane na korpusie, a schemat kodowania jednoznaczny: system mocowania, kierunek, trzonek, długość, rozmiar płytki. Ze starą oprawką w ręku potrzebną pozycję składa się w minutę — tak samo za rok, jak i za pięć lat.
