Монолітні твердосплавні свердла та центрування
Сім серій під конкретну задачу: універсальне свердління, нержавійка й титан, загартована сталь, прямоканавкове свердління-калібрування, плоске дно, центрування. Глибина — від 3D до 50D без виводу інструменту на кожному кроці.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
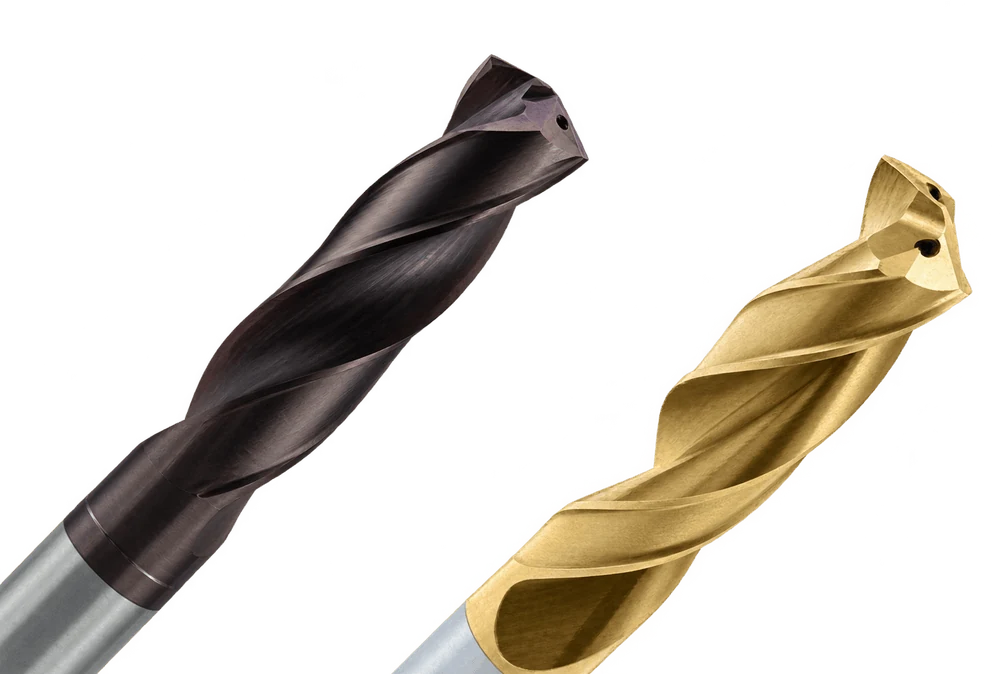
Модельний ряд
Свердло працює в закритому отворі: стружку нікуди відводити, тепло нікуди відводити, а точка на вершині різального конуса має нульову швидкість різання. Тому «універсального» свердла на всі матеріали не існує — під кожен клас є своя серія з власним кутом при вершині, спіраллю й покриттям.
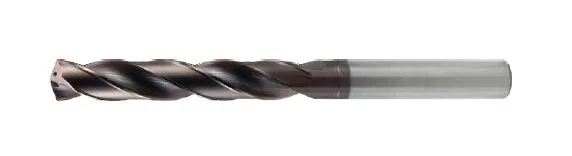
Основна серія цеху: конструкційна й легована сталь, чавун, нержавійка. Жорстка геометрія корпусу тримає вісь отвору, самоцентрувальна вершина 140° заходить у матеріал без попереднього накернення.
DPC — внутрішнє підведення МОР, від 3D до 30D. DPN — зовнішнє, від 3D до 50D. Тобто одна серія закриває і наскрізний отвір у 10 мм плиті, і глибокий канал охолодження у прес-формі.
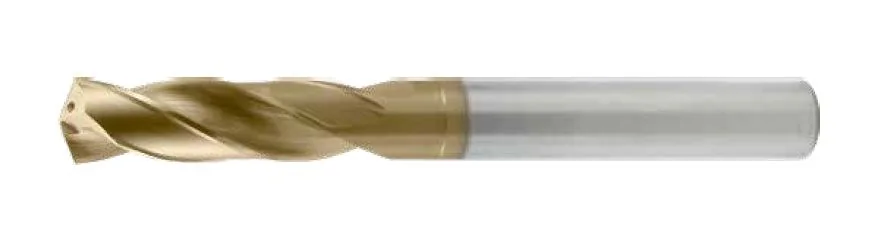
Матеріали, які не ріжуться, а тягнуться: аустенітна нержавійка наклепується просто під кромкою, титан і нікелеві сплави тримають тепло в зоні різання, бо самі його майже не проводять.
Відповідь — гостра геометрія з мінімальним радіусом округлення кромки й наношарове покриття з робочою температурою до 1200 °C. Кромка ріже, а не тисне; стружка не приварюється до канавки.
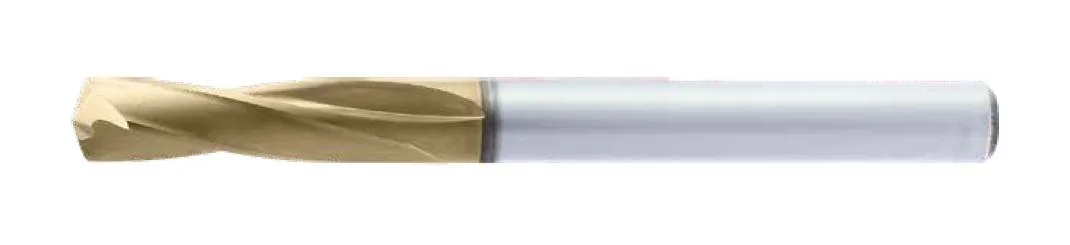
Свердління по термообробленій деталі — без відпуску, без електроерозії, без «пересвердлимо до гартування». Малий кут спіралі робить серцевину товстішою, а кромку — сильнішою на стиск: саме так тримають навантаження на твердому матеріалі.
Типова задача — отвори під штифти й виштовхувачі у вже загартованій прес-формі, коли конструктор передумав після термічки.
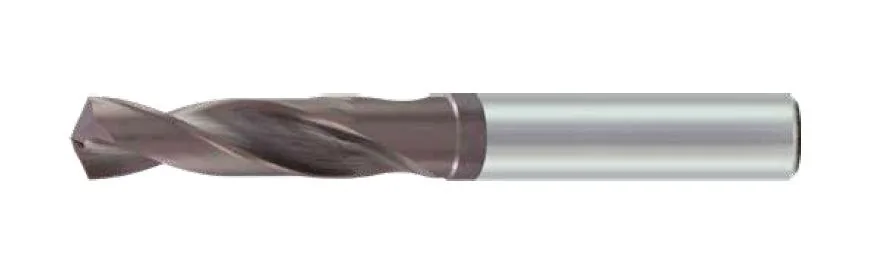
Робоче свердло для ремонтної ділянки й дрібних серій: сталь, нержавійка, чавун, алюміній — одним інструментом, без підбору серії під кожну деталь. Кут 130° дає м'якший вхід у матеріал на менш жорсткому верстаті.
Це свідомо економічна позиція. Коли по одному й тому самому матеріалу йде партія — DP або DM віддадуть більше.
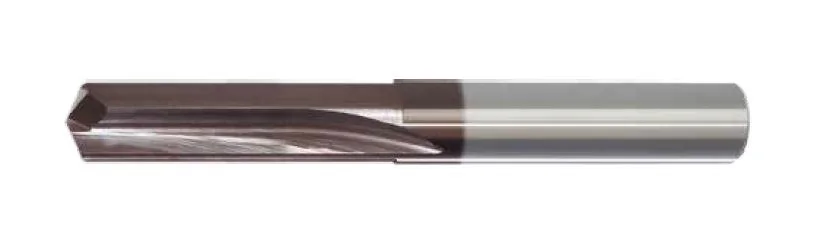
Пряма канавка замість спіральної: свердло не затягує себе в отвір і не «вирвe» матеріал на виході. Обробка чавуну, бронзи, латуні й пластику, де спіральне свердло дає завал кромки на вихідній стороні.
Свердлить і калібрує за один прохід — отвір виходить із чистотою, близькою до розгортання, без окремої операції.
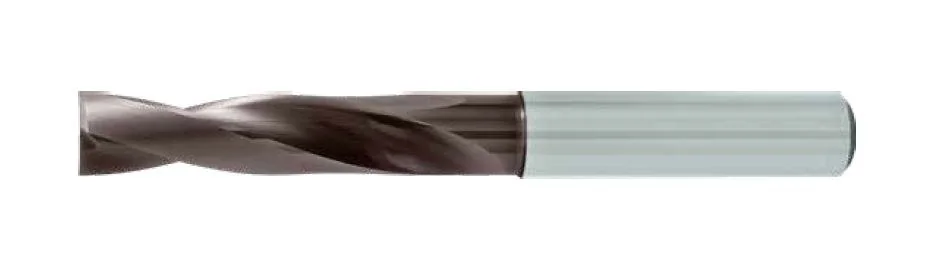
Задачі, на яких звичайне свердло веде вбік: вхід у похилу або опуклу поверхню, свердління по вже наявному отвору, півотвір на стику двох деталей, перетин каналів під кутом.
Плоска вершина не має точки зісковзування — інструмент починає різати всією кромкою одразу. Дно отвору виходить плоским, без конуса: під торцеву опору, під ущільнення, під плоске дно кишені.
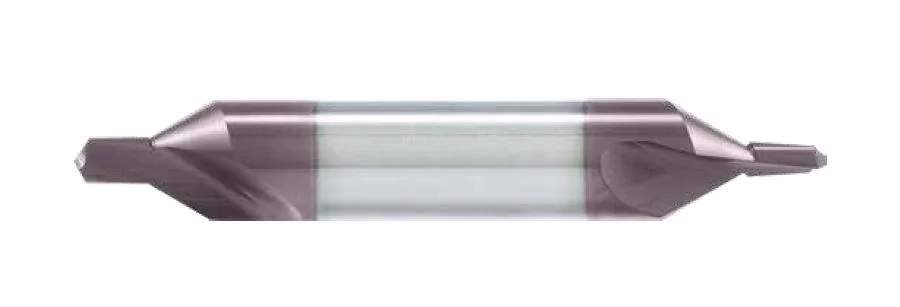
Твердосплавне центрування замість швидкорізального: жорсткіша вершина не «гуляє» по поверхні й дає точку, від якої основне свердло піде рівно. На верстаті з ЧПК це різниця між отвором у допуску позиції й отвором «десь поруч».
Два кути зенкування — 60° під центрові отвори для обробки у центрах і 90° під фаску, готову для метричної різьби.
Потрібен отвір під посадку H7 — після свердління йде розгортання. Твердосплавні розвертки з прямою і гвинтовою канавкою винесено в окремий розділ.
Покриття
У свердлінні покриття важить більше, ніж у будь-якій іншій операції. Кромка сидить у закритому отворі, тепло не має куди йти, а стружка треться об канавку по всій довжині виводу. Гола твердосплавна кромка на нержавійці здається за хвилини.
Тому в програмі KARASAWA не одне «фірмове» покриття на весь каталог, а лінійка: від економічного багатошарового TiAlN до наношарового AlTiSiN із робочою температурою 1200 °C. Покриття підбирається разом із серією — ви отримуєте вже правильну пару, а не набір, з якого треба вибирати.
| Покриття | Колір | Склад | Твердість HV0,05 | Робоча t° | Коеф. тертя | Структура | Де це працює |
|---|---|---|---|---|---|---|---|
| ECOбазове | TiAlN | 2800–3100 | 800–900 °C | 0,4–0,5 | багатошарова | Серії DG і CC. Щоденне свердління сталі, чавуну, алюмінію на помірних режимах. Коли задача звичайна, а витрату на оснащення рахують. | |
| ECO-Xгладке | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | багатошарова | Та сама хімія, але поверхня відполірована: тертя нижче приблизно на чверть. У глибокому отворі це вирішальне — стружка йде вгору канавкою, а не пакується в ній. Серії DP, DK і DF. | |
| MEGAнаношарове | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | нано, багатошарова | Кремній у складі підіймає твердість шару приблизно на чверть, а стелю робочої температури — на 300 °C. Нержавійка, титан, нікелеві сплави, загартована сталь: серії DM і DH. |
Як це читати на практиці. Різниця між ECO і ECO-X — не в стійкості до зносу, а в тому, як сходить стружка: та сама геометрія з гладким покриттям дозволяє йти глибше без виводу інструменту. Різниця між ECO-X і MEGA — у стелі температури: доки в зоні різання менше ніж 900 °C, обидва працюють, вище — залишається тільки MEGA.
Підбір
Таблиця для монолітних свердел із допуском отвору в межах 0…+0,1 мм. Перша колонка — основна рекомендація, друга — робоча альтернатива, якщо першої немає на складі або верстат менш жорсткий.
| Група матеріалу | Приклади | Перша рекомендація | Друга рекомендація | Коментар |
|---|---|---|---|---|
| Pсталь | Ст3, 45, 40Х, 42CrMo4, ливарна сталь | DP · ECO-X | DM · MEGA | Базовий випадок. DM беруть, коли сталь легована й тепла в зоні різання забагато. |
| Mнержавійка | AISI 304, 316, 321, дуплекс | DM · MEGA | DP · ECO-X | Наклеп під кромкою. Не знижуйте подачу «щоб було безпечніше» — саме мала подача і вбиває свердло на нержавійці. |
| Kчавун | СЧ, ВЧ, ковкий чавун | DP · ECO-X | DM · MEGA | Для наскрізних отворів із вимогою до вихідної кромки — DK з прямою канавкою. |
| Nалюміній, латунь | Д16Т, AlSi, бронза, латунь, мідь | DG · ECO | — | Головна проблема — не знос, а налипання. Тримайте подачу високою і не дайте стружці залишитися в канавці. |
| Sжароміцні, титан | Inconel, Ti-6Al-4V, Hastelloy | DM · MEGA | DH · MEGA | Зниження швидкості різання тут працює, зниження подачі — ні. Внутрішнє МОР бажане вже з 3D. |
| Hзагартована сталь | Інструментальна сталь після термічки | DH · MEGA | — | Жорсткий затиск і мінімальний виліт. Биття понад 0,02 мм вирішує долю свердла швидше, ніж режими. |
У межах серії обирається виконання: з внутрішнім або зовнішнім підведенням МОР і глибина в діаметрах — 3D, 5D, 7D і далі.
Підсумок
Отвір рідко буває самоціллю — його свердлять, щоб потім нарізати різьбу, поставити штифт або пропустити мастило. Ціна помилки на цій операції завжди вища за ціну самого свердла: деталь уже пройшла попередні переходи.
Центрування, свердління, розгортання й плоске дно закриваються однією програмою. Один прайс, одна накладна, один менеджер, з яким треба домовлятися про строки.
Вам не доводиться вирішувати, яке покриття поставити на нержавійку, а яке на чавун. Серія приходить із правильним покриттям — рішення вже прийнято на етапі каталогу.
Ходові діаметри лежать на складі. Найдорожче свердло — не те, що коштує дорого, а те, якого немає в день, коли зупинилася деталь у виробництві.
