Rozwiertaki z węglika spiekanego
Rozwiertak nie robi otworu — doprowadza go na wymiar. Wiertło dało Ø9,8 z tolerancją w dziesiątych; rozwiertak zamienia to w pasowanie H7 z lustrzaną ścianką. I robi to w jednym przejściu, w kilka sekund, bez wytaczania i bez szlifowania.
Odpowiadamy w ciągu dnia roboczego. Nie ma minimum zamówienia.
Główna decyzja
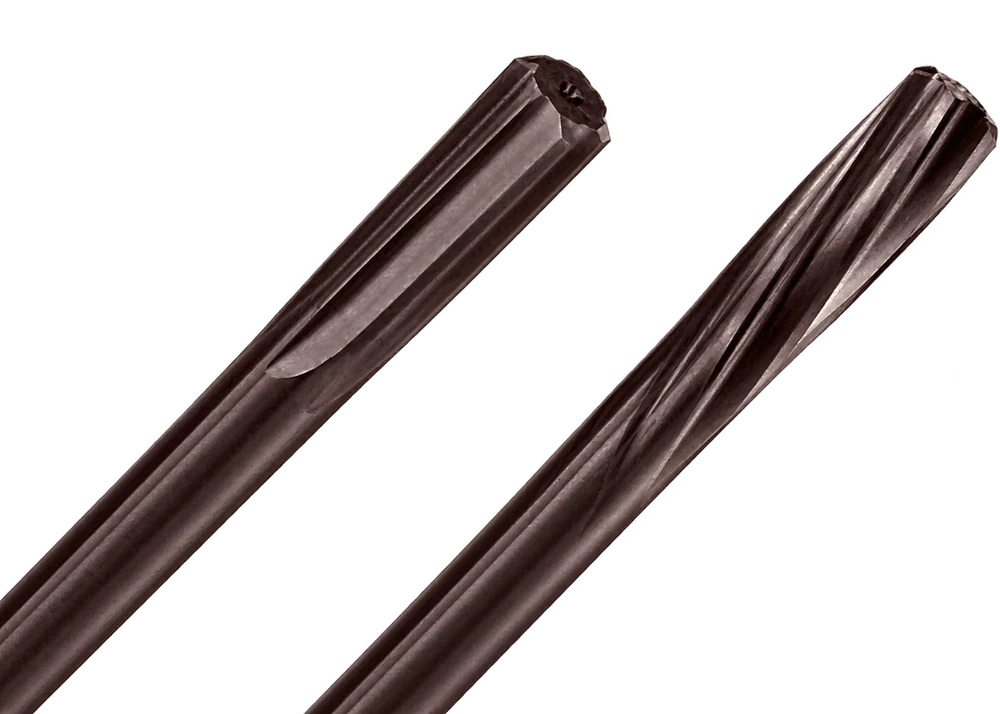
Wybór rozwiertaka nie zaczyna się od średnicy ani powłoki, tylko od jednego pytania: gdzie pójdzie wiór. Rozwiertak zbiera naddatek w setnych milimetra — wiór jest cienki, długi i włóknisty. Jeśli pójdzie w złą stronę, przejedzie po ściance, którą narzędzie właśnie doprowadziło na wymiar, i zostawi rysę. Otwór będzie w tolerancji na średnicę, a brakiem pod względem jakości powierzchni.
Rowek dobiera się więc do rodzaju otworu, a nie z przyzwyczajenia. Otwór przelotowy i nieprzelotowy to dwa różne problemy odprowadzenia wióra i jedno narzędzie nie rozwiąże obu porządnie.
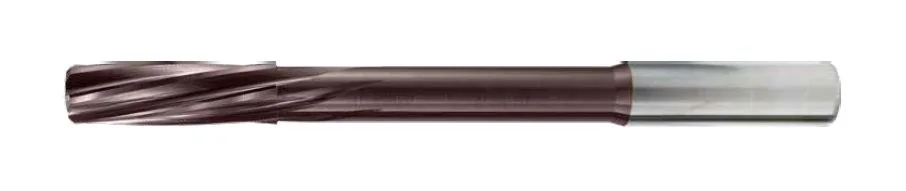
Gdzie idzie wiór. Lewa linia śrubowa przy obrotach prawych działa jak ślimak skierowany do przodu: wiór jest wypychany przed narzędzie i wypada po drugiej stronie detalu. Po obrobionej powierzchni nie wraca w ogóle.
Drugi efekt to spokojna praca. Krawędź śrubowa wchodzi w materiał stopniowo, a nie całą długością naraz. To usuwa uderzenie przy wejściu, tłumi drgania i ratuje sytuację tam, gdzie otwór przecina rowek, wybranie albo inny otwór: prosta krawędź na takim przejściu „klaszcze”, śrubowa przechodzi równo.
Ograniczenie. Tylko otwory przelotowe. W otworze nieprzelotowym wiór nie ma dokąd pójść: ubija się na dnie, narzędzie zakleszcza się i pęka — często razem z detalem.
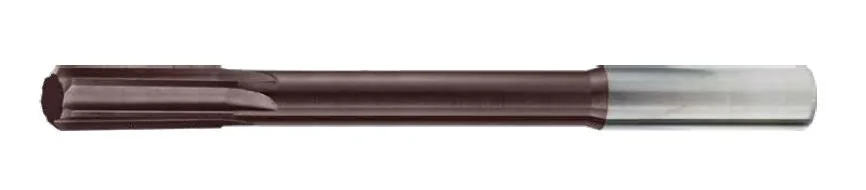
Gdzie idzie wiór. Rowek prosty sam nigdzie wióra nie pcha — daje mu tylko kanał. Kierunek wyznacza chłodziwo: przy doprowadzeniu wewnętrznym emulsja uderza w dno otworu i wypłukuje wiór w górę po rowkach. Właśnie dlatego otwór nieprzelotowy rozwierca się rowkiem prostym z chłodzeniem wewnętrznym, a nie śrubowym.
Drugi efekt to sztywność. Rowki proste zostawiają w rdzeniu więcej materiału niż śrubowe tej samej głębokości. Narzędzie mniej skręca się pod obciążeniem i dokładniej trzyma oś — przy małych średnicach i dużych wysięgach to widać.
Ograniczenie. Przy wejściu krawędź spotyka materiał całą długością naraz — uderzenie jest większe niż przy rowku śrubowym. Na powierzchni przerywanej rowek prosty zachowuje się gorzej.
| Kryterium | Rowek śrubowy | Rowek prosty |
|---|---|---|
| Otwór przelotowy | Główny wybór — wiór idzie do przodu, poza detal | Działa, jeśli wiór jest krótki albo jest chłodzenie wewnętrzne |
| Otwór nieprzelotowy | Nie stosować | Jedyny właściwy wariant, najlepiej z chłodzeniem wewnętrznym |
| Ścianka przerywanarowek, otwór, wybranie | Płynne wejście krawędzi, bez uderzenia | Krawędź na każdym przejściu „klaszcze” |
| Materiał ciągliwynierdzewna, stal niskowęglowa | Długi wiór jest prowadzony do przodu w sposób kontrolowany | Ryzyko namotania wióra na rowek |
| Materiał kruchyżeliwo, brąz, mosiądz | Zbędne — wiór i tak się łamie | Optymalny i tańszy |
| Sztywność narzędzia | Niższa przy pozostałych warunkach równych | Wyższa — grubszy rdzeń |
| Jakość ścianki | Stale wysoka — wiór nie wraca | Wysoka, pod warunkiem prawidłowego odprowadzenia wióra |
Krótka zasada. Otwór przelotowy — śrubowy. Otwór nieprzelotowy — prosty z chłodzeniem wewnętrznym. Materiał kruchy i prosty otwór — prosty, jest tańszy i sztywniejszy. Cała reszta to kwestia parametrów skrawania.
Typoszereg
Trzy wersje pokrywają praktycznie cały zakres dokładnych otworów w warsztacie.
Lewa linia śrubowa, zewnętrzne doprowadzenie chłodziwa. Główne zastosowanie to otwory przelotowe pod pasowanie: gniazda łożysk, otwory pod kołki i tulejki prowadzące, dokładne otwory w korpusach.
Średnice stopniowane co mikrony — Ø2,99 · Ø3,00 · Ø3,01 i tak dalej. Rozwiertak bierze się pod konkretne pasowanie, zamiast dopasowywać proces do wymiaru, który akurat jest pod ręką.
Wersja uniwersalna: otwory nieprzelotowe i przelotowe oraz najszerszy zakres średnic w serii — do Ø20 mm. Rowek prosty nie zostawia na ściance śladu śrubowego i trzyma oś przy dużym wysięgu.
Robocza opcja do żeliwa, brązu, mosiądzu i stali o krótkim wiórze oraz na wydziały, gdzie jeden rozwiertak musi obsłużyć kilka różnych detali.
Wersja do otworów nieprzelotowych i do wszystkiego głębszego niż 2–3 średnice. Emulsja podawana jest korpusem narzędzia wprost do strefy skrawania i wynosi wiór od dna — tam, gdzie strumień zewnętrzny fizycznie nie dosięgnie.
To przypadek, w którym chłodzenie wewnętrzne nie jest „miłym dodatkiem”, lecz warunkiem pracy: bez niego wiór w otworze nieprzelotowym nie ma dokąd pójść.
Jeśli potrzebna jest niestandardowa średnica, stożek albo długość, wykonujemy na wymiar. Dostępność konkretnej pozycji potwierdzamy w odpowiedzi na zapytanie.
Powłoka
Na wiertle powłoka chroni krawędź przed temperaturą. Na rozwiertaku zadanie jest inne: naddatek jest mały i ciepła stosunkowo niewiele — krytyczne staje się tarcie. Wiór przechodzi całą długość rowka dociśnięty do ścianki otworu, a każda chropowatość powłoki to ryzyko nalepiania i rysowania.
Dlatego cała seria rozwiertaków KARASAWA ma polerowaną powłokę ECO-X: ta sama chemia TiAlN co w podstawowym ECO, ale z polerowaną powierzchnią — współczynnik tarcia jest niższy mniej więcej o jedną czwartą. Wiór się ślizga, zamiast trzeć, a materiał ciągliwy zaczyna się kleić do krawędzi wyraźnie później.
| Powłoka | Kolor | Skład | Twardość HV0,05 | Temp. pracy | Wsp. tarcia | Co daje na rozwiertaku |
|---|---|---|---|---|---|---|
| ECO-Xgładka, standard | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | Standard we wszystkich seriach RH, RS i RSC. Niskie tarcie w rowku, czysta ścianka otworu, stabilny wymiar w całej serii. | |
| MEGAnanowarstwowa, na życzenie | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | Do rozwiercania stali nierdzewnej lub stopów żaroodpornych w dużych seriach: twardsza warstwa dłużej utrzymuje krawędź w wymiarze. Dostępna na życzenie. |
W praktyce
Najczęstszą przyczyną braków nie jest narzędzie, tylko zły naddatek. Gdy jest go za mało, rozwiertak zamiast skrawać trze: krawędź gładzi warstwę umocnioną, grzeje się i tępi w ciągu kilkunastu otworów. Gdy jest go za dużo, narzędzie zachowuje się jak wiertło, oś ucieka i wymiar odchodzi.
| Średnica otworu | Naddatek na średnicę | Średnica wiercenia | Uwaga |
|---|---|---|---|
| up to Ø5 | 0.1–0.15 mm | Ø4,85–4,90 pod Ø5 H7 | Przy małych średnicach naddatek się zmniejsza: narzędzie jest smukłe, a moment ograniczony. |
| Ø5–10 | 0.15–0.2 mm | Ø9,8 pod Ø10 H7 | Najczęstszy przypadek. Wiertło serii DP daje dokładnie taki otwór wstępny. |
| Ø10–20 | 0.2–0.3 mm | Ø19,7–19,8 pod Ø20 H7 | Do materiałów ciągliwych brać górną granicę — krawędź ma skrawać, a nie ślizgać się. |
Działa to odwrotnie. Przy zbyt małym posuwie krawędź nie wcina się, tylko gniecie metal — powierzchnia jest gorsza, wymiar ucieka w górę, a narzędzie tępi się szybciej. Rozwiertak lubi duży posuw i umiarkowaną prędkość.
Obroty wsteczne przeciągają wiór między krawędzią a ścianką — i zostawiają rysę w otworze, który właśnie został doprowadzony na wymiar. Wycofywać wyłącznie na obrotach roboczych, z posuwem roboczym.
Rozwiertak podąża za istniejącym otworem i ma prawo do niewielkiego samoustawienia. Bicie powyżej 0,01 mm przeniesie się na średnicę otworu — na wymiar i na stożkowatość.
Podsumowanie
Dokładny otwór można zrobić na trzy sposoby: wytaczaniem, szlifowaniem albo rozwiercaniem. Dwa pierwsze to osobne oprzyrządowanie, osobna obrabiarka i minuty na detal. Trzeci to sekundy i jedno narzędzie w magazynie.
H7 i lustrzana ścianka powstają na tej samej obrabiarce, zaraz po wierceniu. Detal nie jedzie na wytaczarkę ani na szlifierkę — nie ma więc przemocowania ani błędu, który z niego wynika.
Stopniowanie średnic co mikrony oznacza, że narzędzie bierze się pod konkretne połączenie. Nie „mniej więcej, skompensujemy parametrami”, tylko dokładnie ten wymiar, który jest na rysunku.
Przelotowy, nieprzelotowy, z otworem przecinającym — asortyment ma wersję na każdy przypadek. Nie trzeba zamykać wszystkich zadań jednym rozwiertakiem, a potem tłumaczyć kontroli, skąd wzięła się rysa.
