Narzędzia do obróbki metali: frezowanie, wiercenie, toczenie i gwintowanie EN/IT/CZ/PL/UA
Zapytanie o dobór narzędzia

FREZOWANIE

Frezy monolityczne z węglika spiekanegoFrezy składane

WIERCENIE I OTWORY

Wiertła monolityczne z węglika spiekanegoWiertła składaneRozwiertaki z węglika spiekanego

TOCZENIE

Oprawki tokarskiePłytki tokarskieRowkowanie i przecinanie

GWINTOWANIE I AUTOMATY WZDŁUŻNE

Oprawki i płytki do gwintowaniaNarzędzia do automatów wzdłużnych

Informacje techniczne

Uszkodzenia krawędzi skrawającejToczenie: diagnostyka i rozwiązaniaFrezowanie: diagnostyka i rozwiązaniaWiercenie: diagnostyka i rozwiązaniaGwintowanie: sposoby wcinania i przejścia

O marce

O marceJakość i kontrola

Więcej

Do pobrania Kontakt Zapytanie o dobór narzędzia
Start/Informacje techniczne/Uszkodzenia krawędzi skrawającej

Informacje techniczne

Uszkodzenia krawędzi skrawającej

Dziesięć stanów krawędzi skrawającej, które spotkają Państwo w każdej operacji. Strona wyjściowa działu technicznego: wyjaśnia, jak odróżnić jeden rodzaj uszkodzenia od drugiego.

10rodzajów uszkodzeń
4grupy przyczyn
2z nich to zużycie normalne
3operacje, których dotyczy

Połowa błędów w cechu zaczyna się od złego rozpoznania. Wykruszenia i odkształcenie plastyczne z odległości wyciągniętej ręki wyglądają podobnie, ale lekarstwa są przeciwne: pierwsze wymaga bardziej ciągliwego gatunku, drugie — mniejszej prędkości i lepszej odporności cieplnej. Dlatego pierwszy krok jest zawsze ten sam: obejrzeć krawędź pod powiększeniem.

Zużycie normalne 2 rodzaje

To nie jest usterka. Krawędź zawsze się zużywa; pytanie tylko, czy dzieje się to przewidywalnie i czy zdążą Państwo wymienić płytkę, zanim zużycie zamieni się w awarię.
Zdjęcie makro krawędzi skrawającej: równomierne zużycie na powierzchni przyłożenia przy narożu płytki
Zużycie naroża

Zużycie na powierzchni przyłożenia przy narożu

Jak to wygląda

Równe, jasne pasmo wzdłuż krawędzi po stronie powierzchni przyłożenia. Rośnie stopniowo i równomiernie.

Do czego prowadzi

Pogarsza się jakość powierzchni, a wymiar detalu powoli ucieka w jedną stronę.
Dlaczego tak się dzieje
  • Za duża prędkość skrawania.
  • Trwałość płytki została wyczerpana — czyli wszystko idzie tak, jak powinno, po prostu czas ją wymienić.
Co zrobić
  1. Zmniejszyć Vc.
  2. Przejść na gatunek o wyższej odporności na zużycie.
  3. Powiązać wymianę z liczbą detali, a nie z końcem zmiany.
Zdjęcie makro płytki: zużycie kraterowe na powierzchni natarcia, wypłukane przez wiór w pewnej odległości od krawędzi
Zużycie kraterowe

Zużycie kraterowe na powierzchni natarcia

Jak to wygląda

Wgłębienie na powierzchni natarcia nieco za krawędzią — tam, gdzie ślizga się wiór. Widoczne tylko z góry, pod kątem.

Do czego prowadzi

Pogarsza się odprowadzenie wióra i powierzchnia detalu. Gdy krater dojdzie do krawędzi, krawędź się ścienia i pęka bez ostrzeżenia.

Dlaczego tak się dzieje

Za duża prędkość skrawania: temperatura w miejscu styku wióra z powierzchnią natarcia.
Co zrobić
  1. Zmniejszyć Vc.
  2. Przejść na gatunek do obróbki z dużymi prędkościami — cermet albo gatunek z powłoką na bazie Al₂O₃.
Czego nie robić. Nie oceniać stanu krawędzi wyłącznie z boku: krawędź, która „wygląda na całą”, może być podcięta kraterem od spodu.

Zniszczenie od obciążenia 3 rodzaje

Zdjęcie makro krawędzi z drobnymi wykruszeniami na całej długości krawędzi skrawającej
Wykruszenia

Wykruszenia

Jak to wygląda

Drobne wyłamania wzdłuż krawędzi, poszarpana linia zamiast prostej.

Do czego prowadzi

Rosną siły skrawania i cierpi jakość powierzchni.
Dlaczego tak się dzieje
  • Za duży posuw.
  • Drgania.
  • Ustawienie nie jest sztywne.
Co zrobić
  1. Zmniejszyć f i ap.
  2. Przejść na sztywniejszą oprawkę, skrócić wysięg.
  3. Przejść na mocniejszy gatunek.
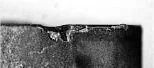
Zdjęcie makro płytki z dużym mechanicznym złamaniem krawędzi skrawającej
Złamanie mechaniczne

Złamanie mechaniczne

Jak to wygląda

Nie drobne wyłamania, lecz duże złamanie albo pęknięcie w poprzek krawędzi. Następuje nagle.

Do czego prowadzi

Trwałość staje się nieprzewidywalna: jedna płytka wytrzymuje całą serię, następna niszczy się na pierwszym detalu.
Dlaczego tak się dzieje
  • Za duży posuw i za duża głębokość skrawania.
  • Drgania.
Co zrobić
  1. Przejść na mocniejszy gatunek.
  2. Zwiększyć fazkę krawędzi i promień naroża.
  3. Przejść na sztywniejszą oprawkę.
Czego nie robić. Nie obracać płytki na kolejną krawędź, jeśli w korpusie jest pęknięcie: zniszczy się pod obciążeniem, a nie stopniowo.
Zdjęcie makro krawędzi ze zużyciem wrębowym na linii głębokości skrawania
Zużycie wrębowe

Zużycie wrębowe

Jak to wygląda

Krawędź robi się piłkowana, z drobnymi ząbkami wzdłuż niej.

Do czego prowadzi

Na detalu powstaje zadzior, a siły skrawania rosną.

Dlaczego tak się dzieje

Jednocześnie za duży posuw i za duża prędkość skrawania.
Co zrobić
  1. Przejść na ostrzejszą krawędź.
  2. Zmniejszyć Vc.
  3. Przejść na gatunek o lepszej odporności cieplnej.

Zniszczenie od ciepła 3 rodzaje

Zdjęcie makro naroża płytki, które osiadło wskutek odkształcenia plastycznego pod wpływem ciepła
Odkształcenie plastyczne

Odkształcenie plastyczne

Jak to wygląda

Naroże nie jest ani złamane, ani zużyte, lecz „popłynęło” — osiadło i rozpłaszczyło się. Często razem z pęknięciami na samym narożu.

Do czego prowadzi

Ucieka wymiar detalu, a potem krawędź niszczy się katastrofalnie.
Dlaczego tak się dzieje
  • Bardzo duże obciążenie w rzazie.
  • Niewłaściwy gatunek narzędzia.
Co zrobić
  1. Zmniejszyć f i ap.
  2. Przejść na mocniejszy gatunek o lepszej odporności cieplnej.
Czego nie robić. Nie mylić tego z wykruszeniami: tutaj krawędź jest cała, a mocniejszy gatunek bez zmiany parametrów nie pomoże.
Zdjęcie makro krawędzi z grzebieniem pęknięć cieplnych prostopadłych do krawędzi skrawającej
Pęknięcia cieplne

Pękanie od obciążenia cieplnego i szoku cieplnego

Jak to wygląda

Szereg równoległych pęknięć w poprzek krawędzi, jak grzebień, w mniej więcej równych odstępach.

Do czego prowadzi

Między pęknięciami wyłamują się odłamki i krawędź się rozsypuje.

Dlaczego tak się dzieje

Wahania temperatury, a nie sama temperatura: skrawanie przerywane, frezowanie, przerywane podawanie chłodziwa. Nadmierne Vc i f pogarszają sprawę.
Co zrobić
  1. Zmniejszyć f, potem Vc.
  2. Przejść na skrawanie na sucho — albo zapewnić obfite, nieprzerwane chłodziwo. Wariantu pośredniego tu nie ma.
Zdjęcie makro płytki: pęknięcie wychodzące ze zużytego odcinka krawędzi skrawającej
Pęknięcie od zużycia

Pękanie wywołane zużyciem

Jak to wygląda

Pęknięcia pojawiają się na krawędzi już mocno zużytej — jako przedłużenie pasma zużycia, a nie samodzielnie.

Do czego prowadzi

Gwałtownie pogarsza się obrobiona powierzchnia, a wymiar detalu skacze.

Dlaczego tak się dzieje

Za duża prędkość skrawania plus praca płytką ponad jej trwałość.
Co zrobić
  1. Skrócić przyjętą trwałość na przejściach zgrubnych.
  2. Przejść na gatunek o wyższej odporności na zużycie.

Nalepianie i powłoka 2 rodzaje

Zdjęcie makro krawędzi z narostem zgrzanego materiału obrabianego
Narost

Pękanie od zgrzewania lub narostu

Jak to wygląda

Materiał obrabiany przyklejony do krawędzi; w miejscach, gdzie narost się oderwał, zostają wyrwane ubytki.

Do czego prowadzi

Cierpi powierzchnia, rosną siły skrawania, a wymiar skacze z detalu na detal.

Dlaczego tak się dzieje

Za mała prędkość skrawania w materiale skłonnym do nalepiania.
Co zrobić
  1. Zwiększyć Vc.
  2. Przejść na dokładniejszą geometrię krawędzi: większy kąt natarcia, mniejsza fazka, polerowana powierzchnia natarcia.
Czego nie robić. Nie zmniejszać prędkości „żeby było łagodniej” — będzie gorzej.
Zdjęcie makro płytki z obszarem złuszczonej powłoki odpornej na zużycie
Złuszczanie

Złuszczanie powłoki

Jak to wygląda

Powłoka odchodzi płatami, odsłaniając podłoże; krawędź wygląda na plamiastą.

Do czego prowadzi

Odsłonięte podłoże zużywa się znacznie szybciej, a potem następuje zniszczenie krawędzi.

Dlaczego tak się dzieje
  • Płytka nie jest dość mocna do tych warunków.
  • Oprawka nie jest dość sztywna.
  • Obróbka materiałów o dużej twardości albo praca z drganiami.
Co zrobić
  1. Przejść na mocniejszy gatunek — w trudnych warunkach może to być CBN z powłoką TiC.
  2. Przejść na sztywniejszą oprawkę, usunąć drgania.
  3. Zmienić przygotowanie krawędzi: inne zaokrąglenie lub fazka.

Tabela zbiorcza

Rodzaj uszkodzeniaDo czego prowadziPrzyczynyDziałania
Zużycie na powierzchni przyłożenia przy narożuJakość powierzchni, dokładność wymiarowaZa duże Vc; wyczerpana trwałośćZmniejszyć Vc; gatunek o wyższej odporności na zużycie
Zużycie wręboweZadzior na detalu, rosnące siły skrawaniaZa duże f i VcOstrzejsza krawędź; zmniejszyć Vc; gatunek o lepszej odporności cieplnej
Zużycie krateroweGorsze odprowadzenie wióra, gorsza powierzchniaZa duże VcZmniejszyć Vc; gatunek do obróbki z dużymi prędkościami (cermet, powłoka Al₂O₃)
Odkształcenie plastyczneZmiana wymiaru detalu, pęknięcia na narożuBardzo duże obciążenie; niewłaściwy gatunekMocniejszy gatunek; zmniejszyć f i ap
Pękanie wywołane zużyciemGwałtowne pogorszenie powierzchni, skok wymiaruZa duże VcSkrócić trwałość na przejściach zgrubnych; gatunek o wyższej odporności na zużycie
WykruszeniaRosnące siły skrawania, gorsza powierzchniaZa duże f; drgania; niesztywne ustawienieZmniejszyć f i ap; sztywniejsza oprawka; mocniejszy gatunek
Pękanie od narostuGorsza powierzchnia, rosnące siły skrawaniaZa małe VcZwiększyć Vc; dokładniejsza geometria krawędzi (kąt natarcia, fazka)
Złamanie mechanicznePęknięcia, nieprzewidywalna trwałośćZa duże f i ap; drganiaMocniejszy gatunek; zwiększyć fazkę i rε; sztywniejsza oprawka
Pęknięcia cieplne, szok cieplnyGrzebień pęknięć, wykruszenia między nimiZa duże Vc i f; skrawanie przerywane i frezowanieZmniejszyć f i Vc; przejść na skrawanie na sucho
Złuszczanie powłokiGwałtownie przyspieszone zużycie odsłoniętego podłożaPłytka za mało mocna; oprawka za mało sztywnaMocniejszy gatunek (TiC na CBN); sztywniejsza oprawka; inne przygotowanie krawędzi

Co daje prawidłowa diagnoza

Mniej prób i błędów

Jedno spojrzenie na krawędź zastępuje trzy próbne serie z różnymi gatunkami. Płytka już zapisała, co się z nią stało.

Przewidywalne wymiany

Gdy zużycie jest normalne, można je zmierzyć i powiązać z liczbą detali. Wymiana awaryjna staje się planowa.

Jedno narzędzie zamiast trzech

Większość płytek „nie do użytku” w rzeczywistości pracuje — tylko nie w tych warunkach. Prawidłowa diagnoza zostawia je w asortymencie.

Powiązane działy