Твердосплавні розвертки
Розвертка не робить отвір — вона доводить його до розміру. Свердло дало Ø9,8 з допуском у десяті; розвертка робить із цього посадку H7 із дзеркальною стінкою. І робить це за один прохід, за секунди, без розточування й шліфування.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
Головне рішення
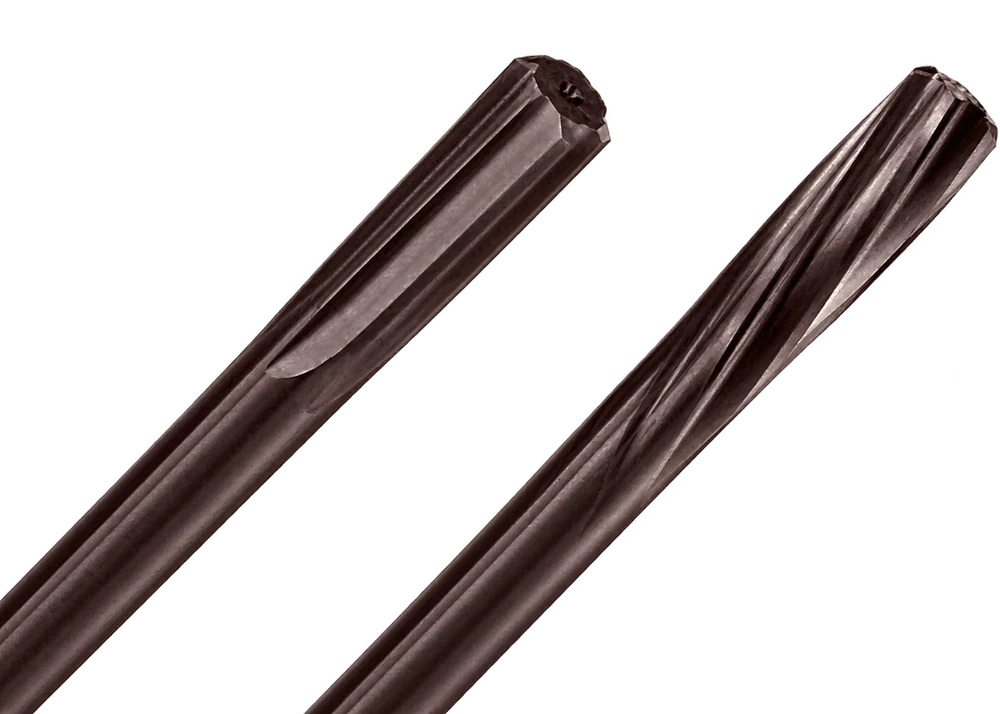
Вибір розвертки починається не з діаметра й не з покриття, а з одного питання: куди піде стружка. Розвертка знімає припуск у соті частки міліметра — стружка виходить тонкою, довгою і в'язкою. Якщо вона піде не туди, вона проїде по стінці, яку інструмент щойно вивів у розмір, і залишить борозну. Отвір при цьому буде в допуску за діаметром і бракований за шорсткістю.
Тому канавку обирають не «за звичкою», а за типом отвору. Наскрізний і глухий — це два різні завдання з відведення стружки, і одним інструментом їх правильно не закрити.
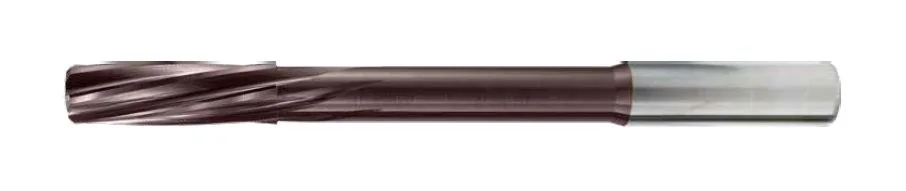
Куди йде стружка. Ліва спіраль при правому обертанні працює як шнек, спрямований уперед: стружка виштовхується попереду інструмента й випадає з протилежного боку деталі. Назад, по обробленій поверхні, вона не повертається взагалі.
Другий ефект — плавність. Гвинтова кромка входить у матеріал поступово, а не всією довжиною одночасно. Це знімає удар на вході, гасить вібрацію і рятує там, де отвір перетинає паз, канавку або інший отвір: пряма кромка на такому перетині «клацає», гвинтова проходить рівно.
Обмеження. Тільки наскрізний отвір. У глухому стружці нікуди дітися: вона пресується в дно, інструмент заклинює й ламає — часто разом із деталлю.
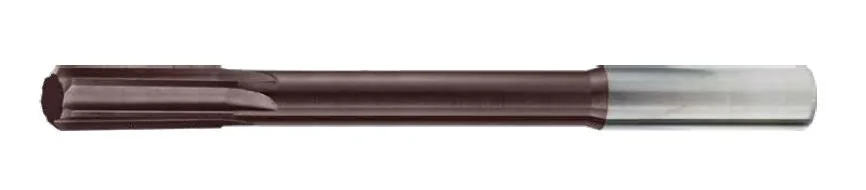
Куди йде стружка. Пряма канавка сама стружку нікуди не жене — вона просто дає їй канал. Напрямок задає МОР: при внутрішньому підведенні емульсія б'є в дно отвору й вимиває стружку вгору, вздовж канавок. Саме тому глухий отвір розгортають прямою канавкою з внутрішнім охолодженням, а не гвинтовою.
Другий ефект — жорсткість. Прямі канавки залишають більше металу в серцевині, ніж гвинтові тієї ж глибини. Інструмент менше скручується під навантаженням і точніше тримає вісь — на малих діаметрах і довгих вильотах це відчутно.
Обмеження. На вході кромка стикається з матеріалом одразу всією довжиною — удар більший, ніж у гвинтової. На переривчастій поверхні пряма канавка поводиться гірше.
| Критерій | Гвинтова канавка | Пряма канавка |
|---|---|---|
| Наскрізний отвір | Основний вибір — стружка йде вперед, за деталь | Працює, якщо стружка коротка або є внутрішнє МОР |
| Глухий отвір | Не застосовувати | Єдиний коректний варіант, бажано з внутрішнім МОР |
| Переривчаста стінкапаз, отвір, канавка | Плавний вхід кромки, без удару | Кромка «клацає» на кожному перетині |
| В'язкий матеріалнержавійка, низьковуглецева сталь | Довга стружка керовано виходить уперед | Ризик намотування стружки на канавку |
| Крихкий матеріалчавун, бронза, латунь | Надлишково — стружка й так розсипається | Оптимально й дешевше |
| Жорсткість інструмента | Нижча за рівних умов | Вища — товща серцевина |
| Шорсткість стінки | Стабільно висока — стружка не повертається | Висока за умови правильного відведення стружки |
Коротке правило. Отвір наскрізний — гвинтова. Отвір глухий — пряма з внутрішнім МОР. Матеріал крихкий і отвір простий — пряма, вона дешевша й жорсткіша. Усе інше — деталі режимів.
Модельний ряд
Три виконання закривають практично всю номенклатуру точних отворів у механічному цеху.
Ліва спіраль, зовнішнє підведення МОР. Основне застосування — наскрізні отвори під посадку: гнізда підшипників, отвори під штифти й напрямні втулки, точні отвори в корпусних деталях.
Крок діаметрів іде з мікронним зміщенням — Ø2,99 · Ø3,00 · Ø3,01 і далі. Ви берете розвертку під конкретну посадку, а не підганяєте процес під наявний розмір інструменту.
Універсальне виконання: глухий і наскрізний отвір, найширший діапазон діаметрів у лінійці — до Ø20 мм. Пряма канавка не залишає гвинтового сліду на стінці й тримає вісь на довгому вильоті.
Робочий вибір для чавуну, бронзи, латуні та сталі з короткою стружкою, а також для дільниць, де одна розвертка має закривати різні деталі.
Виконання для глухих отворів і для всього, що глибше 2–3 діаметрів. Емульсія подається через тіло інструмента прямо в зону різання й виносить стружку з дна вгору — туди, куди зовнішній струмінь фізично не дістає.
Той випадок, коли внутрішнє охолодження не «приємна опція», а умова роботи: без нього стружка в глухому отворі не має куди подітися.
Потрібен нестандартний діаметр, конус або довжина — виготовляємо під розмір. Наявність за конкретною позицією підтверджуємо у відповіді на запит.
Покриття
У свердла покриття рятує кромку від температури. У розвертки задача інша: припуск малий, тепла порівняно небагато — критичним стає тертя. Стружка йде вздовж усієї довжини канавки, притиснута до стінки отвору, і будь-яка шорсткість покриття означає ризик налипання й задиру.
Тому вся лінійка розверток KARASAWA йде з полірованим покриттям ECO-X: та сама хімія TiAlN, що й у базового ECO, але з відполірованою поверхнею — коефіцієнт тертя нижчий приблизно на чверть. Стружка сходить, а не гальмує; налипання в'язкого матеріалу на кромку починається помітно пізніше.
| Покриття | Колір | Склад | Твердість HV0,05 | Робоча t° | Коеф. тертя | Що це дає на розвертці |
|---|---|---|---|---|---|---|
| ECO-Xгладке, серійне | TiAlN | 2800–3100 | 800–900 °C | 0,3–0,4 | Стандарт для всіх серій RH, RS і RSC. Низьке тертя в канавці, чиста стінка отвору, стабільний розмір по всій партії. | |
| MEGAнаношарове, під запит | AlTiSiN | 3500–3800 | 1100–1200 °C | 0,3–0,4 | Коли розгортають нержавійку або жароміцний сплав великими партіями: твердіший шар довше тримає кромку в розмірі. Виконання під запит. |
Практика
Найчастіша причина браку — не інструмент, а неправильний припуск. Замало — розвертка не ріже, а тре: кромка гладить наклепаний шар, гріється й сідає за десяток отворів. Забагато — інструмент працює як свердло, вісь уводить, розмір «пливе».
| Діаметр отвору | Припуск на діаметр | Діаметр під свердління | Коментар |
|---|---|---|---|
| до Ø5 | 0,1–0,15 мм | Ø4,85–4,90 для Ø5 H7 | На малих діаметрах припуск занижують: інструмент тонкий, крутний момент обмежений. |
| Ø5–10 | 0,15–0,2 мм | Ø9,8 для Ø10 H7 | Найпоширеніший випадок. Свердло серії DP дає саме таку заготовку отвору. |
| Ø10–20 | 0,2–0,3 мм | Ø19,7–19,8 для Ø20 H7 | Для в'язких матеріалів беруть верхню межу — кромка має різати, а не ковзати. |
Працює навпаки. При заниженій подачі кромка не врізається, а зминає метал — поверхня гірша, розмір іде вгору, інструмент сідає швидше. Розвертка любить високу подачу й помірну швидкість.
Реверс затягує стружку між кромкою й стінкою — на щойно виведеному в розмір отворі залишається задир. Вихід тільки на прямому обертанні, з робочою подачею.
Розвертка йде по вже наявному отвору й має право на невелике самовстановлення. Биття понад 0,01 мм вона перенесе на діаметр отвору — і на розмір, і на конусність.
Підсумок
Точний отвір можна отримати трьома шляхами: розточити, прошліфувати або розгорнути. Перші два — це окреме оснащення, окремий верстат і хвилини на деталь. Третій — секунди й один інструмент у магазині.
H7 і дзеркальна стінка отримуються на тому самому верстаті, одразу після свердління. Деталь не їде на розточувальний чи шліфувальний — не з'являється ані переустановка, ані її похибка.
Мікронний крок діаметрів означає, що ви берете інструмент під конкретне з'єднання. Не «майже підходить, компенсуємо режимами», а точно той розмір, який потрібен кресленню.
Наскрізний, глухий, з перетином — у програмі є виконання під кожен випадок. Не доводиться закривати всі задачі однією розверткою й пояснювати ВТК, звідки взявся задир.
