Якість і контроль
Усі виробничі майданчики KARASAWA сертифіковані за ISO 9001. Сталь заготовок, твердосплавний порошок і зносостійкі покриття — того ж рівня, що у світових лідерів галузі. Якість тут вимірюється не рекордом однієї фрези, а тим, наскільки друга коробка схожа на першу.
Інструмент рідко підводить рекордом. Він підводить розкидом: та сама позиція, той самий верстат, ті самі режими — і раптом інша стійкість, інший розмір, інший вигляд кромки наприкінці зміни. Саме розкид коштує грошей: через нього переставляють режими, тримають запас «про всяк випадок» і перевіряють кожну деталь замість вибіркового контролю.
Розкид не з'являється сам собою. Він виникає там, де плавають вхідні матеріали, де система менеджменту якості існує на папері й де партію випускають «як вийшло». Далі — про те, чому в нашому випадку цього не відбувається.
Сертифікація
Інструмент KARASAWA виробляється в Італії, Туреччині та на Тайвані. Кожен із трьох майданчиків працює за сертифікованою системою менеджменту якості ISO 9001 — це стосується не окремої лінії, а виробництва в цілому.
Європейська виробнича школа й обладнання, характерне для найвищого сегмента: точні посадкові розміри, повторюване шліфування профілю.
Сучасне виробництво, орієнтоване на європейський ринок і на його вимоги до документального супроводу партії.
Виробництво побудоване за японськими вимогами до якості: педантичне дотримання технології, жорсткі допуски й контроль на кожній операції, а не лише на виході.
Що це означає на практиці: технологія, режими виготовлення, вхідний і вихідний контроль на кожному майданчику описані та перевіряються, а відхилення від них — не «особливість партії», а зареєстрована невідповідність. Саме тому специфікація тримається від поставки до поставки, а не залежить від того, хто стояв за верстатом.
Матеріали
Готовий інструмент не буває кращим за те, з чого його зробили. Тут ми не економимо — рівень вхідних матеріалів відповідає тому, що використовують світові лідери галузі.
Основа монолітного інструменту й пластин — вольфрамокарбідний твердий сплав із кобальтовою зв'язкою. Від чистоти порошку, рівномірності розміру зерна й дисципліни спікання залежить усе подальше: як тримається кромка, чи з'являються мікротріщини, наскільки однаково поводяться інструменти з однієї партії. Порошок береться того ж класу, з яким працюють провідні світові виробники, — це не та стаття, на якій має сенс заощаджувати.
Державки, оправки, корпуси фрез і свердел зі змінними пластинами роблять з легованої інструментальної сталі з відповідною термообробкою. Це те, що визначає жорсткість корпусу, поведінку гнізда під пластину й те, чи залишиться посадкове місце в розмірі після сотні змін пластини.
Покриття наносяться за сучасними PVD-технологіями. У програмі — базове ECO (TiAlN), поліроване ECO-X зі зниженим коефіцієнтом тертя та наношарове MEGA (AlTiSiN) для найважчих умов. Це не «умовна позолота»: склад, твердість, робоча температура й коефіцієнт тертя вказані на сторінках розділів — там, де вони впливають на вибір.
Ті самі майданчики випускають інструмент і для інших відомих марок різального інструменту. Назвати їх ми не можемо — умови контрактного виробництва цього не дозволяють. Але це і є пряма відповідь на питання «звідки береться рівень»: лінія, устаткування й контроль не переналаштовуються під «бюджетну» партію. Різниця між тим інструментом і KARASAWA — переважно в тому, що написано на упаковці, і в тому, скільки коштує цей напис.
Основа передбачуваності
Сплав, основа, геометрія й покриття прив'язані до позначення інструмента. Позиція, замовлена повторно через півроку, відповідає тій самій специфікації — саме тому режими не доводиться підбирати наново.
Практичний наслідок простий: відпрацьовану карту різання можна зберегти й користуватися нею далі. Якщо специфікація колись зміниться, це буде нова позиція з новим позначенням, а не «та сама, тільки трохи інша».
Це ж стосується покриттів: назва покриття на сторінці розділу означає конкретний шар з конкретними властивостями, а не маркетингову категорію.
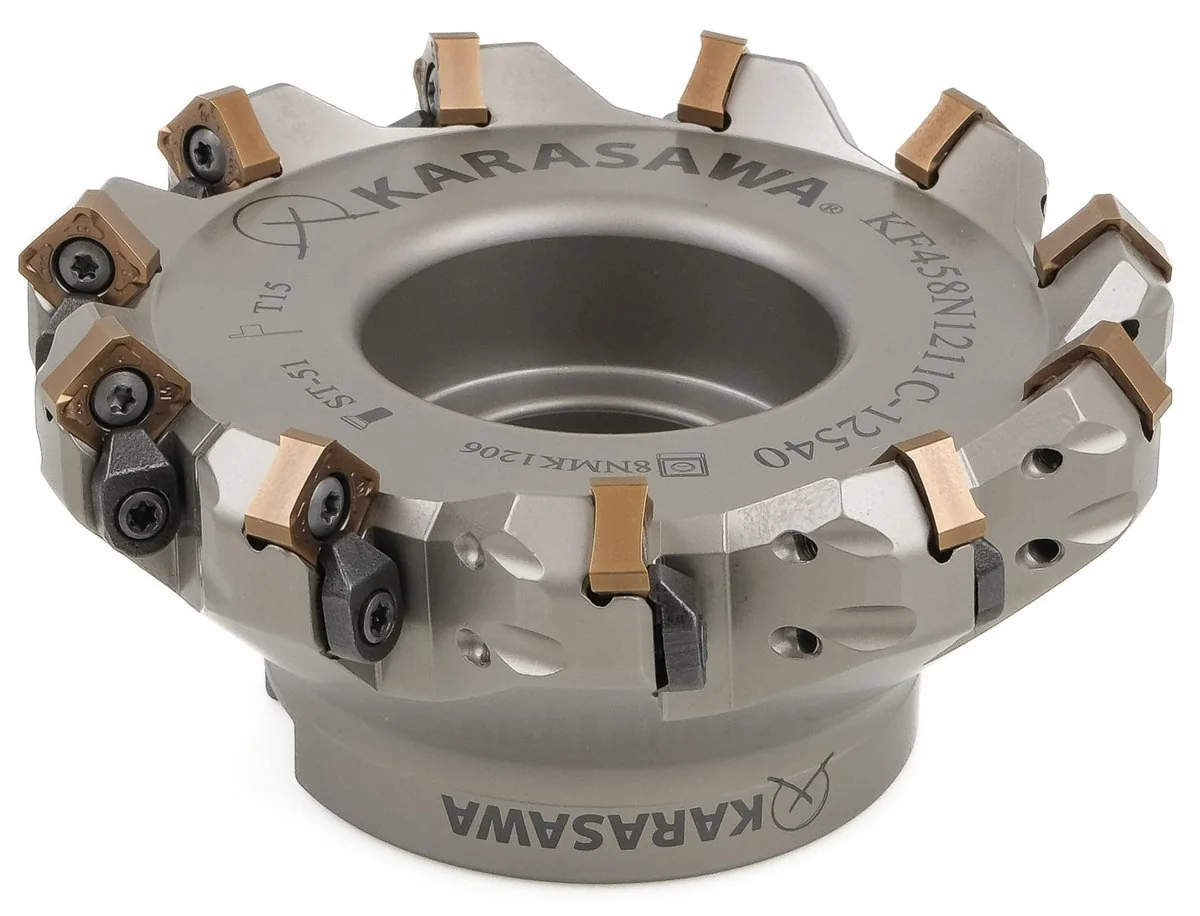
На корпусах вигравіювано власне позначення, тип пластини, гвинт і розмір ключа. Це не лише зручність замовлення. За гравіюванням завжди можна відновити, що саме стоїть у верстаті, навіть коли упаковку давно викинуто, а карта наладки загубилася разом зі змінним майстром.
Через це будь-яке питання — від дозамовлення до розбору незрозумілого зносу — починається з одного рядка, переписаного з хвостовика, а не з фотографування зношеної деталі під різними кутами.
Пластини й державки відповідають чинним стандартам ISO. Інструмент взаємозамінний з тим, що вже використовується в цеху: гніздо те саме, гвинт той самий, виліт і присадкові розміри збігаються. Перехід не вимагає заміни оснастки й не перетворюється на окремий проєкт.
Побічний ефект корисний для контролю: позицію можна перевірити звичайним цеховим інструментом і за звичайною таблицею ISO, не покладаючись на слово постачальника.
Ми не вважаємо вхідний контроль недовірою — навпаки, це найшвидший спосіб зафіксувати, що партія така сама. Практичний мінімум, який займає кілька хвилин:
Найкорисніше, що можна зробити, — зафіксувати три речі: код з корпусу, режими, на яких працювали, і вигляд кромки наприкінці роботи. Цього набору достатньо, щоб розмова почалася з фактів, а не з припущень.
Як читати кромку — розібрано в технічному розділі: Пошкодження різальних кромок, а далі за операціями — точіння, фрезерування і свердління.
Прайс, підтвердження наявності та повні технічні дані за конкретною позицією надсилаємо у відповідь на запит. Порядок роботи з рекламаціями розписуємо індивідуально під умови постачання.
Підсумок
Італія, Туреччина, Тайвань — сертифікована система менеджменту якості на кожному виробництві, а не на окремій лінії.
Твердосплавний порошок, сталь заготовок і PVD-покриття — того ж класу, з яким працюють провідні світові виробники.
Сплав, основа, геометрія й покриття закріплені за позначенням — повторне замовлення не змінює поведінку інструмента. Запросити дані за позицією →
