Кінцеві монолітні твердосплавні фрези
Від чорнової обробки конструкційної сталі до чистового проходу по загартованому матеріалу, від графіту до жароміцних сплавів. Дев'ять серій за застосуванням і дев'ять покриттів під різні умови різання.
Відповідаємо протягом робочого дня. Мінімального замовлення немає.
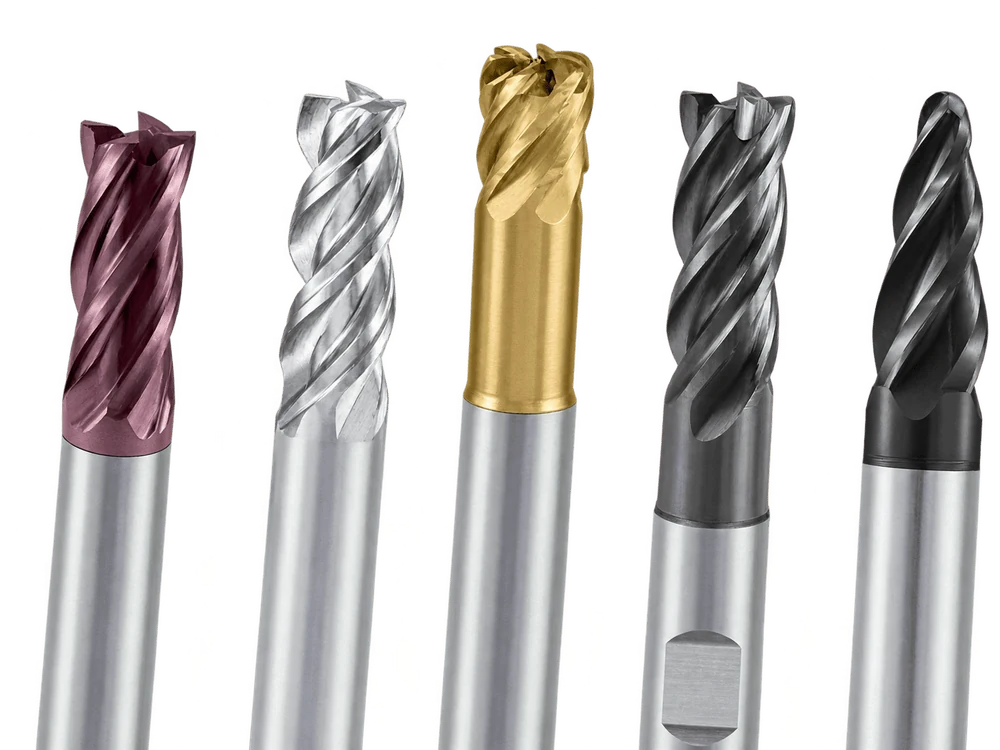
Модельний ряд
Ми не пропонуємо одну фрезу «під усе» — такої не буває. Замість цього під кожен клас матеріалу й кожен тип операції є своя серія з власною геометрією та покриттям.
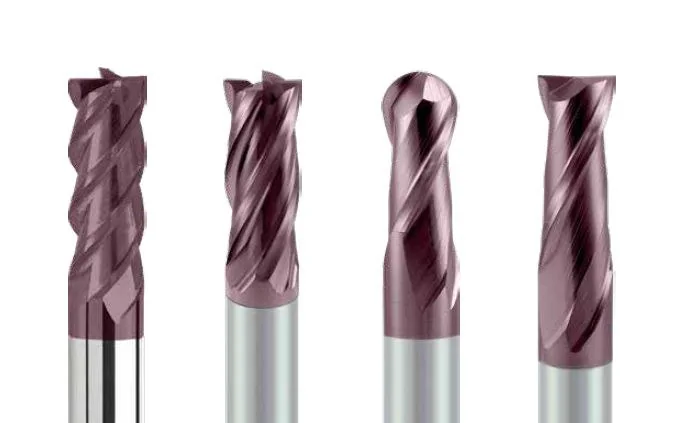
Робоча конячка будь-якого цеху: контур, паз, кишеня по конструкційній сталі та чавуну. Жорстка конструкція корпусу, стабільний розмір протягом усієї партії.
Два виконання: базове для загального фрезерування й високопродуктивне — коли треба знімати більше за той самий такт.
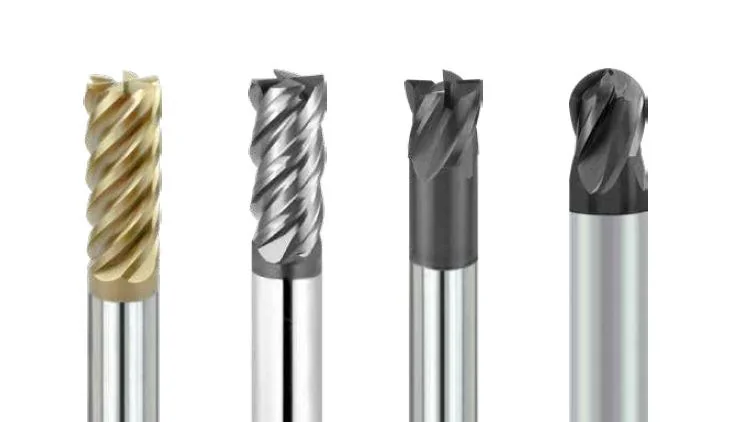
Обробка твердого матеріалу без попереднього відпуску деталі. Кілька виконань під різний рівень твердості — від 35 HRC до 70 HRC — і під різні задачі: загальне фрезерування, швидкісне різання, високоточний фініш.
Для чистових операцій — сферичні фрези з допуском радіуса в межах кількох мікрон. Багатозубе виконання з великим кутом спіралі для бічного фрезерування, з малим — для торцевого.
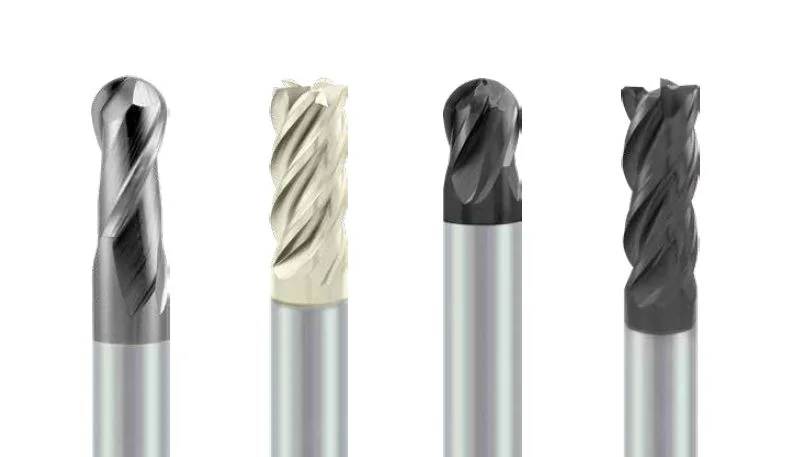
Матеріал, який тягнеться замість того, щоб різатися, і швидко знімає кромку. Тут працює нерівномірний крок зуба: інструмент не потрапляє в резонанс, вібрація не встигає розкачатися.
У програмі є як високопродуктивне виконання для великих обсягів зняття, так і жорстке — для нестабільного закріплення й тонкої стінки.
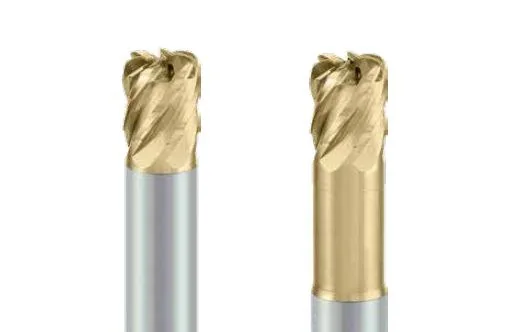
Стратегія, у якій знімають малу глибину, але з дуже великою подачею. Метал іде обсягом, навантаження спрямоване вздовж осі шпинделя — верстат витримує те, що при звичайному фрезеруванні його б трясло.
Є виконання з внутрішнім центральним каналом подачі МОР — стружка не залишається в зоні різання на глибокій кишені.
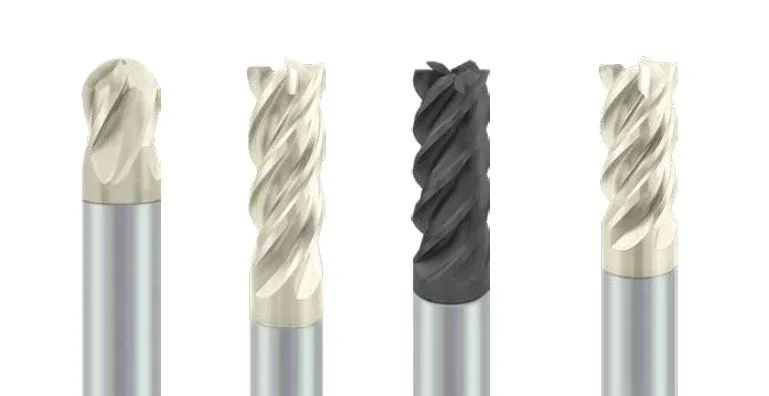
Інконель, титан, сплави для турбінних деталей — матеріали, які не прощають ані завищеної швидкості, ані вібрації. Змінний крок зуба разом зі змінним кутом спіралі гасять коливання одразу у двох площинах.
Розрахована на високоефективне зняття: те, що на цих матеріалах зазвичай робиться повільно, тут робиться швидше — без втрати кромки.
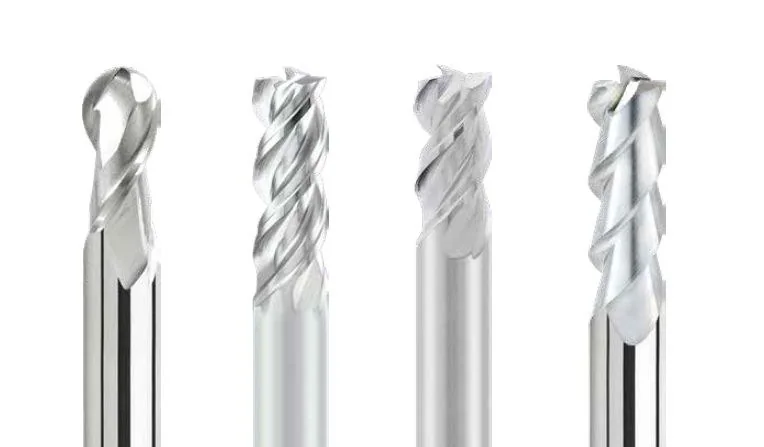
Для алюмінію та міді — високошвидкісне різання, полірована канавка й відмінне вивільнення стружки: метал не налипає, поверхня виходить дзеркальною без доведення.
Для графіту — окреме виконання з товстим алмазним покриттям: абразивний пил зношує звичайний інструмент за години.
Для CFRP, GFRP і кевлару — серія проти розшарування волокна на виході кромки.
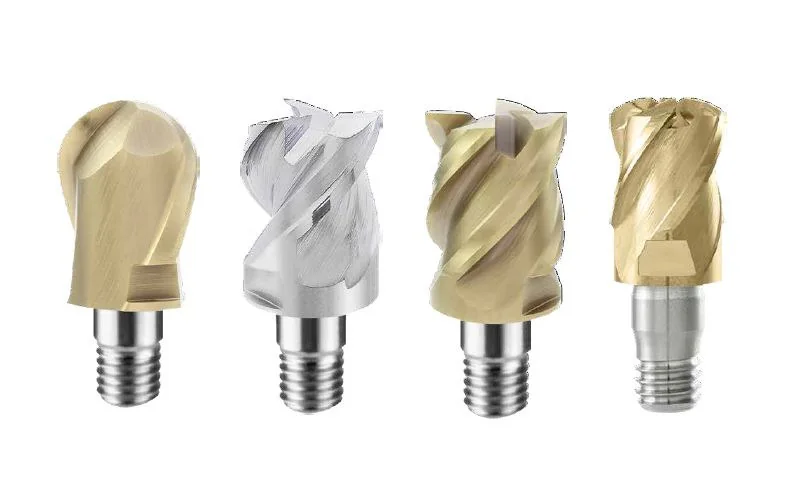
Змінна твердосплавна головка на адаптері — без паяного з'єднання. Зношується тільки різальна частина, а не весь інструмент: витрата твердого сплаву падає в рази проти монолітної фрези того ж діаметра.
Один інструмент дає кілька вильотів: адаптери різної довжини — під звичайну обробку й під глибоку. Сталевий адаптер економічний, твердосплавний тримає жорсткість там, де сталевий уже «грає».
Виконання головок: пряма, з радіусом при вершині, сферична, фасочна.
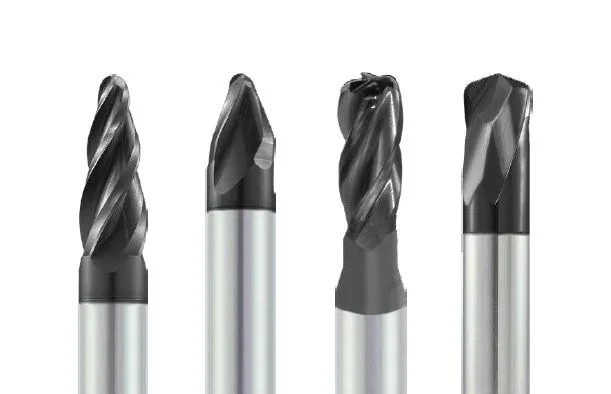
Інструмент для 5-осьових верстатів. За рахунок великого радіуса твірної контактна лінія з деталлю набагато довша, ніж у сферичної фрези — глибина різання за прохід більша, кроків менше, час чистової обробки скорочується в рази.
Поверхня виходить рівнішою, ресурс — вищим. Прес-форми, авіаційні деталі, лопатки турбін і крильчатки.
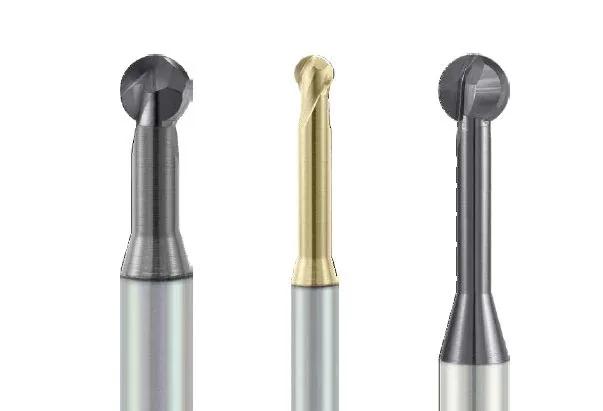
Сфера на тонкій шийці з кутом охоплення 220°, 260° або 300°. Дістає туди, куди звичайна фреза не заходить: піднутрення, зворотні поверхні, внутрішні радіуси.
Друга робота — зняття задирок після фрезерування, зокрема на вертикальних стінках, де ручне зачищення завжди залишає слід.
Покриття
Покриття вирішує, скільки фреза проживе. Та сама геометрія з іншим покриттям дає різний ресурс на тому самому матеріалі — іноді вдвічі.
Тому в KARASAWA не одне «фірмове» покриття на весь каталог, а дев'ять: сім PVD під різні класи сталі та сплавів і два CVD-алмазних під абразивні матеріали. Покриття підбирається разом із серією — ви отримуєте вже правильну пару.
| Покриття | Колір | Тип | Склад | P | M | K | N | S | H | Де це працює |
|---|---|---|---|---|---|---|---|---|---|---|
| ECOбазове | PVD | TiAlN | ● | ○ | ● | — | — | ○ | Щоденне фрезерування сталі й чавуну. Коли задача звичайна, а бюджет на оснащення рахують. | |
| ECO-Xгладке | PVD | TiAlN | ● | ● | ● | — | ○ | ○ | Те саме, але з гладкою поверхнею покриття: стружка сходить легше, менше налипає. Універсальний вибір для змішаної номенклатури. | |
| STRONG-Xгладке | PVD | AlTiN | ● | ● | ● | — | — | ○ | Вища теплостійкість. Коли швидкість різання піднімають, а подача МОР до зони обмежена. | |
| STRONGгладке | PVD | AlTiCrN | ● | ● | ● | — | ● | ○ | Хром у складі тримає окислення. Нержавійка, жароміцні, довгі проходи з високою температурою в зоні різання. | |
| MEGAгладке | PVD | AlTiSiN | ● | ● | ● | — | ● | ● | Найширший діапазон у лінійці — єдине покриття, що закриває і жароміцні, і загартовану сталь. Кремній у складі різко піднімає твердість шару. | |
| MEGA-Sгладке | PVD | AlTiXN+ZrN | ○ | ● | ○ | — | ● | — | Спеціалізоване під нержавійку та жароміцні сплави. Цирконієвий шар працює проти налипання в'язкого матеріалу на кромку. | |
| NACOнанокомпозит | PVD | Nano AlTiSiN | ● | ○ | ● | — | ○ | ● | Наноструктурований шар для найтвердіших матеріалів. Там, де звичайне покриття вигоряє за кілька хвилин. | |
| DIAMONDалмазне | CVD | Diamond | — | — | — | ● | — | — | Товстий алмазний шар. Графіт, кераміка, композити — абразив, який стирає будь-яке PVD-покриття за зміну. | |
| DIAMOND-Xалмазоподібне | CVD | Diamond-like | — | — | — | ● | — | — | Дуже низьке тертя. Алюміній, мідь, пластик — там, де головна проблема не знос, а налипання металу на кромку. |
Дрібниця, яка економить час на видачі інструменту: кожне покриття має свій колір. Фіолетове — базова серія, темне — теплостійка, золотисте — універсальне MEGA, синє — для загартованих, чорне — алмазне. Комірник відрізняє серії з першого погляду, не звіряючись із накладною.
Підсумок
Дев'ять серій і дев'ять покриттів — це не про довжину каталогу. Це про три конкретні речі.
Сталь, нержавійка, алюміній, загартована, графіт, 5-осьова обробка — усе в одному прайсі й в одній накладній. Менше рахунків, менше дзвінків, менше людей, яким треба нагадувати.
Серія й покриття підбираються разом. Вам не доводиться вирішувати, яке з дев'яти покриттів поставити — ви отримуєте готове сполучення під ваш матеріал.
Ходові позиції лежать на складі. Найдорожча фреза — не та, що коштує дорого, а та, якої немає, коли верстат уже стоїть.
